误区:计数型 0 缺陷幻觉
一、先说结论
计数型数据有个特别容易骗人的地方:你看到的 0,不代表过程是 0,只代表你的样本太小,看不见。
不合格率一低,两件事同时发生:
- p 图的下控制限恒等于 0,图从"双向监控"退化成"出现即报警"的开关,既抓不到改善,抓漏也变得极其迟钝;
- 连续多期 0 缺陷被当成过程完美的证据,实际上它的统计信息量小得可怜。
下面把这两件事分别算清楚,再给出低缺陷率场合该用的正经武器。
二、核心知识点拆解
2.1 p 图为什么会"没有下限"
p 图控制限:
``` UCL = p̄ + 3√( p̄(1−p̄)/n ) LCL = max[ 0 , p̄ − 3√( p̄(1−p̄)/n ) ] ```
想让 LCL 真的大于 0,需要:
``` p̄ > 3√( p̄(1−p̄)/n ) → p̄² > 9·p̄(1−p̄)/n → n > 9(1−p̄)/p̄ ```
代几个数进去看看:
| 过程不合格率 p̄ | LCL>0 所需最小 n | np̄≥5 所需最小 n | 现实可行吗 |
|---|---|---|---|
| 5%(50000 ppm) | 171 | 100 | 可行 |
| 2%(20000 ppm) | 441 | 250 | 可行 |
| 1%(10000 ppm) | 891 | 500 | 勉强 |
| 0.5%(5000 ppm) | 1791 | 1000 | 吃力 |
| 0.1%(1000 ppm) | 8991 | 5000 | 基本不可能 |
| 0.01%(100 ppm) | 89991 | 50000 | 别想了 |
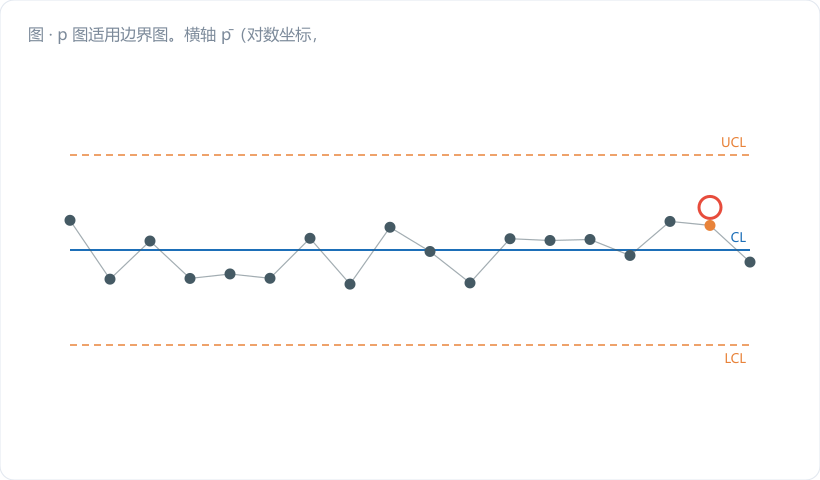
这张表就是 p 图的适用边界。 不合格率进了千 ppm 量级,p 图在数学上就已经不成立了——不是画得不好看,是前提不满足:LCL 永远是 0,np̄ 连 5 都不到,二项分布的正态近似也垮了。
2.2 规则三:一个 0 到底值多少钱
这是本篇最该记住的公式。抽检 n 件,一个缺陷都没发现,那么真实不合格率的 95% 置信上限约为:
``` p_upper ≈ 3 / n ```
(来源是 (1−p)ⁿ = 0.05 → p ≈ 3/n,工程上叫"规则三")
翻译成人话:0 缺陷能证明的水平,只取决于你查了多少件。
| 抽检量 n(全部合格) | 能证明的 95% 上限 | 换算 ppm |
|---|---|---|
| 30 | 10% | 100000 |
| 100 | 3% | 30000 |
| 200 | 1.5% | 15000 |
| 600 | 0.5% | 5000 |
| 3000 | 0.1% | 1000 |
| 6000 | 0.05% | 500 |
| 30000 | 0.01% | 100 |
| 300000 | 0.001% | 10 |
回头看开头那个红榜:每天 200 块、0 缺陷,单日只能证明 ≤15000 ppm。就算把 178 天累计起来(178×200 = 35600 块,实际有 4 个缺陷),能证明的也就是百 ppm 量级,而且还得是这半年过程完全没变的前提下。
想证明 500 ppm,你得连续 6000 件一个不出。想证明 100 ppm,得 3 万件。 这就是为什么高可靠性行业不靠"数缺陷"来证明质量,而是靠计量型参数和物理机理。
2.3 低缺陷率的正经武器
p 图不行了,不等于没图可画。四条路,按推荐度排:
路一:CCC 图(累计合格品数图)。 换个统计量——不数"这一批有几个坏的",而是数"上一个坏的之后,连着出了多少个好的"。缺陷越稀有,这个数越大,分辨力反而越高。它服从几何分布,控制限是:
``` LCL = ln(1 − α/2) / ln(1 − p) UCL = ln(α/2) / ln(1 − p) CL(取中位数)= ln(0.5) / ln(1 − p) ≈ 0.693/p ```
取 α=0.0027(对应 3σ 水平)时,小 p 下可近似为:
``` LCL ≈ 0.00135/p UCL ≈ 6.608/p CL ≈ 0.693/p ```
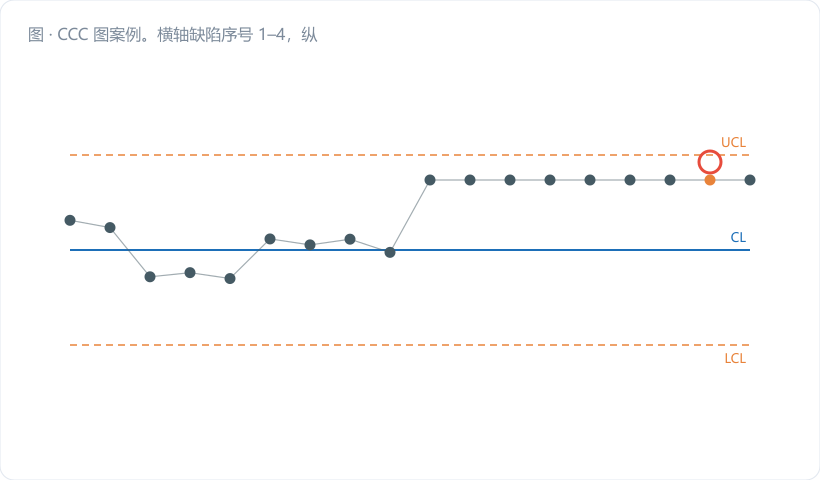
间隔变短(跌破 LCL)说明变坏,间隔变长(超过 UCL)说明真的改善了——这是 p 图给不了的双向能力。
路二:把"件"拆成"缺陷机会",改用 u 图。 一块 PCB 有 1200 个焊点,按"块"算 n=200,按"焊点"算就是 240000 个机会。样本量瞬间放大三个数量级,DPMO(每百万机会缺陷数)的分辨力就上来了。
路三:转成计量型。 这是最治本的。焊点失效之前,焊点电阻、润湿角、焊料厚度这些连续量早就在漂了。用计量型 SPC 盯着这些前置参数,比数最终缺陷灵敏得多,还能提前预警。 属性数据的过程能力评价本身也有专门的标准方法(见 ISO 22514-5),但能转计量型就尽量转。
路四:拉长汇总周期。 日报改周报、月报,凑大 n。代价是时效性,只在前三条路走不通时用。
2.4 别掉进"越低越少查"的坑
还有个很常见的反向操作:缺陷率低 → 觉得没必要查那么多 → 抽样量往下砍 → 更查不出来 → 数字更好看 → 继续砍。
这个循环的终点,是数据完全失去意义。缺陷率越低,要维持同样的证明力,样本量必须越大,方向恰恰相反。
三、车间真实案例 / 计算过程
(1)现状盘点
某 PCB 厂焊接工序,每天抽检 200 块板,做 p 图,半年数据:
``` 总检验数 N = 200 × 180 = 36000 块 总不合格数 D = 4 块 p̄ = 4 / 36000 = 0.000111 = 111 ppm ```
算 p 图控制限:
``` √( p̄(1−p̄)/n ) = √( 0.000111 × 0.999889 / 200 ) = √(5.55×10⁻⁷) = 0.000745 UCL = 0.000111 + 3 × 0.000745 = 0.002346 (即 0.235%) LCL = max[0, 0.000111 − 0.002235] = 0 ```
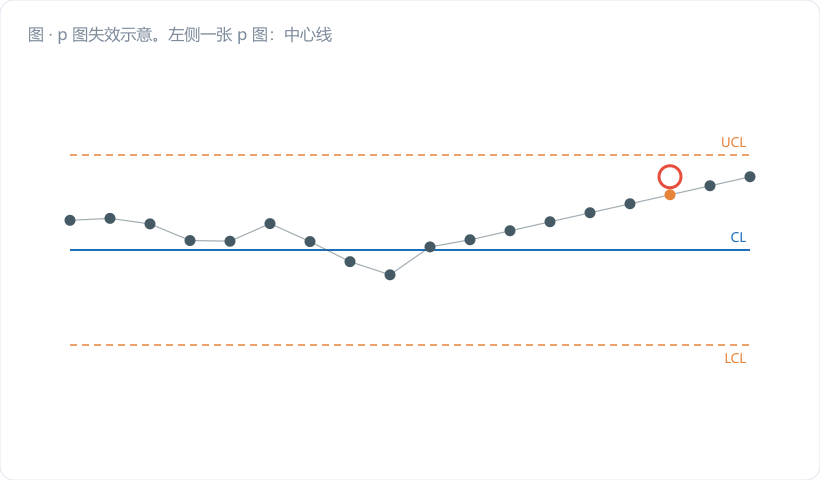
这张图的实际行为: n=200 时,1 个缺陷对应 p=1/200=0.005 > UCL=0.002346。也就是说——只要出现哪怕 1 个缺陷,图就报警。半年里那 3 天各出 1 个的日子全部触发报警,查了三次都查不出特殊原因(本来就是随机波动),第四次大家就不查了。一张只会"出现即报警、且查不出原因"的图,最后一定失信。
(2)验证 p 图确实不该用
``` LCL>0 所需 n = 9(1−0.000111)/0.000111 = 81072 块 np̄ ≥ 5 所需 n = 5/0.000111 = 45045 块 实际 n = 200 ```
差了两个半数量级。这不是"图画得不够好",是这个工具在这个缺陷水平下根本不适用。
(3)改用 CCC 图
p = 0.000111,α = 0.0027:
``` ln(1−p) = ln(0.999889) = −0.000111006
LCL = ln(1 − 0.00135) / ln(1−p) = (−0.0013509) / (−0.000111006) = 12.2 块 CL = ln(0.5) / ln(1−p) = (−0.693147) / (−0.000111006) = 6244 块 UCL = ln(0.00135) / ln(1−p) = (−6.60772) / (−0.000111006) = 59526 块 ```
把半年那 4 次缺陷之间的合格块数排出来:
| 序号 | 两次缺陷之间的合格块数 | 判定 |
|---|---|---|
| 1 | 8500 | 在 12.2~59526 内,受控 |
| 2 | 6100 | 受控 |
| 3 | 9200 | 受控 |
| 4 | 2300 | 受控(虽然偏小,但未破 LCL) |
结论是:这半年过程是受控的,那 3 次"报警"是 p 图的假警报。换一张图,虚警全消失了,而真信号的检出能力反而变强了。
CCC 图的报警长什么样:
- 某次间隔只有 8 块(连着出两个缺陷)→ 8 < 12.2 → 破 LCL,真报警,去查回流焊温区或钢网;
- 连续几次间隔都超过 59526 → 破 UCL,说明改善真的生效了,可以把改善措施标准化、更新基线 p。
第二条是 p 图完全做不到的——p 图的 LCL 是 0,你的过程变好了它一声不吭。
(4)同步上 u 图提分辨率
按焊点算机会数:
``` 每块板焊点数 = 1200 每天机会数 u_n = 200 × 1200 = 240000 半年总机会数 = 240000 × 180 = 43,200,000 缺陷数 = 6 个焊点(4 块不良板上共 6 个坏点) DPMO = 6 / 43.2 × 10⁶ × 10⁶ ≈ 0.139 DPMO ```
u 图控制限:
``` ū = 6 / 43200000 = 1.389×10⁻⁷ 缺陷/机会 UCL = ū + 3√(ū/n) = 1.389e−7 + 3×√(1.389e−7/240000) = 8.6e−7 ```
依然 LCL=0,UCL 对应的日缺陷数只有 240000×8.6e−7 ≈ 0.21 个。连 u 图在这个水平都够呛——111 ppm 这个量级,计数型 SPC 已经到极限,必须往计量型走。
(5)最终方案
| 层级 | 手段 | 监控对象 |
|---|---|---|
| 主控 | 计量型 Xbar-R / I-MR | 回流焊各温区实测温度、传送速度、锡膏厚度、钢网张力 |
| 辅控 | CCC 图 | 焊点缺陷间隔(合格板数) |
| 统计 | DPMO 月度趋势 | 长期水平,供管理评审 |
| 撤销 | 日 p 图 | 已失效,停用 |
上线三个月后,回流焊二区温度的 I-MR 图抓到一次 1.8σ 的缓慢下滑(加热管老化),提前更换。那一次如果靠数缺陷,得等到出批量虚焊才知道。
四、常见误区提醒
- 把"连续 N 期 0 缺陷"当成过程达到了零缺陷。 这是本篇的主角。记住规则三:0 缺陷能证明的上限只有 3/n。每天抽 200 件全合格,证明力只到 1.5%;想证明 500 ppm,得连续 6000 件干净。红榜可以贴,但别拿它当能力证据。
- 缺陷率已经很低了还在硬用 p 图 / np 图。 LCL 恒为 0,np̄ 远小于 5,正态近似前提垮塌,图退化成"出现即报警"的开关,虚警多、真信号少,最后必然被现场抛弃。千 ppm 以下就该换 CCC 图,百 ppm 以下必须往计量型转。
- 缺陷率低就把抽样量往下砍。 这个方向完全反了。缺陷越稀有,维持同等证明力所需的样本量越大。真要省,省的是"数缺陷"这件事本身——把资源挪到监控前置的计量型参数上去,那才是花在刀刃上。
五、小结 & 互动提问
计数型数据的本质缺陷是信息密度太低:一个"合格/不合格"只带 1 比特信息,而一个尺寸读数带的信息量是它的几十倍。缺陷率越低,这个矛盾越尖锐——你花同样的检验成本,得到的有效信息越来越少。
所以低缺陷率场合的正解从来不是"把 p 图画得更勤",而是三步走:换统计量(CCC)、放大机会数(u/DPMO)、往上游找连续变量(计量型 SPC)。
互动提问:翻一下你手上的计数型控制图,把 p̄ 和 n 代进 `n > 9(1−p̄)/p̄` 算一下,有几张图的 LCL 其实是恒等于 0 的?这些图,你打算先换掉哪一张?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。