SPC·实战笔记
模块一 · SPC 与变差基础 · 入门
计量型 vs 计数型:数据分错类全白干
轴径 25.01 mm,这是计量型;这件"合格/不合格",这是计数型。看着简单,真到选控制图时,一半人第一步就站错队。今天把这两类数据讲清,后面选图不踩坑。
一、先说结论
数据分两大类,选错图种,后面全错:
- 计量型(Variable):能连续测量的数值,有单位、有小数。比如尺寸、重量、温度、时间。信息量大,控制图用 Xbar-R、I-MR 等。
- 计数型(Attribute):数"个数"的结果,通常是合格/不合格的计数。比如不良品数、缺陷数。信息量小但好收集,控制图用 p、np、c、u 图。
一句话:能量出具体数的,是计量;只能数"有几个"的,是计数。 分错类,控制限公式全用错,图等于白画。
二、核心知识点拆解
2.1 计量型:连续、精准、信息密
计量型数据是"连续尺度"上的一个点:25.012 mm、36.7 ℃、12.3 N·m。它能告诉你偏多少、散多大,所以控制图能做均值+极差两个维度(Xbar-R),对小幅异常更敏感。
缺点:测量慢、要量具、成本高。
2.2 计数型:离散、好收集、信息少
计数型通常来自"判定":这件合格吗(0/1)、这块板有几个缺陷(整数)。它只能告诉你"坏了几个",不知道坏多少。控制图只能盯"率"或"数"(p/np/c/u)。
优点:检验员扫一眼就能记,适合大批量、多缺陷场景。
图 1 · 数据分类决策树:起点"测得具体数值?"→ 是=计量型(再问连续/子组→Xbar-R/I-MR);否=计数型(再问"数不良品/数缺陷"→ p/np/c/u)。图注:"第一步站错队,后面全白干"。
2.3 为什么分错类全白干
计量型控制图基于正态分布假设、用均值和 σ;计数型基于二项分布/泊松分布、用率和 n。把"不良品率"硬套 Xbar-R 图,控制限算出来毫无统计意义。
更坑的是:有人为了"凑计量型"把合格记 0、不合格记 1 当数值画图——这是错的,0/1 是属性不是尺度。
三、车间真实选择:焊接车间两套路
同一家焊装车间:
- 关键焊点强度 25.0±2.0 N·m → 计量型 → 用 Xbar-R 图,每天抽 5 件测扭矩。
- 车身外观焊疤/飞溅缺陷数 → 计数型(单位面积缺陷)→ 用 u 图,每车记缺陷数、按面积折算。
两套路并行,各管各的,谁也替代不了。当初有阵子老师傅嫌测扭矩麻烦,想用"合格/不合格"代替,结果小幅强度漂移在属性数据里根本看不见——差点出事。
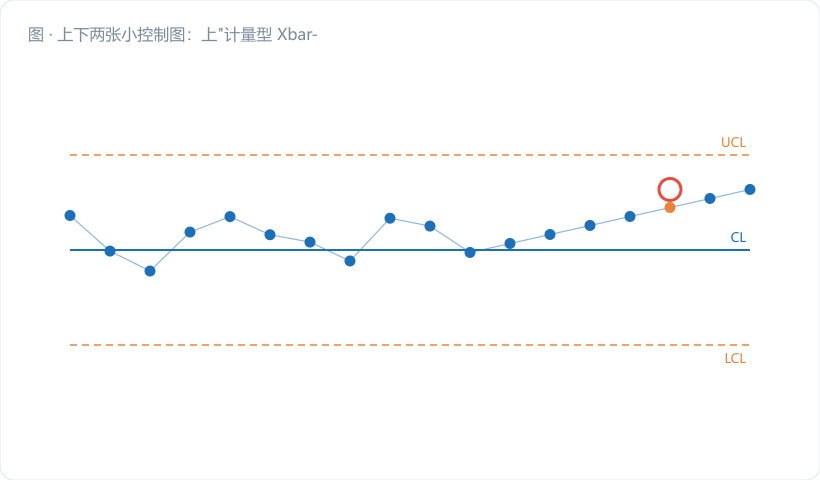
图 2 · 上下两张小控制图:上"计量型 Xbar-R"能显示扭矩缓慢漂移,下"计数型只记合格否"全程平静(漏掉漂移)。图注:"计量看得到'偏多少',计数只看到'坏没坏'"。
四、常见误区提醒
- 把 0/1 合格标记当计量数值画图。属性不是尺度,套错分布模型。
- 为了省事全用计数型。损失了"偏多少"的信息,小漂移全漏。
- 计量计数混排一张图。两类数据的控制限逻辑不同,不能硬凑。
五、小结 & 互动提问
计量和计数,是 SPC 的"两条赛道"。先认准手里数据是哪条道上跑的,图种自然就选对了。下一篇起,我们正式进控制图。
互动提问:你产线上现在用控制图的特性,是计量型多还是计数型多?有没有哪个其实该换赛道没换的?
【来源标注】本篇依据:GB/T 17989.1-2020 第 7–8 章(数据类型、图种选择);ISO 7870/22514 系列。可配套互动页:iso-spc-kb/KP104.html、iso-spc-kb/KP201.html(控制图分类)、iso-spc-tutorials/GBT17989.1_general_guide.html(选图导航)。