计数型控制图选型决策树(附图)
一、先讲个真事
去年冬天去一家做空调外机钣金的厂做体系诊断。质量科长挺自豪,把我领到车间的看板墙前:四道关键工序,四张控制图,全挂着,点子画得密密麻麻,一看就是天天有人在填。
我扫了一眼就乐了——四张图,全是 p 图。
问他为什么,他答得特别实在:"第一张是请咨询公司做的模板,后面三道工序照着复制,改个工序名就用上了。"
那涂装工序怎么办?涂装数的是流挂、颗粒、桔皮这类外观缺陷的个数,一台外壳上能同时冒出五六个。他们的做法是把"这台壳子共 6 个缺陷"填进 D 那一栏,n 填当班台份数,一除,画到 p 图上。
这一除,问题就大了。p 是不合格品率,取值范围死死锁在 0 到 1 之间;缺陷数除以台份数,完全可能大于 1。翻他们的历史图,还真找到一个 1.35 的点——软件照画不误,控制限却是按二项分布算出来的。一张从根上就错了的图,在墙上挂了十一个月。
总装那道更悬。总装不合格率 200 PPM 上下,每班检 1200 台,n·p̄ = 0.24,一个班里 D 几乎永远是 0。那张图两年没响过一次,科长把它当成"过程稳定"的证据,写进了年度总结。
四道工序,两道图种选错,一道样本量根本撑不起来,只有落料那道歪打正着蒙对了。这不是他们不认真——是没人给过他们一个"该按什么顺序问哪几个问题"的东西。
二、核心知识点拆解
2.1 五步决策树,从上往下走
先把树摆出来,后面逐个分岔口解释判据。
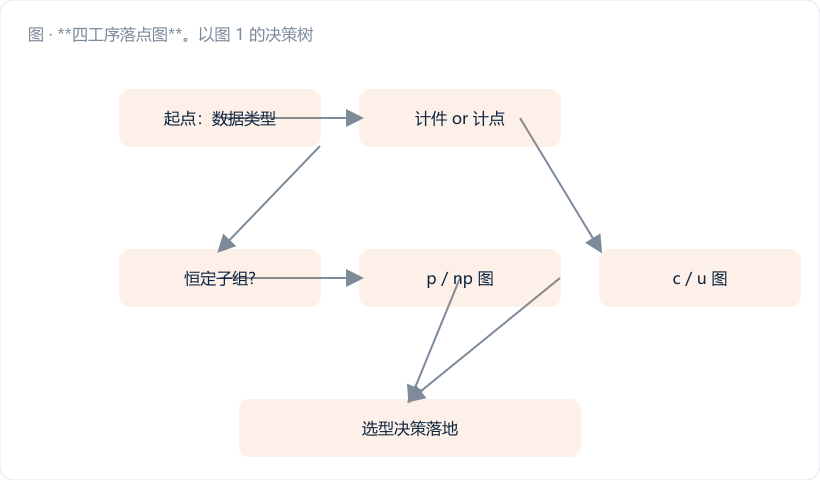
``` Step 0 这个特性能不能变成测量值? ├ 能 → 走计量型(Xbar-R / Xbar-S / I-MR),别往下看了 → 第 39 篇 └ 不能 ↓
Step 1 你数的到底是什么? ├ 不合格品:整件判定,一件只有"好"或"坏"两种结果 → Step 2A └ 缺 陷:一件上可以有多个,数的是"个数" → Step 2B
Step 2A 子组容量 n 恒不恒定?(判据:各子组 n 是否都落在 n̄ 的 ±25% 内) ├ 恒定 → np 图(纵轴:不合格品数 D) └ 变动 → p 图(纵轴:不合格品率 p = D/n)
Step 2B 检验单位(面积 / 长度 / 台份 / 时长)恒不恒定? ├ 恒定 → c 图(纵轴:缺陷数 c) └ 变动 → u 图(纵轴:单位缺陷数 u = c/n)
Step 3 样本量门槛校验 ├ p / np :n·p̄ ≥ 5 且 n(1−p̄) ≥ 5 ├ c / u :c̄ ≥ 5 或 ū·n ≥ 5 ├ 过关 → 落图,开画 └ 不过关 → Step 4
Step 4 兜底四选一 ① 加大 n 或合并子组(最省事,优先试) ② 转计量型(信息量最大 → 第 39 篇) ③ 事件间隔图 g 图 / t 图(超低不合格率专用) ④ 放弃控制图,改缺陷帕累托 + 趋势台账 ```
树看着长,实际走一遍不到一分钟。真正卡人的是 Step 1 和 Step 3 这两处。
2.2 三个分岔口,每个都有明确判据
分岔口一:不合格品,还是缺陷。
这是全树最上面、也是错得最多的一刀。判据只有一句话:看这一件产品能不能同时"坏很多次"。
一个端子,压接拉力不够就是不合格品,它没有"不合格 2.3 次"这种说法,这是不合格品,归 p/np。一块喷涂外壳,可以同时有 3 个颗粒、1 处流挂、2 块桔皮,共 6 个缺陷,产品本身可能还判合格放行,这是缺陷,归 c/u。第 37 篇专门拆过这两个词,那家钣金厂栽的就是这一跤。
有个快速自检法:把 D 除以 n,如果结果有可能超过 1,你数的一定是缺陷,不是不合格品。
分岔口二:n 恒不恒定。
判据是第 33 篇给过的 ±25% 规则:把最近 20~25 个子组的 n 拉出来,算 n̄,看最大最小值是否都在 n̄ 的 0.75~1.25 倍之间。全在里面,np 图可以用;个别越界,对那几个子组单独算限;经常性大幅波动,老实上 p 图。
经验规律:全检工位多半 n 会变,定量抽检工位多半 n 能定死。
分岔口三:检验单位恒不恒定。
c 图要求每个点背后的"检验单位"大小一样:一台份、一米焊缝、一平方米板材、一小时。单位一样,缺陷数直接可比,画 c 图;单位有大有小(大小机型混线、板材幅面不一),必须先除以单位数换算成 u,画 u 图。第 34、35 两篇讲得很细。
2.3 门槛校验:这一步九成的人会跳过
图种选对了只算走完一半。第 31 篇和第 38 篇反复算过一笔账:n·p̄ 太小的时候,控制图是睡着的。
道理不复杂。二项分布和泊松分布都是离散偏斜的,只有均值够大时才近似成正态,3σ 限才有那个"千分之三误报率"的统计含义。均值太小会出现两个后果:
一是 LCL 被截断在 0,图彻底丧失向下报警的能力,过程真变好了它也不吭声,改善效果没法验证; 二是 UCL 离中心线过远,检出力低到可以忽略。那家钣金厂的总装工序,np̄ = 0.24,UCL 算出来是 0.24 + 3×√(0.24×0.9998) = 1.71 件——意思是一个班里坏 2 件才报警,而正常水平本来就是 0~1 件之间随机跳。这张图的报警门槛和随机噪声重叠在一起,报了也不能信。
所以 Step 3 不是可选项,是硬关卡。KP104 那页把两类错误和检出力讲得很清楚,选型前应该过一眼。
2.4 两个进阶分支,遇到了别硬来
分支一:过离散(over-dispersion)。
MES 上线之后常见的怪象——子组 n 大到几万,画出来的 p 图一片飘红,一半以上的点在限外,可产品其实没问题。原因是 n 极大时二项分布算出的限窄到近乎贴着中心线,而真实过程里批与批之间本来就存在正常的组间波动(不同来料批次、不同班组),这部分波动没被二项模型吸收进去。
对策是 Laney p′ 图 / u′ 图:先把每个点做 z 变换,用移动极差估计出真实的组间标准差,再据此放宽控制限。主流软件都带这个选项,勾一下的事。判断要不要用它,看一个指标就行:如果超限点比例远超 1%,先怀疑过离散,别急着开一堆纠正措施单。
分支二:超低不合格率(PPM 级)。
n·p̄ 怎么加都到不了 5 的场合——比如 50 PPM 的过程,要凑够 5 就得攒 10 万件——传统计数图彻底不适用。换个思路:不再数"这一批坏了几个",改记"上次坏到这次坏,中间隔了多少件(或多少天)"。
这就是 g 图(间隔件数)和 t 图(间隔时间)。过程恶化时间隔会明显缩短,图上的点往下掉,灵敏度比一张全是 0 的 p 图高出一大截。医疗行业统计院感事件用得很成熟,制造业里低不良率工位同样适用。
三、车间真实案例:四道工序,各走一遍树
回到那家钣金厂。整改时我们没换软件、没加检具,就是拿着这棵树,把四道工序重走一遍。
工序一:落料
数的是整件判定(裂纹、毛刺超差判废),属不合格品 → Step 2A。每班固定抽 200 件,n 恒定 → np 图。 门槛校验:历史 p̄ = 2.5%,
``` n·p̄ = 200 × 0.025 = 5.0 ✓ 刚好过线 n(1−p̄) = 200 × 0.975 = 195 ✓ √( n p̄(1−p̄) ) = √(5.0 × 0.975) = √4.875 = 2.208 UCL = 5.0 + 3 × 2.208 = 11.62 件 LCL = 5.0 − 6.62 < 0 → 0 ```
这道歪打正着,原来的 p 图和现在的 np 图结论一致,只是换成件数后操作工不用做除法了。
工序二:折弯
不合格品 → Step 2A。全检,n 随排产在 300~900 之间跳,n̄ = 600,最小值只有 n̄ 的 50%,远超 ±25% → p 图。 门槛校验:p̄ = 1.2%,最小子组 n = 300 时,n·p̄ = 3.6,不到 5 → 进 Step 4,选①:两班合并成一个子组,n 提到 600 以上。
``` p̄ = 0.012 ,n = 600 σ_p = √( 0.012 × 0.988 / 600 ) = √(0.011856 / 600) = √0.00001976 = 0.004445 3σ = 0.013335 UCL = 0.012 + 0.013335 = 0.02534 (2.53%) LCL = 0.012 − 0.013335 < 0 → 0 n·p̄ = 600 × 0.012 = 7.2 ✓ 过线 ```
代价是采样频次从一班一点降到两班一点,报警会慢半拍。这是没办法的取舍——一张慢半拍但能响的图,比一张实时却永远不响的图有用。
工序三:涂装
一台外壳上能同时有多个缺陷,属缺陷 → Step 2B。机型大小混线,单台喷涂面积在 0.8~2.4 m² 之间,检验单位不恒定 → u 图。以 1 m² 为一个检验单位。 取一周数据:Σc = 246 个,Σn = 168 m²
``` ū = 246 / 168 = 1.464 个/m²
n = 2.4 m²(大机型):σ_u = √(1.464 / 2.4) = √0.610 = 0.781 UCL = 1.464 + 2.343 = 3.807 个/m² n = 0.8 m²(小机型):σ_u = √(1.464 / 0.8) = √1.830 = 1.353 UCL = 1.464 + 4.059 = 5.523 个/m² LCL 两者算出来都是负数 → 0 ```
门槛校验:ū·n ≥ 5 要求 n ≥ 5 / 1.464 = 3.42 m²,单台机型都不够 → Step 4 选①:同机型按班合并,一个班的同款外壳凑成一个子组,n 轻松过 10 m²。这么一改,LCL 也活过来了,涂装改善做完之后终于能在图上看到向下的信号。
工序四:总装
不合格品 → Step 2A,n = 1200 恒定 → 本该是 np 图。 门槛校验:p̄ = 200 PPM = 0.0002,
``` n·p̄ = 1200 × 0.0002 = 0.24 ✗ 差得太远 要凑到 5,需要 n ≥ 5 / 0.0002 = 25000 件 ≈ 21 个班 ```
三周才画一个点,毫无意义 → Step 4。这道我们选了②+③组合:关键的三个装配扭矩点改用拧紧枪已有的扭矩数据画 I-MR(路径见第 39 篇),整机层面的偶发不良改用 g 图记录"两次不良之间隔了多少台"。上线两个月抓到一次间隔从平均 4800 台骤降到 900 台的异常,查出来是某供应商密封圈换了配方。
四道工序,两张图换了种,一张改了子组,一张干脆退出计数图。看板墙没变,图变对了。
四、常见误区提醒
- 拿第一张图当模板全厂复制。模板能复制的是格式,不能复制的是判据。 每道工序上图之前,Step 1 到 Step 3 必须重走一遍,三个问题的答案变了,图种就得变。那家钣金厂错了十一个月,起点就是"改个工序名就用上了"。
- 在 Step 1 上凭感觉,不做那个除法自检。分不清缺陷和不合格品,后面全盘皆错。 记住那个一秒钟的检查:D/n 有没有可能大于 1,大于 1 就是缺陷,老实走 c/u 分支。这比背定义管用。
- 图种选完就开画,跳过 Step 3。门槛校验才是决定这张图有没有用的那一步。 np̄ 不到 5 的图挂在墙上,只会给人"过程很稳"的错觉,比不挂还危险——它会让管理层放心地把注意力挪到别处去。
- 走到 Step 4 就认为"这道工序做不了 SPC"。兜底不是放弃,是换路。 合并子组、转计量、g 图/t 图,三条路总有一条能走通。真正走不通的只有一种情况:数据本身就没在采集。那是记录问题,不是统计问题。
五、小结 & 互动提问
整个模块四讲了十篇,收敛成一棵树就是:先问能不能测量,再问数的是品还是陷,接着问 n 恒不恒定,最后问样本量撑不撑得住。 四个问题,三次分岔,一道关卡。走完这四步,p、np、c、u 各归各位,走不下去的也有 g 图、t 图和转计量兜着。
图种选对,公式才有意义;样本量够了,公式算出来的限才有约束力。这两句话建议抄在选型评审表的抬头上。
互动提问:把你车间现在挂着的所有计数型控制图拍张照,逐张走一遍这棵树——有几张能一路走到底不卡壳?如果卡在了 Step 3,你打算用兜底四条里的哪一条?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。