均值、标准差、极差:三个数看懂一批零件
一、先说结论
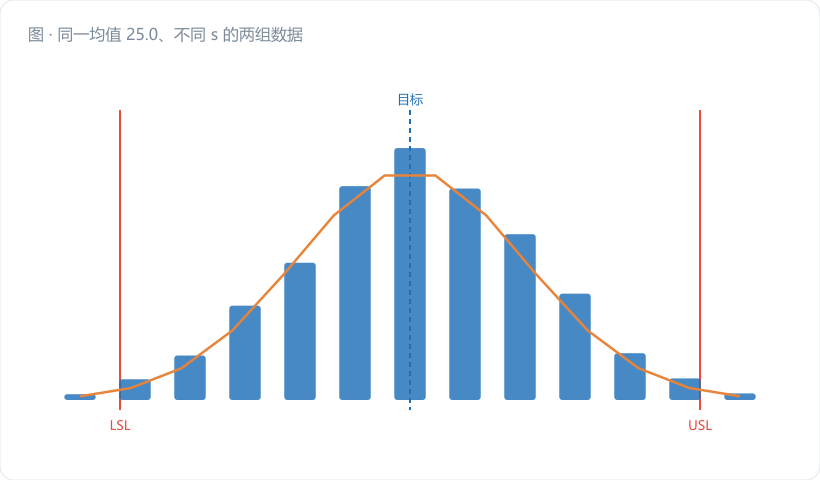
看一批测量数据,光看"平均值合格"会吃大亏。三个数各有各的活儿:
- 均值(x̄):告诉你过程中心偏没偏、偏哪边。
- 标准差(s / σ):告诉你过程散不散、波动大不大,这是"能力"的命门。
- 极差(R):告诉你这批里最大最小差多少,计算简单、对异常敏感,控制图里天天用。
一句话:均值是"位置",标准差是"胖瘦",极差是"跨度"。位置对了不代表胖瘦合格,胖瘦合格也不代表没离谱的个别件。
二、核心知识点拆解
2.1 均值 x̄:中心在那儿
``` x̄ = (x₁ + x₂ + … + xₙ) / n ```
均值好懂,但它有个大坑:太"平均"了。一批里 5 个 25.00、5 个 25.10,均值 25.05 看着挺好,实际已经一半超差。所以均值必须配"散度"一起看。
2.2 标准差 s:波动的真面目
样本标准差:
``` s = √[ Σ(xᵢ - x̄)² / (n-1) ] ```
它衡量每个数据和均值的平均偏离。s 越大越散。注意分母是 (n-1)(样本标准差),不是 n——这是和无偏估计有关,日常用 s 就对了。
2.3 极差 R:最朴素的散布量
``` R = 最大值 - 最小值 ```
极差不用平方、不用开方,口算都行。它虽然不如标准差精细(只用了两个极端值),但对" outlier "特别敏感,而且控制图里子组极差 R 是直接画图的(Xbar-R 图的 R 图就是它)。
经验关系:对正态数据,σ ≈ R̄ / d₂,其中 d₂ 是和子组大小 n 有关的常数(n=5 时 d₂≈2.326)。控制图里用 R̄ 估 σ,就是靠这个。
三、车间真实计算:5 件轴径
子组实测(mm):25.01, 25.03, 24.98, 25.02, 25.00
- 均值 x̄ = (25.01+25.03+24.98+25.02+25.00)/5 = 25.008
- 极差 R = 25.03 − 24.98 = 0.05
- 标准差 s:先算偏差平方和
- (25.01−25.008)²=0.000004,(25.03−25.008)²=0.000484,(24.98−25.008)²=0.000784,(25.02−25.008)²=0.000144,(25.00−25.008)²=0.000064 - 和 = 0.001480,÷ (5−1)=0.000370,√ = 0.0192 mm
规格若 25.00 ± 0.05,均值偏正 0.008,s=0.019,看着还行。但注意 R=0.05 已经顶到公差带的 1/2,说明这批内部波动不低——下个子组若再偏,就容易出界。
四、常见误区提醒
- 只看均值报"合格"。中心好≠过程好,散度一塌糊涂照样出废品。
- 把极差当标准差用。R 和 s 不是一回事,能力计算必须用品规的 σ 估计,别混。
- 标准差用 n 不用 n-1。写报告用总体公式会略微低估波动,样本场景务必 s(分母 n−1)。
五、小结 & 互动提问
均值、标准差、极差,是 SPC 的"三原色"。后面控制图的中心线、控制限,能力指数的 Cp/Cpk,全是从这三个数长出来的。
互动提问:你最近一次过程记录,是只记了均值,还是连 s、R 一起记?没记的话,从下一个子组开始补上。