Xbar-R 图:用最多也错最多的图
一、先讲个真事
前年去一家做汽车销轴的厂子做 IATF 过程审核准备,走到磨床工位,墙上贴着一张打印得很漂亮的 Xbar-R 图,点子规规矩矩全在限内,操作工挺自豪:"我们这图从来不报警。"
我拿尺子比了一下上下限的间距,心里咯噔一下:那条 UCL 到 LCL 的宽度,跟图纸公差带一模一样。再翻他们的记录本,果然——控制限是拿规格上下限直接抄上去的。
这就等于给病人量体温,却把温度计的刻度换成了"活着/死了"两档。过程早就往上漂了 0.008 mm,Xbar 已经贴着规格上限走,可图上还是一片祥和。后来那批件送到客户端,因为配合过盈量不够被判了让步接收。
老师傅那句"从来不报警",其实是最危险的信号。一张永远不报警的控制图,多半不是过程好,是限画宽了。
二、核心知识点拆解
2.1 Xbar-R 图画的是两件事,不是一件
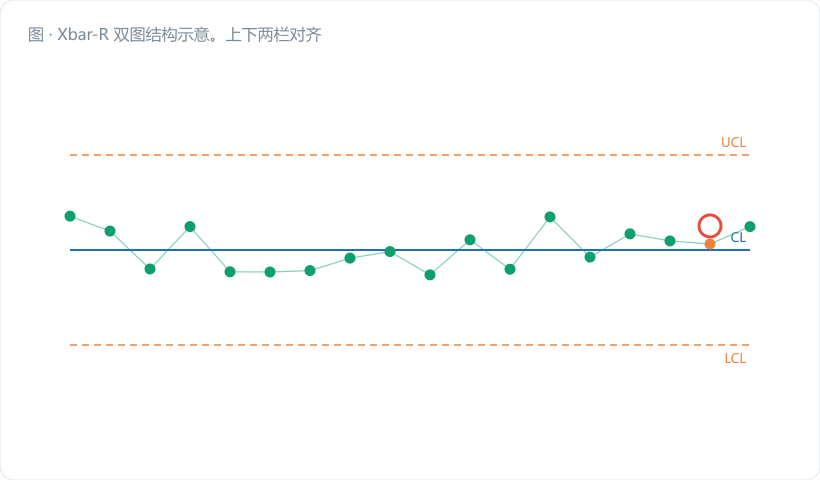
很多人把 Xbar-R 当成"一张图",其实它是一对图,上下叠着看,管的是两个完全不同的东西:
- R 图(极差图)管的是组内变异,也就是短时间内、同一批料同一把刀、几乎同一时刻做出来的几件,彼此差多少。它反映的是过程"手抖不抖"。
- Xbar 图(均值图)管的是组间变异,也就是这一组的平均水平相对于历史中心线漂了没有。它反映的是过程"准不准"。
说白了,R 图看精密度,Xbar 图看准确度。两张图的报警含义完全不同,处理动作也完全不同:R 图报警多半是设备松动、夹具磨损、量具重复性差;Xbar 图报警多半是刀补、换料、温度、班次差异。
2.2 控制限公式:三个常数干三件事
Xbar-R 的限不是拍脑袋,也绝不是抄规格。标准做法(GB/T 17989.2 常规控制图)是先取 k 组(一般 20~25 组)稳定期数据,算:
- 总均值:X̿ = ΣX̄ᵢ / k
- 平均极差:R̄ = ΣRᵢ / k
然后套公式:
| 图 | 中心线 CL | 上控制限 UCL | 下控制限 LCL |
|---|---|---|---|
| Xbar 图 | X̿ | X̿ + A₂·R̄ | X̿ − A₂·R̄ |
| R 图 | R̄ | D₄·R̄ | D₃·R̄ |
常数表(节选,按子组大小 n 查):
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1.880 | 0 | 3.267 | 1.128 |
| 3 | 1.023 | 0 | 2.574 | 1.693 |
| 4 | 0.729 | 0 | 2.282 | 2.059 |
| 5 | 0.577 | 0 | 2.114 | 2.326 |
| 6 | 0.483 | 0 | 2.004 | 2.534 |
| 7 | 0.419 | 0.076 | 1.924 | 2.704 |
| 8 | 0.373 | 0.136 | 1.864 | 2.847 |
这几个常数其实是"三倍标准差"的打包简化。A₂ 的本质是 3/(d₂√n),它把 R̄ 直接换算成 3σ_X̄;D₃、D₄ 则是极差分布本身的 3σ 上下界。n≤6 时 D₃=0,意思是极差的下限压到 0,不设下限——不是极差不会太小,是 n 小的时候统计上分不出来。
2.3 σ 从哪来:R̄/d₂ 才是"过程真实波动"
Xbar-R 里估计过程标准差用的是 σ̂ = R̄ / d₂,注意,这是组内标准差,只包含短期波动。它和你把所有数据一锅端算出来的样本标准差 s(长期、含组间漂移)不是一回事。
这也是为什么控制限一定比规格限窄得多:控制限是 X̄ 的 3σ 带,宽度 6σ/√n;规格限是单值的容差带。n=5 时,控制限宽度只有单值 6σ 的 1/√5 ≈ 0.447 倍。两者混为一谈,就是本文开头那家厂踩的坑。
三、车间真实案例:销轴外径的 Xbar-R 手算
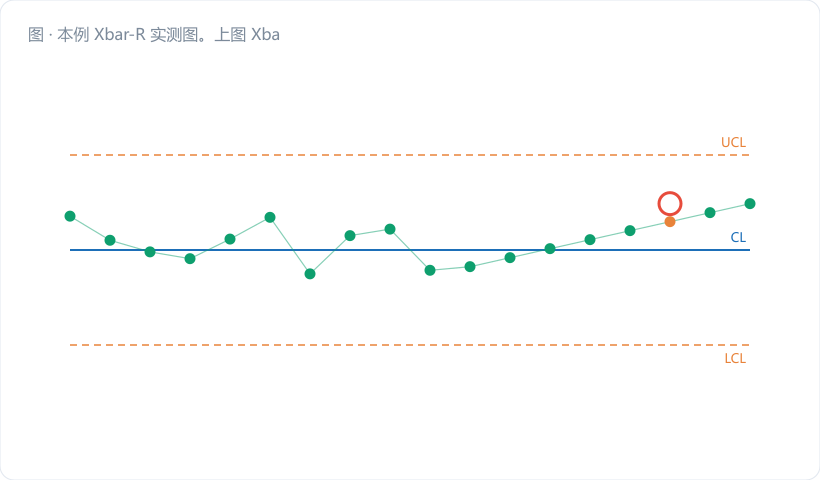
零件:销轴外径,图纸 φ12.000 ± 0.015 mm。磨床加工,每半小时连续取 5 件为一个子组,取了 10 组(实际做限至少要 20~25 组,这里为讲计算做简化)。
| 子组 | x₁ | x₂ | x₃ | x₄ | x₅ | X̄ | R |
|---|---|---|---|---|---|---|---|
| 1 | 12.003 | 11.998 | 12.001 | 12.006 | 11.997 | 12.0010 | 0.009 |
| 2 | 11.999 | 12.004 | 12.000 | 11.995 | 12.002 | 12.0000 | 0.009 |
| 3 | 12.005 | 12.001 | 11.996 | 12.000 | 12.003 | 12.0010 | 0.009 |
| 4 | 11.997 | 11.994 | 12.002 | 11.999 | 12.003 | 11.9990 | 0.009 |
| 5 | 12.000 | 12.007 | 11.998 | 12.002 | 11.998 | 12.0010 | 0.009 |
| 6 | 12.002 | 11.996 | 12.004 | 11.999 | 12.004 | 12.0010 | 0.008 |
| 7 | 11.998 | 12.003 | 12.001 | 12.005 | 11.998 | 12.0010 | 0.007 |
| 8 | 12.001 | 11.999 | 11.995 | 12.002 | 12.006 | 12.0006 | 0.011 |
| 9 | 12.004 | 12.000 | 12.002 | 11.997 | 12.001 | 12.0008 | 0.007 |
| 10 | 11.996 | 12.002 | 11.999 | 12.003 | 12.000 | 12.0000 | 0.007 |
第一步,先算 R̄。 ΣR = 0.009×5 + 0.008 + 0.007 + 0.011 + 0.007 + 0.007 = 0.085 R̄ = 0.085 / 10 = 0.0085 mm
第二步,算 R 图的限(n=5,D₃=0,D₄=2.114)。 UCL_R = 2.114 × 0.0085 = 0.0180 mm LCL_R = 0(不设) 查一遍 10 个 R 值,最大是 0.011,远小于 0.0180,R 图受控。R 图先判,这一步过了才有资格往下看 Xbar。
第三步,算 X̿。 把各组均值相对 12.000 的偏差加起来: 0.0010 + 0 + 0.0010 − 0.0010 + 0.0010 + 0.0010 + 0.0010 + 0.0006 + 0.0008 + 0 = 0.0054 X̿ = 12.000 + 0.0054/10 = 12.00054 ≈ 12.0005 mm
第四步,算 Xbar 图的限(A₂ = 0.577)。 A₂·R̄ = 0.577 × 0.0085 = 0.004905 ≈ 0.0049 UCL_X̄ = 12.0005 + 0.0049 = 12.0054 mm LCL_X̄ = 12.0005 − 0.0049 = 11.9956 mm
第五步,顺手把过程标准差和能力算了。 σ̂ = R̄ / d₂ = 0.0085 / 2.326 = 0.003654 mm Cp = T / 6σ̂ = 0.030 / (6 × 0.003654) = 0.030 / 0.021926 = 1.37 Cpk 取上下偏小的一边: Cpu = (12.015 − 12.0005) / (3 × 0.003654) = 0.0145 / 0.010962 = 1.32 Cpl = (12.0005 − 11.985) / 0.010962 = 0.0155 / 0.010962 = 1.41 Cpk = 1.32
你品品这组数:控制限是 ±0.0049,规格限是 ±0.015,差了三倍还多。要是像开头那家厂一样把 ±0.015 当控制限画上去,过程漂 0.01 mm 都不会报警——而 0.01 mm 对 Cpk 的杀伤是致命的。
四、常见误区提醒
- 把规格限当控制限画。 这是头号错误,没有之一。规格限是给"单个零件"判合格的,控制限是给"子组统计量"判受控的,两者的统计对象、分布、宽度全不一样。记死一句:控制限只能由过程数据算出来,不能由图纸抄下来。
- 控制限算完一劳永逸,三年不动。 换刀具品牌、换供应商料、大修完设备,过程的固有波动已经变了,老限继续用就是掩耳盗铃。限要有明确的复核周期和重算触发条件(这事儿第 28 篇专门讲)。
- 只看 Xbar,不看 R,甚至把 R 图删了省纸。 R 图失控时,σ̂ = R̄/d₂ 本身就不可信,用它算出来的 Xbar 限自然也是废的。R 图不受控,Xbar 图的判读一律作废(第 23 篇细讲顺序)。
五、小结 & 互动提问
Xbar-R 用得最多,栽跟头也最多,根子就在于它太"好画"了——填个表、套个公式,图就出来了,出错也毫无声响。真要用对,三件事:限从数据来、R 图先判、常数按 n 查。
互动提问:翻一下你手边最近一张 Xbar-R 图,量一量 UCL 到 LCL 的距离,再对照图纸公差带——是明显窄一大截,还是几乎一样宽?如果几乎一样宽,你觉得问题出在哪一步?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。