Cp:只看散布不看中心
一、先说结论
Cp 这个指数,压根就没打算管你的过程站在哪儿。
它只回答一个问题:你这台设备、这套工艺,抖得厉害不厉害? 抖得小,Cp 就高;抖得大,Cp 就低。至于你抖的那一小团数据是骑在公差带正中间,还是死死贴在上差边上,Cp 一概不问。
所以 Cp 高、废品多,完全可能同时成立。这不是 Cp 算错了,是你只看了它一个数。
咱们这篇就把 Cp 掰开揉碎:它算什么、怎么算、什么时候看它有用、什么时候看它会被骗。
二、核心知识点拆解
2.1 公式长这样,分母才是关键
Cp = (USL − LSL) / (6σ̂)
分子好说,图纸上标着的公差带宽度,一目了然。真正有讲究的是分母那个 σ̂ 上头的小帽子——它是估计值,不是真值,估的方法不一样,算出来的 Cp 就不一样。
Cp 用的是组内标准差(within-subgroup),也就是短期波动,最常见的两种估法:
| 估法 | 公式 | 适用 | 说明 |
|---|---|---|---|
| 极差法 | σ̂ = R̄ / d₂ | 子组容量 n = 2~9 | 车间最常用,配 Xbar-R 图 |
| 标准差法 | σ̂ = s̄ / c₄ | 子组容量 n ≥ 10 | 配 Xbar-s 图,估计效率更高 |
d₂ 和 c₄ 都是只跟子组容量 n 有关的常数,查表就行:
| n | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 |
|---|---|---|---|---|---|---|---|---|
| d₂ | 1.128 | 1.693 | 2.059 | 2.326 | 2.534 | 2.704 | 2.847 | 3.078 |
| c₄ | 0.7979 | 0.8862 | 0.9213 | 0.9400 | 0.9515 | 0.9594 | 0.9650 | 0.9727 |
这里有个新人常犯的错:直接把 125 个数一股脑丢进 Excel 求 STDEV,然后当成 σ̂ 去算 Cp。那算出来的其实是"整体标准差",对应的指数应该叫 Pp,不叫 Cp。两者差多少,取决于你的过程有多少组间漂移,后面第 55、56 篇专门讲。
2.2 Cp 有个隐藏前提:它假设你站在正中间
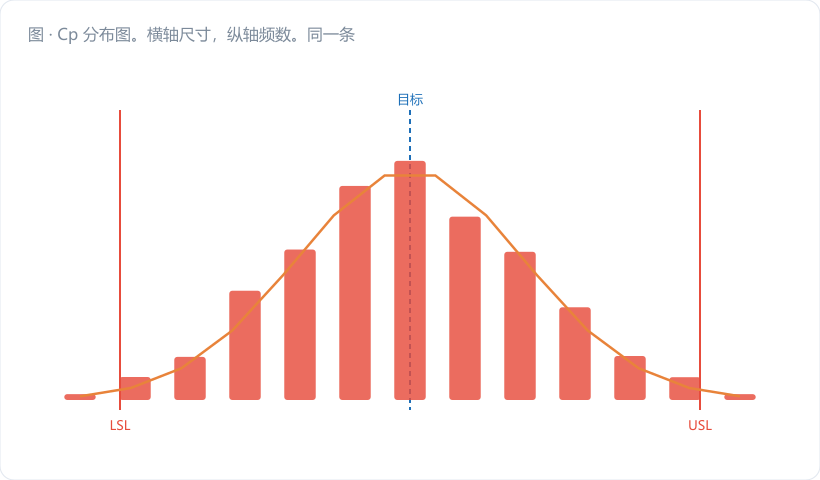
严格说,Cp 衡量的是"潜在能力"(potential capability)——意思是,假如你把过程均值调到公差正中央,它最好能做到什么水平。
所以 Cp 是个"天花板"。你的 Cpk 永远不可能超过 Cp,最好的情况是恰好相等(均值正落在中心)。这条关系写出来是:
Cpk = Cp × (1 − k),其中 k = |M − x̄| / (T/2),M 是公差中心
k 是偏移率,取值 0 到 1。均值正中,k = 0,Cpk = Cp;均值压在某侧规格限上,k = 1,Cpk = 0。
这个式子挺有用,能让你一眼估出"把中心调回去能捞回多少"。比如 Cp = 1.67、k = 0.4,那 Cpk = 1.67 × 0.6 = 1.00;只要把偏移消掉,Cpk 直接回到 1.67,能力凭空长六成。
2.3 什么时候该盯 Cp
Cp 不是没用,它有它的专属场景:
- 判断"值不值得调"。Cp 够高,说明设备本身有底子,问题在设定,调中心就能救;Cp 本身就低,那再怎么调中心也无非在两边挨着超差,得从减小波动下手(换刀具、稳夹具、控温度、改工艺参数)。
- 设备选型和验收。买机床、验收工装,关心的就是"它抖不抖",Cp(或短期的 Cm)比 Cpk 更能反映硬件本身的实力。
- 公差合理性评估。有时候 Cp 低不是过程的锅,是设计给的公差带太窄了。拿 Cp 去跟设计谈公差放宽,比空口说"做不出来"有力得多。
说白了,Cp 是诊断工具,Cpk 才是验收工具。 别拿 Cp 交差,但排查问题的时候必须算它。
三、车间真实案例:Cp 1.67 是怎么和一堆废品共存的
某厂加工液压阀体的密封槽宽,图纸要求 3.00 ± 0.05 mm。LSL = 2.95,USL = 3.05,T = 0.10 mm。
取 25 个子组,每组 n = 5,共 125 件,Xbar-R 图确认受控。手算走一遍:
| 步骤 | 计算过程 | 结果 |
|---|---|---|
| ① 平均极差 | R̄ = ΣRᵢ/25 = 0.5800/25 | 0.0232 mm |
| ② d₂(n=5) | 查表 | 2.326 |
| ③ 组内标准差 | σ̂ = 0.0232 / 2.326 | 0.00997 mm |
| ④ 自然宽度 | 6σ̂ = 6 × 0.00997 | 0.0598 mm |
| ⑤ Cp | 0.10 / 0.0598 | 1.67 |
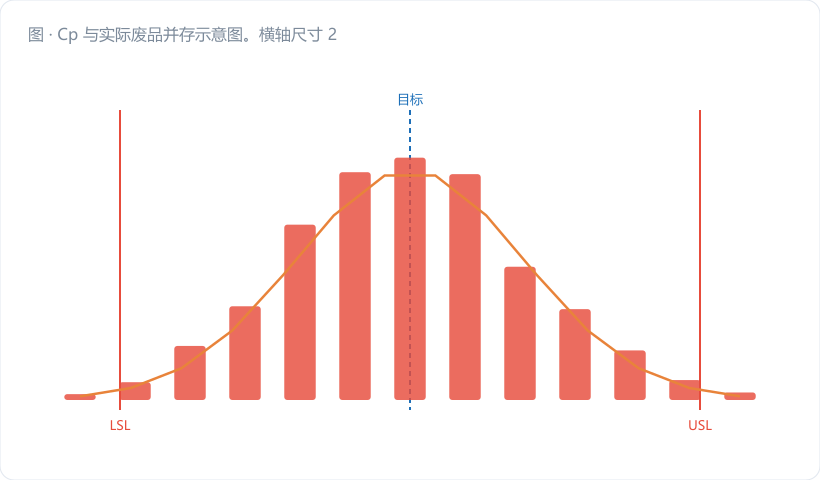
1.67,教科书级别的好成绩。可实际总均值 x̄ = 3.0290 mm,往上差跑了 0.029。
算偏移率:k = |M − x̄| / (T/2) = |3.000 − 3.029| / 0.05 = 0.029 / 0.05 = 0.58
于是 Cpk = Cp × (1 − k) = 1.67 × 0.42 = 0.70
验算一下:CPU = (3.05 − 3.029)/(3 × 0.00997) = 0.021 / 0.0299 = 0.70,对得上。
Cpk 0.70 是什么概念?后面第 59 篇会讲换算,这里先给个数:单侧超差理论上大约 1.8 万 PPM,也就是每一万件里差不多要挑出 180 件。一个月三百多件废品,一点不冤。
改善动作:这活儿根本不用碰设备。铣槽刀的中心高设定值往下修 0.029 mm,均值拉回 3.000,Cpk 直接就是 1.67。当天改,当天见效,第二个月挑件降到个位数。
四、常见误区提醒
- 用整体标准差算出来的数还管它叫 Cp。 一堆数据直接 STDEV 求出来的是 s(整体),配套指数是 Pp。Cp 必须用组内 σ̂ = R̄/d₂ 或 s̄/c₄,否则名不副实,客户审核第一眼就查这个。
- 只报 Cp 不报 Cpk。 这在供应商资料里太常见了,本质是报喜不报忧。Cp 是天花板不是实际水平,单独拿出来交差属于误导,被抓到很伤信任。
- 子组分错了导致 σ̂ 被高估或低估。 子组必须在"最小变差条件"下取——连续加工的相邻几件,别跨换刀、跨班次、跨料批。子组内混进了组间因素,R̄ 变大,Cp 被人为压低,你会误判成"设备不行",白花冤枉钱。
五、小结 & 互动提问
Cp 是一把只量胖瘦、不问站位的尺子。它高,说明你的过程有潜力;它低,说明得动真格减小波动。但不管它多高,都别拿去当验收成绩单。
咱们做质量的,最值钱的能力之一就是看 Cp 和 Cpk 的差距,判断"这是位置问题还是散布问题"——前者调设定,几个小时的事;后者动工艺,可能要折腾几个月。
互动提问:翻一下你手头的能力报告,找出 Cp 和 Cpk 差距最大的那道工序,用 k = |M − x̄|/(T/2) 算算它的偏移率。如果 k 超过 0.3,你觉得这个偏移是刀具设定、夹具定位,还是量具的系统偏差造成的?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。