新项目 SPC 上线 30 天计划
一、先说结论
30 天能不能落地 SPC?能。但必须按这个顺序走,一步都不能跳:
``` 选点 → 验量具 → 采数 → 判稳 → 算能力 → 固化 → 移交 ```
每一步的输出,都是下一步的输入。 量具没验就采数,数据是废的;过程没判稳就算能力,指数是假的;限没固化就移交,图是空的。
四周,四道门:
| 周次 | 天数 | 阶段 | 门(Gate)判据 |
|---|---|---|---|
| W1 | D1–D7 | 立项与选点 | G1:监控点清单经跨部门批准并进控制计划 |
| W2 | D8–D14 | 测量系统验证 | G2:全部监控点量具 %GRR ≤ 30%(关键项 ≤ 10%)、ndc ≥ 5 |
| W3 | D15–D21 | 试运行采数与判稳 | G3:≥25 个子组,特殊原因已识别并消除,图受控 |
| W4 | D22–D30 | 能力、固化与移交 | G4:Ppk ≥ 1.67(新项目),反应计划签署,操作工考核通过 |
下面把每一周拆开讲,最后算一笔"到底需要多少数据、需要多少时间"的账。
二、核心知识点拆解
2.1 W1:选点,从控制计划倒着找
新手最容易犯的错,是"觉得哪个重要就监控哪个"。正确的路径是有源头的:
``` 客户特殊特性清单 / 图纸标注 ↓ DFMEA → PFMEA(找出高 RPN / 高严重度的过程失效) ↓ 控制计划(明确每个特性的控制方法) ↓ SPC 监控点(控制方法 = 统计过程控制的那些行) ```
每一个 SPC 点,都必须能顺着这条链倒查到一个特殊特性或高风险失效模式。 查不到的,说明是拍脑袋加的,砍掉;反过来,控制计划里写了"SPC"但现场没图的,那是不符合项,补上。
选点数量的经验值:一条新线首批控制在 8~15 个。多了铺不开,人手、量具、培训全跟不上,最后每一个都做不实。宁可先做实 10 个,再逐步扩。
W1 同步干两件事:组队(工艺、质量、生产、设备、计量各出一人,责任到人)和量具盘点(每个点用什么量具、分辨力多少、有没有校准)。
2.2 W2:量具这一关,省不得
91 篇讲过一个 Cp 虚高的血案,根因就在量具。所以第二周雷打不动做 MSA,做不完就顺延,别硬上。
判据:
| 指标 | 关键特性 | 一般特性 | 不合格怎么办 |
|---|---|---|---|
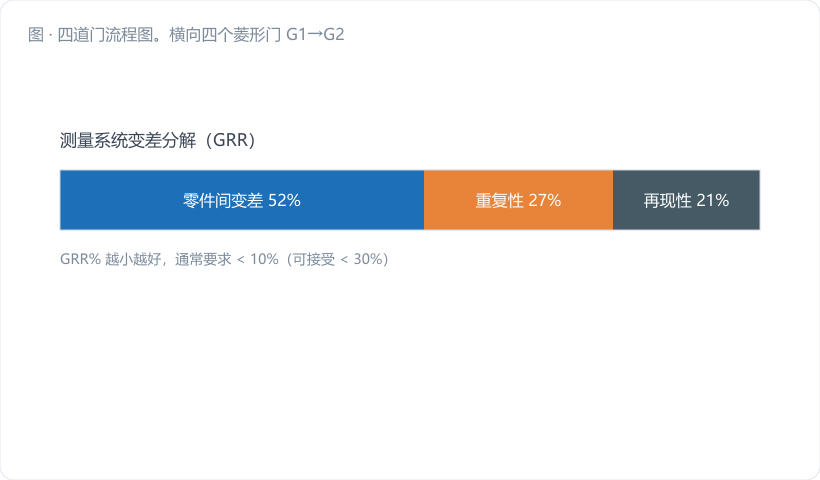
| %GRR(对公差) | ≤ 10% | ≤ 30% | 换量具 / 改夹持 / 培训操作手法 |
| ndc | ≥ 5 | ≥ 5 | 提高分辨力 |
| 分辨力 | ≤ 过程 6σ 的 1/10 | 同左 | 升级量具 |
| 偏倚/线性 | 经检验不显著 | 同左 | 重新校准 / 更换标准件 |
有个现实问题:W2 做 GRR 需要产品,新项目这时往往只有试模件。允许用试模件做(GRR 关心的是测量系统,不是产品好坏),但选的 10 件必须覆盖预期变差范围,全挑合格件做出来的 GRR 会失真。
2.3 W3:为什么非要 25 个子组
这是最常被讨价还价的一条——"20 组行不行?""15 组够了吧?"
拿数字回答。用极差法估计的 σ̂,其自身的相对标准误约为:
``` RSD(σ̂) ≈ 1 / √(2ν) ν = k(n−1),k 是子组数,n 是子组容量 ```
| 子组数 k | n=5 时自由度 ν | σ̂ 的相对标准误 | 控制限的相对不确定度 |
|---|---|---|---|
| 10 | 40 | 11.2% | ±11% |
| 15 | 60 | 9.1% | ±9% |
| 25 | 100 | 7.1% | ±7% |
| 40 | 160 | 5.6% | ±6% |
| 100 | 400 | 3.5% | ±4% |
25 组是个折中点:再往下,控制限的不确定度大到会让判异结论不可靠(限本身晃 ±11%,你还怎么判点子出没出界);再往上,收益递减而时间成本陡增。
所以 25 组不是拍出来的规矩,是精度和成本的平衡点。 谈判的时候把这张表甩出去,比说"标准要求"管用。
W3 还有一件必须做的事:采数期间的异常必须记录。换料、换刀、调机、停电、换人,全记在图的备注栏,判稳时靠它对号。查得出原因的失控点,剔除后重算限;查不出原因的,不许剔,整段判为不稳,重新采。
2.4 W4:固化的三样东西
第四周不采数了,干三件事,每件都要留下白纸黑字:
一是能力评价。 分清两个指标:试运行用 Ppk(长期性能,整体标准差 s),量产稳定后才谈 Cpk(短期能力,R̄/d₂)。新项目 PPAP 通常要求 Ppk ≥ 1.67,量产维持 Cpk ≥ 1.33。报错指标是审厂高频扣分项。
二是反应计划。 最容易漏的一块。报警之后:谁判、多久响应、停不停机、可疑批怎么隔离、追溯到哪一件、谁批准复产、措施在哪张表闭环——全部写清,贴在设备旁,不是锁在文件柜里。
三是培训与考核。 对象是操作工,不是质量部。考核三道题:报警了你怎么办?为什么点子在限内也可能要停机?为什么不能每个点都去调机?答不上来,图就是墙上的装饰画。
三、车间真实案例 / 计算过程
某新能源零部件新线,12 个监控点,节拍 30 s/件(120 件/小时),三班制。
(1)采样方案反推
目标:W3 的 7 天内攒够 25 个子组,且子组要能覆盖到班次差异。
``` 子组容量 n = 5(计量型常规选择) 每小时产量 = 3600 / 30 = 120 件 ```
每小时取 1 组,一天(三班 22 有效小时)就有 22 组,2 天攒够 25 组——但只覆盖 2 天,抓不到"天与天之间"的变化。每 2 小时取 1 组,一天 11 组,2.3 天攒够,同样太快。
W3 有 7 天,把节奏放缓反而更有价值——采样周期要覆盖你想监控的变化周期(换班、换料批、日夜温差)。最终定:
``` 每 4 小时取 1 个子组,n=5 → 一天 6 组 → 5 天得 30 组 剩余 2 天用于异常排查和补采 抽样比例 = 5件 / (120×4=480件) = 1.04% ```
(2)W3 实际数据与试用限计算
30 个子组,剔除 2 个查明原因的失控点(第 9 组换料批、第 22 组新人首件),剩 28 组:
``` X̿ = 8.0042 mm ,R̄ = 0.0212 mm ,n=5(A₂=0.577,D₄=2.114,d₂=2.326)
UCL_X̄ = 8.0042 + 0.577 × 0.0212 = 8.0164 CL_X̄ = 8.0042 LCL_X̄ = 8.0042 − 0.0122 = 7.9920 UCL_R = 2.114 × 0.0212 = 0.0448 CL_R = 0.0212 ,LCL_R = 0 σ̂ = 0.0212 / 2.326 = 0.00911 mm ```
自由度校验:ν = 28 × 4 = 112 → RSD(σ̂) = 1/√224 = 6.7%,达标。
(3)能力评价(规格 8.000 ± 0.050)
试运行阶段用整体标准差算 Ppk:
``` 全部 140 个数据的样本标准差 s = 0.00958 mm Pp = 0.100 / (6 × 0.00958) = 1.74 Ppk = min(8.050−8.0042, 8.0042−7.950) / (3 × 0.00958) = min(0.0458, 0.0542) / 0.02874 = 0.0458 / 0.02874 = 1.59 ```
Ppk = 1.59 < 1.67,G4 门没过。
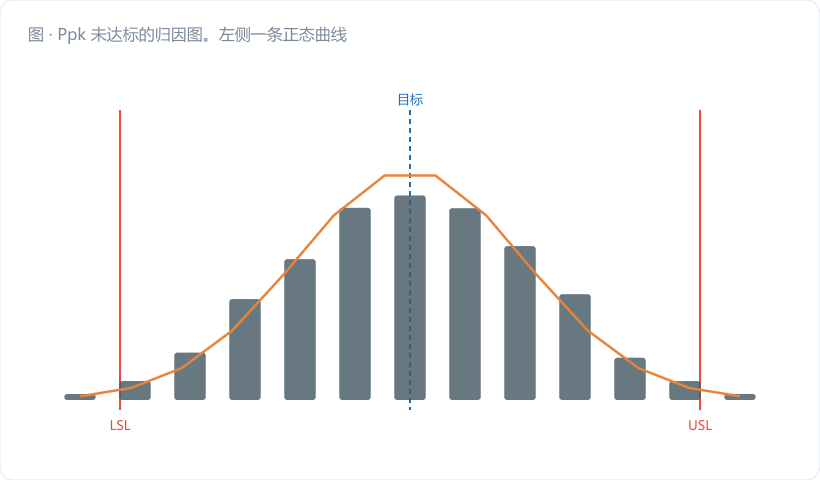
差在哪?Pp 有 1.74,说明离散度够;Ppk 只有 1.59,是中心偏了 +0.0042。算一下偏移的代价:
``` k = |8.0042 − 8.000| / (0.100/2) = 0.0042 / 0.050 = 0.084 Ppk = Pp × (1−k) = 1.74 × 0.916 = 1.59 ✓ 对上了 ```
对策不需要大动干戈:把刀补往负方向调 0.004 mm,让中心回到 8.000:
``` 调整后 Ppk ≈ Pp = 1.74 > 1.67 ✓ 过门 ```
D26 调整,D27–D29 补采 18 组验证,实测 Ppk = 1.71,G4 通过。
(4)实际工时投入
| 阶段 | 投入 | 工时 | 主要消耗 |
|---|---|---|---|
| W1 选点 | 5 人 × 2 天 | 80 h | 特性梳理与评审争论 |
| W2 MSA | 2 人 × 5 天 | 80 h | 12 套量具,3 套返工 |
| W3 采数 | 1 人 × 7 天兼职 | 28 h | 采数轻,异常排查耗时 |
| W4 固化 | 4 人 × 4 天 | 128 h | 反应计划 + 三班培训 |
| 合计 | — | 316 h | 约 40 人天 |
时间黑洞不是采数,是 W1 的选点争论和 W4 的培训覆盖,余量留给这两头。
四、常见误区提醒
- 跳过 MSA 直接采数。 30 天计划里最常被砍的就是 W2,理由永远是"来不及"。结果是第 25 天发现 %GRR 45%,前三周的数据全部作废,整个项目从头再来。宁可 G2 卡住顺延三天,也不要带着不合格量具往下冲。
- 把试运行的 25 组数据当成永久控制限,一挂三年。 试用限就是试用限。量产稳定后(一般 3 个月或积累 100 组以上)必须重算一次并正式固化;之后凡是工艺变更、设备大修、材料换供应商,都要重新评估控制限。控制限的更新记录本身就是审厂必查项。
- 只上系统不上反应计划,只培训质量部不培训操作工。 这是 30 天计划最后 5 天最容易偷工减料的地方。报警之后没人知道该干什么,等于没上 SPC;操作工看不懂图,图就是墙上的挂历。反应计划要贴在机台边,考核要一个班一个班地过。
五、小结 & 互动提问
30 天上线 SPC,难点从来不在技术,在顺序和纪律。技术上每一步都有成熟方法,难的是顶住"先采着数再说"的压力,把四道门守住。
咱做过的项目里,凡是 30 天顺利落地的,共同点都是 G2 那道门守得死;凡是拖成三个月的,基本都是量具那关放了水。
互动提问:如果明天让你在新线上启动 SPC,你手上的量具清单里,有几件能拿出一年内的 GRR 报告?这个比例,基本就决定了你的 30 天计划会不会顺延。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。