误区:子组乱分导致假受控
一、先讲个真事
一家做医疗接头的注塑厂,8 腔模,外径要求 φ12.500±0.050 mm。SPC 系统是买的,配置很省事:每小时从流水线上随机抓 5 件,输入系统,自动画 Xbar-R。
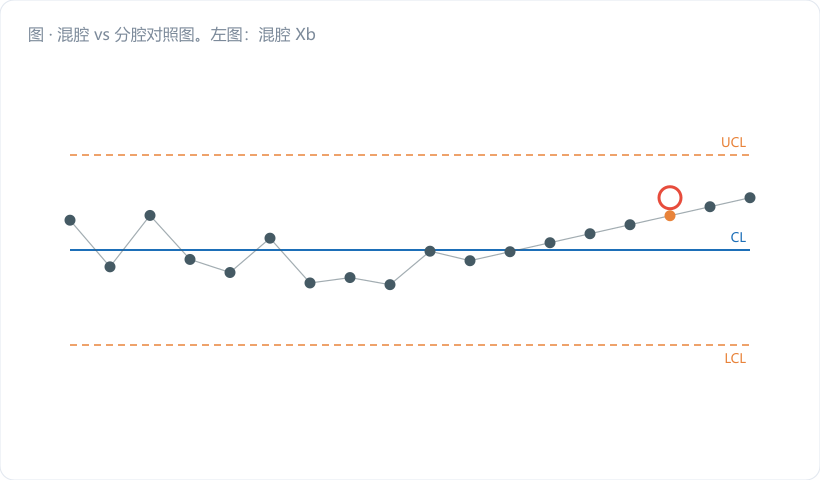
这张图跑了大半年,一次都没报过警,25 个点密密麻麻挤在中心线周围,看起来稳如老狗。厂长拿它当样板,见客户就翻这一页。
出事是客户端反馈来的:装配时偶发密封不良,退回的件测下来,有的偏大有的偏小,没什么规律。
我到现场干的第一件事,不是看图,是问:"你们抓这 5 件,来自哪几个腔?"回答是:"哪知道啊,流水线上过来什么抓什么。"
问题就在这。8 个腔各有各的脾气,随机抓 5 件,等于每次都从 8 个不同的"小过程"里各摸一点,混成一锅粥。这锅粥的方差里,装满了腔与腔之间的差异——而这些差异,全被算进了"组内变差",把控制限撑得又宽又软。
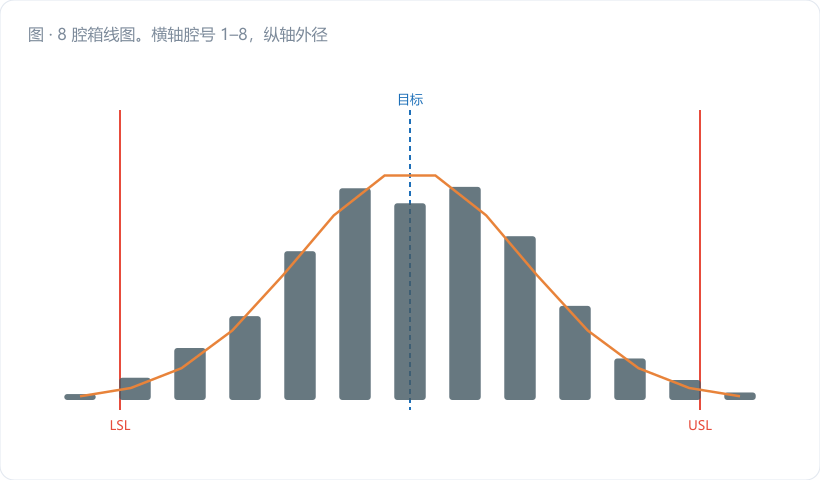
后来我们按腔挂标,重新分层统计。真相是:3 号腔均值 12.542(快顶到上差了),7 号腔 12.465(快到下差了),其余六个腔都在 12.492~12.508 之间老老实实。
一张图看着风平浪静,底下是两个腔在裸奔。
二、核心知识点拆解
2.1 合理子组:一个组内只装共因
休哈特当年定下的规矩就一条:子组要这么划分,使得组内只有共因变差,特殊原因尽量落到组与组之间。
道理很朴素。控制限是用组内变差算出来的:
``` σ̂_within = R̄ / d₂ UCL_X̄ = X̿ + 3·σ̂_within/√n = X̿ + A₂·R̄ ```
而图上点子的波动来自组间。如果你把组间差异塞进组内,那就是用被污染的尺子去量自己——分母变大,限跟着变宽,点子当然出不去。
一句话记住:组内变差是"尺子",组间变差是"被量的东西"。尺子里混进了要量的东西,量出来永远是"没变"。
2.2 多流过程(多腔/多主轴/多头)是重灾区
凡是"一台设备同时出好几股活"的过程,都属于多流过程:
| 典型场景 | 流的数量 |
|---|---|
| 多腔注塑模 | 4/8/16/32 腔 |
| 多主轴车床、多工位转塔 | 4~12 轴 |
| 多头灌装机、多头包装机 | 8~24 头 |
| 多线冲压级进模 | 2~4 排 |
| 多台并联的同型设备 | N 台 |
这类过程的变差天生分两层:
``` σ_total² = σ_between²(流与流之间) + σ_within²(同一流内部) ```
把不同流混成一个子组,σ_between 就跑进了 σ_within,控制限被灌水。这在过程能力评价里也有对应说法——多流过程的分布形态不能简单套单一正态模型,得先判断组间变差是否随时间稳定,再选合适的过程模型。ISO 22514 系列里那套"时间相关过程模型",讲的就是这件事。
2.3 假受控的三个指纹
图上一片祥和,怎么判断是真受控还是假受控?看这三条:
指纹一:点子扎堆贴中心线。 判异准则里有一条专治这个——连续 15 点落在中心线 ±1σ 区间内。正常受控过程,落在 ±1σ 内的概率约 68%,连续 15 点全在里面的概率只有 0.68¹⁵ ≈ 0.0025。真出现了,八成是控制限被撑宽了(子组混流),或者数据被人修饰过。
指纹二:σ_within 和 σ_total 几乎相等。 拿两个值比一比:
``` σ̂_within = R̄/d₂ (组内) σ̂_total = 全部数据的样本标准差 s 比值 ρ = σ̂_total / σ̂_within ```
合理分组时,ρ 应该明显大于 1(组间有变差是正常的)。如果 ρ ≈ 1,说明组内已经把全部变差吃光了,子组划分肯定有问题。
指纹三:R 图的中心线大得离谱。 同一瞬间取的 5 件,极差不该那么大。R̄ 大到接近公差带的三分之一,先怀疑取样方式。
2.4 反过来也会翻车:子组跨度太小
有人矫枉过正,专门取"同一秒钟连出的 5 件",追求组内变差极小。结果限窄到离谱,天天报警,操作工两周就放弃了。
子组跨度的原则:组内覆盖"你不打算控制的短期随机波动",组间覆盖"你想要检出的变化"。想抓班次差异,子组就别跨班;想抓刀具磨损,跨度要远小于磨损周期。
三、车间真实案例 / 计算过程
(1)错误分组:随机混腔,n=5,25 组
``` X̿ = 12.5018 mm R̄ = 0.0501 mm σ̂_within = 0.0501 / 2.326 = 0.02154 mm UCL_X̄ = 12.5018 + 0.577 × 0.0501 = 12.5307 LCL_X̄ = 12.5018 − 0.0289 = 12.4729 ```
25 个子组均值全部落在 12.494~12.510 之间。
查指纹一:±1σ 区间 = 12.5018 ± 0.00963 = 12.4922 ~ 12.5114。25 个点全部落在这个区间内,连续 15 点准则早就触发了,只是系统没开这条准则。
查指纹二:
``` 全部 125 个数据的样本标准差 s = 0.02180 ρ = 0.02180 / 0.02154 = 1.01 ← 逼近 1,红灯 ```
(2)按腔分层后的真相
| 腔号 | 腔均值 (mm) | 与总均值之差 | 腔内 σ | 单腔 Cpk |
|---|---|---|---|---|
| 1 | 12.542 | +0.0402 | 0.0079 | 0.33 |
| 2 | 12.498 | −0.0038 | 0.0081 | 1.99 |
| 3 | 12.505 | +0.0032 | 0.0078 | 1.92 |
| 4 | 12.492 | −0.0098 | 0.0083 | 1.69 |
| 5 | 12.501 | −0.0008 | 0.0080 | 2.04 |
| 6 | 12.508 | +0.0062 | 0.0077 | 1.82 |
| 7 | 12.465 | −0.0368 | 0.0082 | 0.61 |
| 8 | 12.503 | +0.0012 | 0.0079 | 2.00 |
(腔号已按问题严重度重排)
分层后手算腔间标准差:
``` 腔均值的总平均 = 12.50175 Σ(腔均值 − 总平均)² = 0.0031317 σ̂_between = √(0.0031317/8) = 0.01978 mm σ̂_within = 0.0080 mm(各腔平均) σ̂_total = √(0.01978² + 0.0080²) = √0.0004559 = 0.02135 mm ```
看清楚了:总变差里 86% 来自腔间(0.01978²/0.02135² = 0.858),只有 14% 来自腔内。 这么大一坨组间变差,被随机混腔的取样方式,原封不动地塞进了"组内"。
(3)两种分组的检出能力对比
假设 1 号腔再往上漂 0.010 mm,两种做法各自的反应:
混腔分组(1 号腔只占 5 件里的约 1/8 权重):
``` 子组均值的变化量 ≈ 0.010 / 8 = 0.00125 mm σ_X̄ = 0.02154/√5 = 0.00963 z = 0.00125 / 0.00963 = 0.13 → 几乎不可能检出 ```
分腔单图(1 号腔单独一张 I-MR 或 Xbar 图,n=5 同腔):
``` σ_X̄ = 0.0080/√5 = 0.00358 z = 0.010 / 0.00358 = 2.79 → 下一两个点就报警 ```
灵敏度差了 21 倍。
(4)整体能力 vs 分腔能力
``` 整体 Cpk = min(12.550−12.50175, 12.50175−12.450) / (3×0.02135) = 0.04825 / 0.06405 = 0.75 ```
0.75 这个数,既不能怪 2 号腔,也不能怪 5 号腔——它们自己的 Cpk 都在 1.9 以上。它是被 1 号和 7 号两个腔拖出来的"平均谎言"。
整改也很清楚了:不需要动工艺参数(六个腔都好好的),只需要修 1 号和 7 号腔的型芯。修完之后腔间σ降到 0.006,整体 Cpk 升到 1.62。
(5)分层后的图怎么挂
腔数少(≤4)就每腔一张图。腔数多(8 腔以上)挂 8 张图没人看,推荐两种做法:
- 多流控制图:一张图上每个腔一条线,同时监控 8 条流,重点看"哪条流长期偏离群体";
- 标准化(短程)控制图:每个腔各减自己的目标值、再除以自己的σ,全部换算成 Z 值画在同一张图上,一张图管全部腔。
四、常见误区提醒
- 把多腔、多主轴、多头的产品随机混在一个子组里。 这是假受控的头号成因。多流过程必须先分层再画图,做不到全分层,至少要在数据里带上"流"这个标识字段,否则你的 SPC 系统采的是一堆无法解读的数。
- 用"一段时间内随机抽 5 件"凑子组。 随机抽样是验收检验的思路,不是控制图的思路。控制图要的是"同一时刻、同一条件下"的一小撮件,跨度越窄越好;跨度一拉长,趋势、班次、换料的差异全被吸进组内。
- 只要点子不出限就判定受控,不看点子的分布形态。 出界只是八条判异准则里的一条。点子过分贴近中心线(连续 15 点在 ±1σ 内)是"假受控"最响的警报,很多 SPC 系统默认不开这条准则,上线时务必手动打开。
五、小结 & 互动提问
控制图这东西,画得出来不难,画得对才难。而"画得对"的第一道关,永远是子组怎么分——限的计算、判异的灵敏度、能力的真假,全都长在这个地基上。
再往下说一句实在话:点子太听话,比点子出界更可怕。 出界至少还告诉你有事,太听话是连话都不说了。
互动提问:你厂里有几道工序是多腔模、多主轴或者多头设备?这些工序现在的 SPC 数据,有没有带"腔号/轴号/头号"这个字段?如果没有,第一步该从哪台设备开始补?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。