属性数据转型:把"好/坏"变信号
一、先说结论
第 38 篇算过一笔账:同一个工位,属性图要 7.8 天才可能报警,计量图 1.6 小时就抓到。这个差距不是运气,是信息量的差距。
检验员判"合格"的那一刻,他其实经历了一次测量——只不过测完之后,他把一个连续的量压缩成了一个比特。
``` 实测插拔力 32.5 N → 判定"合格" → 记录 0 实测插拔力 29.8 N → 判定"合格" → 记录 0 实测插拔力 25.2 N → 判定"合格" → 记录 0 ```
三个天差地别的过程状态,被压成了三个一模一样的"0"。信息在检验台上就被扔掉了,控制图再厉害也变不出来。
所谓属性数据转型,干的就是把这一步"信息压缩"取消掉,或者至少压得轻一点。这不是换软件、不是加设备(很多时候真不用加),是改记录方式。
二、核心知识点拆解
2.1 四种转型路径,从易到难
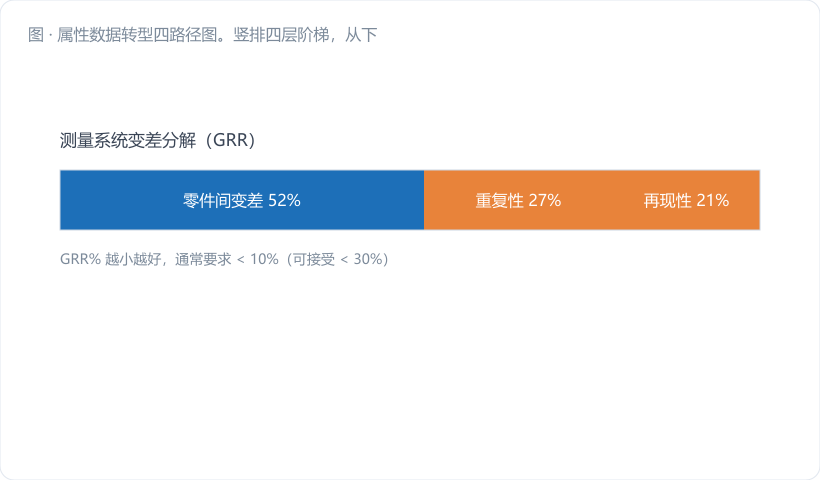
路径一:把已有的测量值记下来(零成本,优先做)
最常见的情形——检验动作本来就是测量,只是记录时只留了结论。试验机屏幕上明明显示 31.7 N,检验员在表上打个勾就完事。改法:表格加一列,把数值抄上去。一线属性工位里大约三到四成属于这一类,不用买任何东西,改张表就行。
路径二:把"有/无"改成"程度"(低成本)
目检类缺陷常常有程度差别,只是判定时只关心过没过线。比如:
| 原属性判定 | 可量化的连续量 | 测量手段 |
|---|---|---|
| 划伤 合格/不合格 | 划伤长度(mm)、深度(μm) | 塞尺、轮廓仪、放大镜带刻度 |
| 色差 合格/不合格 | ΔE 色差值 | 色差仪 |
| 毛刺 合格/不合格 | 毛刺高度(mm) | 千分表、影像仪 |
| 装配 到位/不到位 | 压装终点位移(mm)、压力峰值(kN) | 压机自带传感器 |
| 密封 漏/不漏 | 泄漏率(Pa·m³/s)、压降(kPa/30s) | 检漏仪读数 |
| 外观麻点 合格/不合格 | 麻点直径(mm)、单位面积个数 | 标准比对板 + 计数 |
看最后一列你会发现,多数手段车间已经有了,甚至设备自己就在采集(压机的位移和压力曲线,一直存在 PLC 里,没人调出来用)。
路径三:把二值判定升级成分级(中成本)
真的没法测量的,退一步:把"好/坏"两档改成"1–5 级"。外观件常用标准样板法——挂五块限度样板,检验员比对后判等级。
分级数据严格说是有序分类,不是真正的计量值,但比二值强得多:至少能看出"从平均 1.8 级劣化到 3.2 级"这种趋势。用 I-MR 或 Xbar-R 跑一跑通常够用。前提是分级判据要做属性一致性分析,不然十个人十个标准。
路径四:找替代特性(高成本,但常常最值)
被检特性实在测不了,就去测驱动它的过程参数。比如焊点强度要破坏性测试、没法全检,那就监控焊接电流、电压、通电时间、电极压力——这四个参数受控,焊点强度就受控。这是从"控制结果"转向"控制原因",SPC 的最高形态本来也就是这个。
2.2 转型之后,图怎么换
数据类型变了,控制图跟着换。这里有个容易踩空的地方——转型后的数据往往是全检或高频抽检,子组怎么组是个新问题。
| 转型后数据形态 | 推荐图种 | 说明 |
|---|---|---|
| 每小时抽 3–5 件,有自然子组 | Xbar-R 图 | 最标准,参见第 21 篇 |
| 每小时抽 10 件以上 | Xbar-S 图 | 大子组用 S,参见第 24 篇 |
| 全检,一件一个数 | I-MR 图 | 单值移动极差,参见第 26 篇 |
| 数据量大但漂移缓慢 | EWMA / CUSUM | 小漂移灵敏,参见模块五 |
| 分级数据(1–5 级) | I-MR 或 Xbar-R | 需先做属性一致性 MSA |
还有一条硬要求:转型之后必须重做 MSA。 以前判"好/坏"做的是属性一致性分析(Kappa),现在测数值了得做 GRR,量具分辨力至少要分到公差带的十分之一。这步跳过去,转型八成失败。
2.3 什么时候不该转
反面也得说。三种情况,老实待在属性图这边:
一是缺陷本质就是离散事件。 比如"漏装垫片""贴错标签",有就是有,没有"漏装 0.7 个垫片"这种说法,硬造连续量是自欺欺人。
二是测量成本远高于收益。 破坏性试验、送第三方检测的,全检测量不现实,走路径四改测过程参数更实在。
三是客户强制要求属性口径。 不少 CSR 明确规定用 PPM 报告,那就内控用计量、外报留属性,两套并行,实操中很常见也完全合规。
三、车间真实案例:压装工位的转型账
一家做减速器的厂,轴承压装工位。原来的检验:压完之后用手推一下,"推不动"判合格,"能推动"判不合格。全检,5000 件/天。
转型前(属性口径):
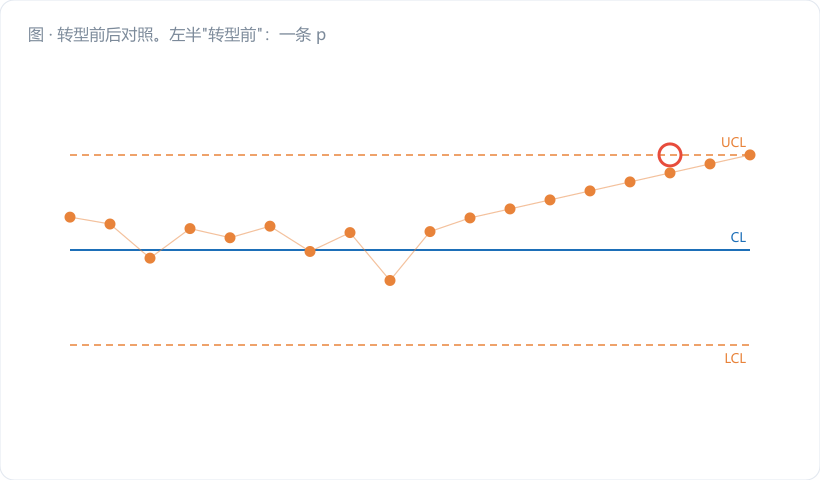
``` 历史不合格率 p̄ = 0.06%(600 PPM) n = 5000(每天一个子组) n p̄ = 3.0 σ = √(3.0 × 0.9994) = 1.7318 UCL(件数) = 3.0 + 3 × 1.7318 = 8.20 → D ≥ 9 才报警 LCL = 3.0 − 5.20 < 0 → 0 ```
n·p̄ = 3.0,勉强能看,但下限没了,且一天才一个点。真出问题,最快也要第二天早上才知道。
转型动作(路径一 + 路径四):
压机本身带位移和压力传感器,压装曲线一直在存,只是没人看。让设备部把两个特征值导出来:压装终点位移(mm)和压力峰值(kN)。零硬件投入,两周搞定。
转型后(计量口径):
每小时取 5 件的终点位移做子组,一天 24 个子组。历史稳定数据:
``` μ = 12.480 mm ,σ = 0.014 mm 子组 n = 5,σ_x̄ = 0.014 / √5 = 0.006261 mm
UCL = 12.480 + 3 × 0.006261 = 12.4988 mm CL = 12.480 mm LCL = 12.480 − 3 × 0.006261 = 12.4612 mm ```
实战检验。 转型后第 9 天,Xbar 图连续 3 个子组落在 12.4652、12.4638、12.4629——都还没出界,但触发了"连续 3 点中有 2 点落在 2σ 区外"的判异准则(2σ 下限 = 12.480 − 2×0.006261 = 12.4675)。
停机检查:压装工装的定位销磨损 0.02 mm,导致压入深度偏浅。当时的实物全都还是"推不动",属性检验一件不良都没有。
换销子花了 40 分钟。要是等属性图报警——按 600 PPM 恶化到 1800 PPM 估算,也得等 D ≥ 9 那一天,中间至少两三天,一万多件带隐患的总成早装到整机上了。
账很清楚: 零硬件投入,报警提前两三天,避免的返工量按当时估算是六位数。这笔账我后来在好几家厂讲过,比讲公式好使得多。
四、常见误区提醒
- 一说转型就想着买检测设备。先把现有设备已经在采集、却没人记录的数据翻一遍。 压机、拧紧枪、检漏仪、试验机,屏幕上的数字每天都在跳,存进系统就是一张计量控制图。三到四成的转型机会在这里,成本接近于零。
- 转型后不重做 MSA。属性一致性分析(Kappa)和 GRR 是两回事。 量具分辨力不足公差带的 1/10,测出来的全是噪声,图会比原来更乱,然后大家得出结论"还是目检靠谱",转型宣告失败。
- 把分级数据当成真正的计量数据用。1–5 级是有序分类,级差不一定等距,算出来的 σ 只能当参考。它的价值在看趋势,不在算 Cpk。有人拿分级数据算过程能力交给客户,那是硬伤。
- 转型后就把属性记录全停了。客户 CSR 往往还要 PPM 报告,内控用计量、外报留属性,两套并行才稳妥。突然停掉,历史数据断层,客户审核要看趋势时就麻烦了。
五、小结 & 互动提问
属性数据转型,本质是把检验员脑子里那次"隐形测量"给记下来。四条路径按成本排队:记已有数值最便宜,有无改程度次之,再往上是二值改分级,找替代参数最贵但常常最值。做之前想清楚三件事:MSA 跟上、图种换对、外报口径别断。
互动提问:去你车间最靠近产线的那台设备前站三分钟,看看它屏幕上正在跳的那些数字——有几个是每天都在产生、却从来没进过任何一张表的?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。