Cpm:把目标值也算进来
一、先讲个真事
那批齿轮的齿厚公称尺寸 8.000 mm,图纸标 ± 0.040,工艺文件上白纸黑字写着目标值 8.000。
我们的实际状况:x̄ = 8.0180,σ̂ = 0.0060。
按 Cpk 算:
- CPU = (8.040 − 8.018) / (3 × 0.006) = 0.022 / 0.018 = 1.22
- CPL = (8.018 − 7.960) / 0.018 = 0.058 / 0.018 = 3.22
- Cpk = 1.22
后来把中心稍微往回拉了一点,x̄ = 8.0120,Cpk 升到 1.56,报告漂亮了,客户还是说噪音没改善多少。
问题出在哪?Cpk 只关心"你离最近的那条规格限还有多远",它压根不在乎"你离目标值有多远"。 只要没顶到边,偏 0.012 和偏 0.001 在 Cpk 眼里区别不大。可对装配性能来说,这两者天差地别。
这时候就该请 Cpm 出场了。
二、核心知识点拆解
2.1 田口的那个想法:偏离目标就有损失
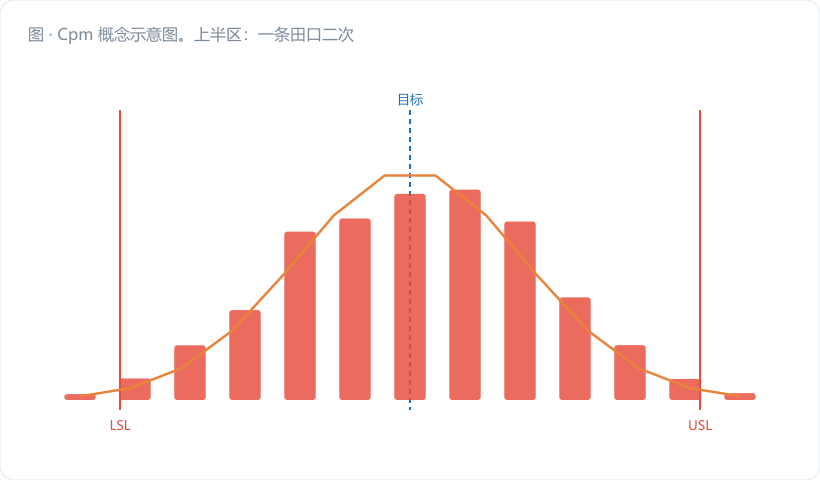
日本人田口玄一提过一个到今天都很硬的观点:质量损失不是"出界才发生",而是"一离开目标值就开始发生,且随偏离量的平方增长"。
写成损失函数:L(x) = k(x − T)²,T 是目标值。
这跟传统的"合格/不合格"二分法完全不是一个世界观。传统观点:7.961 和 8.000 都合格,一样好。田口观点:7.961 已经产生了相当可观的损失,只是这个损失不由检验环节承担,而是转嫁到装配、噪音、寿命、售后上了。
咱们车间人对这个感受特别深——同样是"合格"的一批件,有的装上去顺顺当当,有的就得使劲敲。
2.2 Cpm 的公式:把"离靶距离"塞进分母
Cpm 干的事,就是把偏离目标值的量,当成一种"额外的波动",加进分母里:
Cpm = (USL − LSL) / (6 × √[σ² + (μ − T)²])
拆开看这个分母:
- σ² 是过程本身的方差(随机波动)
- (μ − T)² 是均值离目标值距离的平方(系统偏离)
- 两者相加开根号,得到一个"等效标准差" τ = √[σ² + (μ − T)²]
τ 这个符号在标准文献里叫目标偏差(有时也写作 σ_τ)。它的物理含义很妙:把"偏了多少"折算成"相当于多抖了多少"。
实际计算时,μ 用 x̄ 估,σ 用 σ̂ 估,所以工程上的算式是:
Ĉpm = (USL − LSL) / (6 × √[σ̂² + (x̄ − T)²])
还有个等价的简化写法很好用:
Cpm = Cp / √[1 + ((x̄ − T)/σ̂)²]
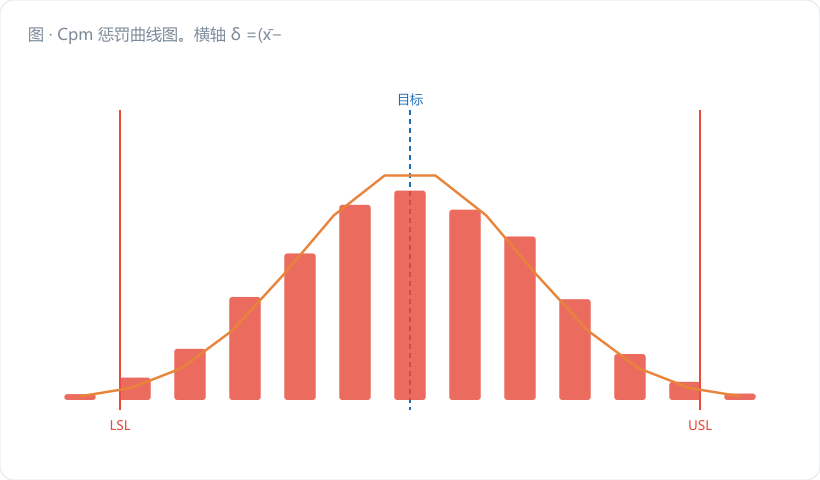
括号里 (x̄ − T)/σ̂ 就是"偏离了几个 σ",记作 δ。于是 Cpm = Cp / √(1 + δ²),一眼看出惩罚力度。
| δ(偏离几个σ) | √(1+δ²) | Cpm / Cp |
|---|---|---|
| 0 | 1.000 | 100% |
| 0.5 | 1.118 | 89% |
| 1.0 | 1.414 | 71% |
| 1.5 | 1.803 | 55% |
| 2.0 | 2.236 | 45% |
| 3.0 | 3.162 | 32% |
2.3 Cpm 和 Cpk,到底谁罚得更狠
这是最容易搞混的地方,我给你说清楚:
两者的"参照点"不一样。
- Cpk 的参照点是最近的那条规格限。它罚的是"贴边风险"。
- Cpm 的参照点是目标值 T。它罚的是"偏离靶心"。
当目标值恰好等于公差中心(对称公差的常见情形),两者方向一致但力度不同:Cpk 是线性惩罚(Cpk = Cp(1−k)),Cpm 是平方根倒数惩罚(Cpm = Cp/√(1+δ²))。小偏移时 Cpk 掉得更快,大偏移时 Cpm 掉得更狠——因为平方项上来了。
真正拉开差距的是"目标值不在公差中心"的情形。 比如轴承配合的过盈量,图纸给 +0.010/+0.030,工艺上明确希望做到 +0.015(偏下限一侧,因为过盈太大压装会伤保持架)。这时候公差中心 M = +0.020,目标值 T = +0.015,两者不重合:
- 你做到 +0.020,Cpk 最大化(正落中心),但 Cpm 会扣分(离靶 0.005)
- 你做到 +0.015,Cpm 最大化(正中靶心),Cpk 略降
用哪个?看你的质量目标是"最小化超差风险"还是"最优化功能性能"。 前者选 Cpk,后者选 Cpm。安全件、法规件通常前者优先;配合件、性能敏感件后者更有价值。
2.4 什么时候值得上 Cpm
不是所有特性都需要 Cpm,我的经验是这几类值得:
- 图纸/工艺明确标注了目标值,且目标值不等于公差中心
- 特性直接影响配合、噪音、密封、寿命这类连续型功能指标
- 客户端反馈"都合格但表现不一致"
- 做参数优化 / DOE / 田口方法的时候,Cpm 是天然的响应指标
反过来,纯粹的"不超差就行"的次要尺寸,用 Cpk 足够,上 Cpm 属于给自己加戏。
三、车间真实案例:齿厚的三种算法
回到开头那批齿轮。规格 8.000 ± 0.040(LSL = 7.960,USL = 8.040,T_spec 公差带 = 0.080,公差中心 M = 8.000,工艺目标值 T = 8.000,两者重合)。
25 子组 × n = 5,受控。σ̂ = 0.0060 mm。对三种均值状态各算一遍:
| 状态 | x̄ | k | Cpk | δ=(x̄−T)/σ̂ | √(1+δ²) | Cpm |
|---|---|---|---|---|---|---|
| 整改前 | 8.0180 | 0.450 | 1.22 | 3.00 | 3.162 | 0.70 |
| 一次整改 | 8.0120 | 0.300 | 1.56 | 2.00 | 2.236 | 0.99 |
| 二次整改 | 8.0015 | 0.038 | 2.14 | 0.25 | 1.031 | 2.16 |
(Cp = 0.080 / (6 × 0.0060) = 2.22,三行通用)
一行行读:
整改前:Cpk 1.22 勉强能看,Cpm 只有 0.70。Cpm 早就在报警了——离靶 3 个 σ,损失可想而知。
一次整改:Cpk 从 1.22 蹦到 1.56,报表上是个大进步,客户却说噪音没改善。看 Cpm:0.99,还是差得远。这就解释了那个让人抓狂的现象——指标涨了,实物没变好。 Cpk 涨是因为离边界远了,但离靶心还是有 2 个 σ。
二次整改:把滚齿机的径向进给终点重新标定(原来靠机械挡块,磨损后系统性偏大),x̄ 拉到 8.0015。Cpk 2.14,Cpm 2.16,两个数几乎重合——这正是"打中靶心"的标志。装配线噪音抽测值随即从平均 78.6 dB 降到 74.2 dB。
手算校验一下二次整改的 Cpm: τ = √[0.0060² + (8.0015 − 8.000)²] = √[0.000036 + 0.00000000225] ≈ √0.0000360 = 0.006002 Cpm = 0.080 / (6 × 0.006002) = 0.080 / 0.036012 = 2.22
咦,跟表里的 2.16 不完全一样?因为表里用的是简化式的四舍五入(δ 取到 0.25,√(1+δ²)=1.031)。精确算 δ = 0.0015/0.006 = 0.25,√(1+0.0625) = 1.0308,Cpm = 2.22/1.0308 = 2.15。两种算法本质一致,差的只是取整位数。 实务中报到小数点后两位就够。
四、常见误区提醒
- 把目标值默认成公差中心。 大量软件的 Cpm 默认 T = M,可现实里非对称公差、偏置目标值太常见了(过盈配合、镀层厚度、涂胶量都是)。算 Cpm 之前,先去工艺文件和图纸上确认目标值到底是多少,填错一个数,结论全错。
- Cpm 低就以为过程不行。 Cpm 低可能是波动大,也可能纯粹是偏离目标——两者对策完全不同。把 Cp、Cpk、Cpm 三个一起摆出来:Cp 高而 Cpm 低,那就是纯偏离,调设定即可;三个都低,才是波动的问题。
- 拿 Cpm 去和客户要求的 Cpk 门槛比。 Cpm 和 Cpk 是两把不同的尺子,Cpm ≥ 1.33 不等于 Cpk ≥ 1.33,反之亦然。客户要 Cpk 你就报 Cpk,Cpm 作为内部改善的补充指标另附,别混着用。
五、小结 & 互动提问
Cpk 让你"不出界",Cpm 逼你"打中靶心"。前者是及格线思维,后者是精益思维。
咱们做质量做久了会发现一件事:客户投诉里最难缠的那一类,往往不是"超差",而是"都合格但表现不一致"。这类问题 Cpk 看不出来,Cpm 一算就现原形。
互动提问:翻翻你手上的图纸和工艺文件,有没有哪个特性标了"目标值"而这个目标值并不在公差正中间?找出来,用 Cpm = Cp/√(1+δ²) 算一遍,看看和 Cpk 差多少。差得越远,说明这道工序离"做到位"越远。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。