Cpk:中心偏移后的真相
一、先讲个真事
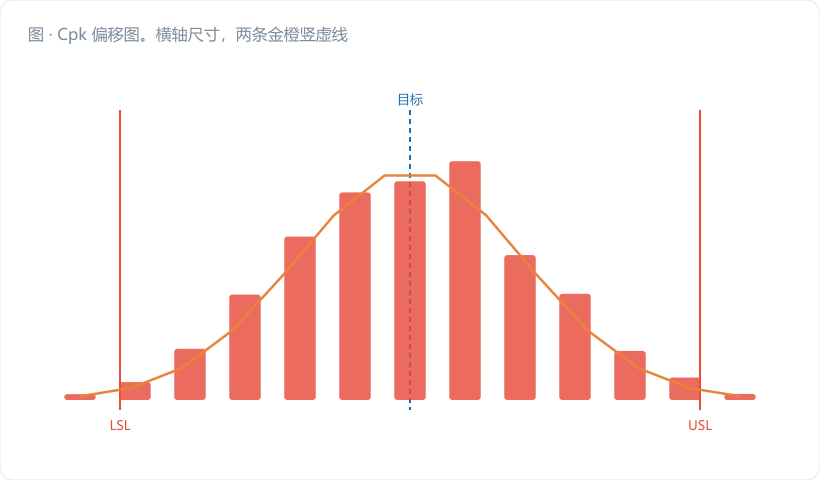
那家做刹车卡钳活塞的厂,外径规格 φ38.000 ± 0.020 mm,客户要求 Cpk ≥ 1.33。
他们提交的报告:σ̂ = 0.0044,Cp = 0.040 / (6 × 0.0044) = 1.52,写在"Cpk"那一栏,判定"合格"。
我把原始数据要过来重算:总均值 x̄ = 38.0132。
- CPU = (38.020 − 38.0132) / (3 × 0.0044) = 0.0068 / 0.0132 = 0.52
- CPL = (38.0132 − 37.980) / 0.0132 = 0.0332 / 0.0132 = 2.52
- Cpk = min(0.52, 2.52) = 0.52
报告上是 1.52,真实是 0.52,整整差了一个数量级的风险等级。Cpk 0.52 意味着上侧超差率理论上接近 6 万 PPM——每一万件里得挑出来五六百件。
那位工程师后来跟我说了句大实话:"我一直以为 Cpk 就是 Cp 加个下标 k,是同一个东西的两种叫法。"
咱们这篇就把这个 k 讲透。
二、核心知识点拆解
2.1 Cpk 的骨架:取两边中差的那一边
Cpk 的定义写出来其实特别朴素:
CPU = (USL − x̄) / (3σ̂) (上侧能力) CPL = (x̄ − LSL) / (3σ̂) (下侧能力) Cpk = min(CPU, CPL)
注意分母是 3σ̂ 不是 6σ̂。为啥?因为算的是"从均值到某一侧规格限"这半边的距离,对应的自然半宽度就是 3σ。
这套设计的逻辑很朴素:你离哪边近,哪边就先出事,所以能力按最短那条腿算。 木桶原理,短板说了算。
2.2 另一个等价写法:Cp 打个折
Cpk 还有个更能看出物理含义的写法:
Cpk = Cp × (1 − k)
其中偏移率 k = |M − x̄| / (T/2),M = (USL + LSL)/2 是公差中心,T/2 是半个公差带。
k 的含义特别直观:你的均值从中心跑偏了,跑掉了半个公差带的百分之几。
| k 值 | 均值位置 | Cpk / Cp | 直观理解 |
|---|---|---|---|
| 0 | 正落公差中心 | 100% | 能力全额发挥 |
| 0.25 | 偏出 1/4 半带 | 75% | 打七五折 |
| 0.50 | 偏出半个半带 | 50% | 直接砍半 |
| 0.75 | 已经很贴边 | 25% | 只剩四分之一 |
| 1.00 | 均值压在规格限上 | 0 | 能力归零,一半产出超差 |
这张表我建议贴在办公室墙上。它讲的是一件让人心疼的事:你辛辛苦苦花几十万把设备波动压下去挣来的 Cp,可能被一个 0.02 mm 的设定偏差一口吃掉一半。
2.3 Cpk 为负数,不是算错了
新人第一次看到 Cpk = −0.3 都会以为公式抄错。其实没错:当均值已经跑到规格限外头,(USL − x̄) 变成负数,CPU 自然为负。
Cpk < 0 的物理含义是:超过一半的产出在规格外。 这种情况在车间不算罕见——比如换型后忘了改程序原点、量具零位没校、图纸版本用错。这时候别急着算指数,先停线查根因。
还有一种常见情形:Cpk 算出来正好等于 0,说明均值恰好压在某侧规格限上,理论 50% 超差。
2.4 用 Cpk 之前,先过三道关
Cpk 是有前提的,这三条不满足,算出来的数就得打问号:
- 过程受控。控制图上没有判异信号,σ 的估计才稳定。
- 数据近似正态。Cpk 到不合格率的换算全靠正态尾概率。形位公差、平面度、跳动这类天生偏态的特性,得走 ISO 22514 系列里的非正态方法,不能硬套。
- 量具够格。MSA 里 %GRR 太大,测出来的散布里混了一大坨量具波动,σ̂ 被撑大,Cpk 被低估。你在追一个不存在的过程问题。
三、车间真实案例:一次完整的 Cpk 手算
接着开头那批刹车卡钳活塞。整改前先把量具查了(%GRR = 8.6%,可接受),控制图确认受控,然后规规矩矩算。
原始条件:规格 φ38.000 ± 0.020(LSL = 37.980,USL = 38.020,T = 0.040,M = 38.000);25 子组 × n=5,共 125 件。
| 步骤 | 计算过程 | 结果 | ||
|---|---|---|---|---|
| ① 总均值 | x̄ = Σx̄ᵢ / 25 | 38.0132 mm | ||
| ② 平均极差 | R̄ = ΣRᵢ / 25 | 0.01024 mm | ||
| ③ d₂(n=5) | 查表 | 2.326 | ||
| ④ 组内标准差 | σ̂ = 0.01024 / 2.326 | 0.0044 mm | ||
| ⑤ Cp | 0.040 / (6 × 0.0044) | 1.52 | ||
| ⑥ 偏移率 k | \ | 38.000 − 38.0132\ | / 0.020 = 0.0132/0.020 | 0.66 |
| ⑦ Cpk(折算法) | 1.52 × (1 − 0.66) | 0.52 | ||
| ⑧ CPU 校验 | (38.020 − 38.0132)/(3×0.0044) | 0.52 ✔ | ||
| ⑨ CPL 校验 | (38.0132 − 37.980)/(3×0.0044) | 2.52 |
两种算法结果一致,0.52 坐实了。
现场排查:车床卡盘定位面有积屑,导致工件轴向窜动,外圆车削实际吃刀量偏小,尺寸整体偏大。清理定位面 + 加一道气吹清屑工序,重新取样:
- 新的 x̄ = 38.0011,σ̂ 基本没变(0.0045)
- 新 k = |38.000 − 38.0011| / 0.020 = 0.055
- 新 Cpk = (0.040 / (6 × 0.0045)) × (1 − 0.055) = 1.48 × 0.945 = 1.40
从 0.52 到 1.40,改的只是一个清屑动作。这就是 Cpk 的价值——它逼着你去看"你到底站在哪儿",而不只是"你抖不抖"。
四、常见误区提醒
- 把 Cp 当 Cpk 报。 开头那份报告就是活教材。分母 6σ 是 Cp,3σ 加单边距离才是 Cpk,公式抄错一次,结论错一整年。审核别人的报告,第一件事就是要原始数据自己复算。
- 看到 Cpk 低就想着调工艺、换设备。 先算 k。k 大于 0.3,八成是位置问题,调设定就行;k 接近 0 而 Cpk 还低,那才是真的散布不够。 顺序搞反,几十万砸下去可能一点用没有。
- 多个特性只报最好的那个 Cpk。 一个零件十几个尺寸,挑最漂亮的写进报告,这是自欺。控制计划里列为关键特性的,每一个都得单独算、单独判,短板决定整体风险。
五、小结 & 互动提问
Cpk 干的事就一件:把"你抖多少"和"你偏多少"揉进一个数里。Cp 是理想状态下的天花板,Cpk 是你实际够到的高度,中间那段落差全归偏移率 k 管。
咱们车间人得养成一个习惯——报 Cpk 的时候,顺手把 Cp 和 k 一起报出来。三个数摆一起,改善方向自己就浮出水面了。
互动提问:找一道你熟悉的工序,算出它的 Cp、Cpk 和 k。如果 k 大于 0.3,你能马上说出这个偏移是从哪个环节来的吗——刀补设定、夹具磨损、程序原点,还是量具零位?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。