多状态过程能力(22514-8):开停机波动
一、先讲个真事
铝合金压铸的变速箱油底壳,关键壁厚 2.00 ± 0.06 mm(LSL 1.94、USL 2.06)。压铸机一天两班,早班六点半开机。
现场的做法是:不管什么时候生产的件,都按同一个抽样计划取样,月底数据一汇总,算个 Cpk = 1.64,报告归档。
问题就藏在"汇总"这两个字里。我们把数据按生产时刻重新排了一遍,直方图立刻变成了双峰——一个大峰在 2.004 附近,一个矮矮的小峰在 2.030 附近。小峰对应的全是开机后前 30 分钟的件,占产量大概 8%。
原因不难找:模具没到热平衡,铝液冷得快,收缩率不一样,壁厚就偏厚。 模温从 180℃ 爬到工艺要求的 230℃,要半个小时。
这不是"异常",这是这台设备每天都要经历一次的另一个稳定状态。ISO 22514-8 管这类东西叫多状态过程。
二、核心知识点拆解
2.1 什么算"多状态"
ISO 22514-8 处理的,是输出可以被划分成若干个可识别子流的生产过程。子流之间各有各的均值和离散,混在一起才构成你看到的总输出。
车间里的多状态,无非这么几类:
| 类型 | 状态由什么区分 | 典型代表 |
|---|---|---|
| 空间型 | 位置 | 多模腔注塑/压铸、多主轴组合机床、多头灌装、多工位冲床 |
| 时间型 | 时段 | 开停机预热、班次、季节温湿度、刀具寿命前中后期 |
| 配置型 | 设置 | 换模后的不同参数组、多套夹具轮用、多供应商来料 |
判断标准很简单:这个"状态"是不是可识别、可追溯、并且会反复出现? 是,就按多状态处理;不是(只出现一次的偶发扰动),那是特殊原因,用控制图抓。
2.2 混合分布:一个指数骗过所有人
多状态过程的输出是混合分布,它的均值和方差是这么合成的(w 是各状态的产量占比):
$$\mu_{mix} = \sum w_i \mu_i \qquad \sigma^2_{mix} = \underbrace{\sum w_i \sigma_i^2}_{\text{状态内}} + \underbrace{\sum w_i (\mu_i - \mu_{mix})^2}_{\text{状态间}}$$
后面那一项就是状态间方差,多状态问题的全部要害都在这儿。
混合分布的 Cpk 有个特别坑人的性质:它是被产量占比加权"平均"出来的,一个占比小但表现极差的状态,会被大占比的好状态稀释得几乎看不见。
而客户的抱怨不遵守加权平均——那 8% 的坏件寄到客户手上,客户不会说"这只占你们 8% 产量"。
2.3 三条评价路线,别混着用
路线一:分层评价(首选)。 每个状态单独算能力,全部列出来,再取最差的那个作为过程的代表值。这条路信息最全、最诚实,也最容易指出改善方向。缺点是数据量要求高——每个状态都得够样本。
路线二:合并评价 + 百分位法。 把所有数据合起来,用实际分布的 0.135% / 99.865% 分位数算(就是第 61 篇讲的那套)。适合状态数太多、单独取样不现实的场合,比如 32 腔的模具。它不假设正态,所以双峰也能算。
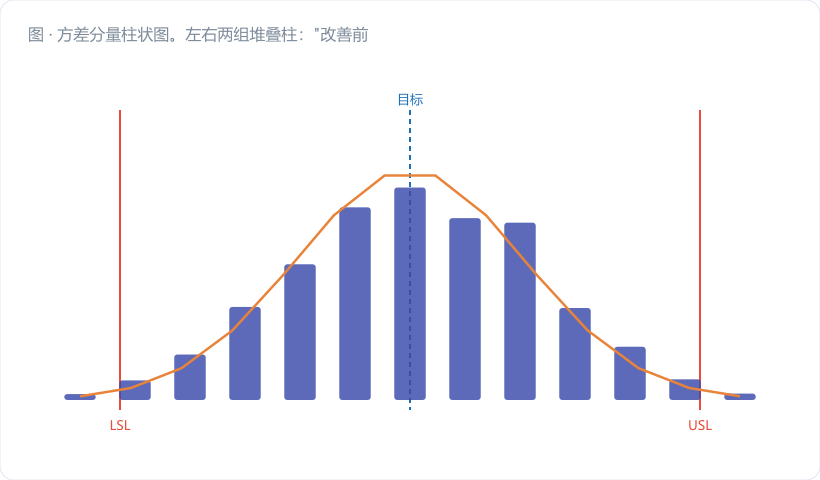
路线三:方差分量分解。 用 ANOVA 把总方差拆成"状态间"和"状态内"两块,看看哪块占大头。这条路不产出 Cpk,产出的是改善优先级——它直接告诉你钱该往哪花。
我的建议是三条一起走:路线一给客户看结论,路线三给自己看方向,路线二在数据不全时兜底。
三、车间真实案例 / 计算过程
案例 A:开停机两状态(时间型)
| 状态 | 产量占比 w | 均值 μ (mm) | 状态内 σ (mm) | 单状态 Cpk |
|---|---|---|---|---|
| 开机预热(前 30 min) | 8% | 2.030 | 0.012 | 0.83 |
| 稳态 | 92% | 2.004 | 0.008 | 2.33 |
第一步:算混合分布
μ_mix = 0.08×2.030 + 0.92×2.004 = 0.1624 + 1.84368 = 2.00608 mm
状态内方差 = 0.08×0.012² + 0.92×0.008² = 1.152×10⁻⁵ + 5.888×10⁻⁵ = 7.040×10⁻⁵ 状态间方差 = 0.08×(0.02392)² + 0.92×(0.00208)² = 4.577×10⁻⁵ + 0.040×10⁻⁵ = 4.617×10⁻⁵
σ²_mix = 7.040×10⁻⁵ + 4.617×10⁻⁵ = 1.1657×10⁻⁴ → σ_mix = 0.010797 mm
Cpk_mix = (2.06 − 2.00608)/(3×0.010797) = 0.05392/0.032391 = 1.66
(报告上那个 1.64,差别来自样本波动,量级完全一致。)
第二步:算真实的超差率,看看 1.66 靠不靠谱
按混合 Cpk = 1.66 预测:Z = 3×1.66 = 4.98 → 超差率约 0.3 ppm
按分状态实算:
- 开机态:Z_上 = (2.06 − 2.030)/0.012 = 2.50 → 6 210 ppm
- 稳态:Z_上 = (2.06 − 2.004)/0.008 = 7.00 → ≈ 0 ppm
- 加权:0.08 × 6 210 = 497 ppm
预测 0.3 ppm,实际 497 ppm,差了一千六百多倍。 一年 300 万件,混合指数说该出 1 件,实际出了 1 490 件。客户每个月挑出几件,一点都不冤。
第三步:改善
我们做了两件事:开机前提前 25 分钟走空模预热程序,把模温预热到 215℃;前 15 分钟的件单独隔离,作为工艺验证件不入库。
新数据:开机态占比降到 2%,均值降到 2.012,σ 降到 0.009。
μ_mix = 0.02×2.012 + 0.98×2.004 = 2.00416 σ²_mix = (0.02×0.009² + 0.98×0.008²) + (0.02×0.00784² + 0.98×0.00016²) = 6.434×10⁻⁵ + 0.123×10⁻⁵ = 6.557×10⁻⁵ → σ_mix = 0.008098 Cpk_mix = (2.06 − 2.00416)/(3×0.008098) = 2.30
真实超差率:开机态 Z_上 = (2.06−2.012)/0.009 = 5.33 → 约 0.05 ppm;加权后基本归零。
指数从 1.66 涨到 2.30,但真正的收益是那 497 ppm 变成了接近 0。
案例 B:8 腔注塑(空间型)
同一副模具 8 个腔,壁厚同样是 2.00 ± 0.06。各腔组内 σ 都是 0.008 mm,但腔间均值差很大:
| 腔号 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
|---|---|---|---|---|---|---|---|---|
| 均值 (mm) | 1.985 | 1.996 | 2.006 | 2.014 | 2.040 | 2.022 | 2.001 | 1.992 |
| 单腔 Cpk | 1.88 | 2.33 | 2.25 | 1.92 | 0.83 | 1.58 | 2.46 | 2.17 |
总均值 = 16.056/8 = 2.007 mm 腔间方差 = 2.230×10⁻³/8 = 2.7875×10⁻⁴ → σ_腔间 = 0.016696 总方差 = 0.008² + 2.7875×10⁻⁴ = 3.4275×10⁻⁴ → σ_总 = 0.018514
Cpk_合并 = (2.06 − 2.007)/(3×0.018514) = 0.053/0.055542 = 0.95
方差分量:腔间方差 / 总方差 = 2.7875 / 3.4275 = 81.3%
这个 81.3% 就是全部答案——过程能力差,八成责任在"腔与腔之间不一样",只有两成在"每个腔自己抖"。 你去优化保压、优化冷却时间,动的是那 19%;你去平衡热流道、修 5 号腔的浇口,动的是那 81%。
我们修了 5 号腔的浇口和热流道温控,8 个腔的均值收敛到 1.998~2.012 之间:
腔间方差降到 2.198×10⁻⁵,σ_总 = √(6.4×10⁻⁵ + 2.198×10⁻⁵) = 0.009273 Cpk_合并 = (2.06 − 2.004625)/(3×0.009273) = 1.99
组内 σ 一点没变,还是 0.008。Cpk 从 0.95 干到 1.99。
四、常见误区提醒
- 看见双峰就急着删数据。有人一看直方图不正态,就把小峰那部分当"异常值"剔掉,剩下的算个漂亮的 Cpk。这是造假,不是分析。 那 8% 的件真真切切地生产出来了、发出去了,你在报告里删掉它,客户在装配线上会替你找回来。
- 多状态过程只报一个合并 Cpk。案例 A 算得很明白,合并指数能把 497 ppm 说成 0.3 ppm。规范做法是:合并指数 + 各状态指数 + 最差状态,三样一起报。 客户审核时看不到分状态数据,基本就默认你没做多状态分析。
- 忙着优化状态内变差,不管状态间差异。案例 B 的 81.3% 说明了一切。先做方差分量分解,看清钱该往哪花,再动手。 多腔模具、多主轴设备,几乎无一例外都是"状态间"占大头,而这一块往往修个浇口、对一次刀就能解决,成本远低于提升单腔精度。
- 把每天都会出现的状态当成特殊原因去追。开机偏厚这件事,你在控制图上会天天看到报警,天天填异常处理单,天天写"已调整"——可它明天还来。 反复出现的、有明确物理机理的状态,应该被建模、被管理,而不是被当成异常一次次"处理掉"。
五、小结 & 互动提问
多状态过程的能力评价,核心动作只有一个:把混在一起的东西拆开看。 拆开之后,一个 1.64 的漂亮数字会露出它 0.83 的那一面;而拆开的过程本身,就顺手把改善方向指出来了。
记住那句最实在的:状态间的差异,通常比状态内的抖动更容易改,收益也更大。
互动提问:你车间里那台多腔模具/多主轴设备,最近一次能力分析是按整体算的,还是按腔位/主轴分层算的?如果做一次方差分量分解,你猜"状态间"会占到百分之多少?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。