22514 能力族与 17989 控制图族关系
一、先说结论
咱把两族标准的关系用一句话钉死:
GB/T 17989(ISO 7870)族回答"过程稳不稳",ISO 22514 族回答"过程行不行"。稳是行的前提,顺序不能反。
这不是我个人偏好,是标准体系自己的逻辑。ISO 22514 那套 Cp/Cpk 的定义里,σ 用的是组内变差;组内变差要能代表整个过程,前提就是过程处于统计控制状态——没有特殊原因在捣乱。过程一旦失控,组间还有一大块漂移没被 σ 算进去,Cp/Cpk 就会虚高得离谱。
ISO 11462-1 里也讲得明白,短期变异性评估和长期变异性评估这两条要素,正是能力研究的前提。换句话说:先画图,看住了,再算能力。
二、核心知识点拆解
2.1 两族标准的分工全景
先把两边的家谱摆出来,看清各管一段:
| 控制图族(GB/T 17989 / ISO 7870) | 管什么 |
|---|---|
| 17989.1 通用指南 | 控制图概念、α/β 风险、选图决策树(全系列总纲) |
| 17989.2(ISO 7870-2)常规休哈特图 | Xbar-R / Xbar-s / I-MR / p / np / c / u |
| 17989.3 验收控制图 | 供应商/批次验收场景 |
| 17989.4 CUSUM | 小偏移敏感 |
| 17989.5 特殊控制图 | 特殊应用场景 |
| 17989.6 EWMA | 中小偏移、平滑 |
| 17989.8 短周期/小批量 | 多品种小批量 |
| 17989.9 平稳过程控制图 | 自相关数据(化工、热处理) |
| 能力族(ISO 22514) | 管什么 |
|---|---|
| 22514-1 通用指南 | 能力基础概念、Cp/Cpk/Pp/Ppk 选用总纲 |
| 22514-2 依赖于时间的特性 | 时变分布族 A/B/C/D、位置与离散度估计量 |
| 22514-3 机械设备性能 | 设备能力 Cmk 与验收 |
| 22514-4 测量数据能力 | 基于实测数据的工序能力评估 |
| 22514-5 计数/属性数据能力 | 合格/不合格类数据的能力 |
| 22514-6 多变量过程能力 | 多特性联合分析 |
| 22514-7 测量不确定度 | 测量不确定度对能力评价的影响(CMS/CMP) |
| 22514-8 多状态过程能力 | 多状态/分类过程建模 |
| 22514-9(TR) | 技术报告与案例集 |
2.2 四组关键对应关系
两族之间不是各干各的,有四处咬得很紧:
其一,σ 的口径对应。 17989.2 给的是 R̄/d₂ 和 s̄/c₄ 两条估计组内 σ 的路径,22514 算 Cp/Cpk 直接拿来用。同一份数据,你在控制图上用哪条路径估的 σ,能力计算就该用哪条,不能左手 R̄/d₂ 右手整体 s。
其二,分布模型对应。 22514-2 定义了时变分布族 A/B/C/D(描述过程均值和离散度随时间怎么变)。这个分类的判据,恰恰来自控制图上看到的模式:均值稳、离散稳是一类;均值漂、离散稳是另一类。控制图是分布模型的诊断工具。
其三,数据类型对应。 计量型走 17989.2 的 Xbar-R → 22514-4;属性型走 17989.2 的 p/np/c/u → 22514-5。中间不能串门。
其四,测量前提对应。 22514-7 管测量不确定度,它同时是两边的地基。量具不行,控制图会误报警,能力指数也会虚。
2.3 Cp/Cpk 和 Pp/Ppk 的差值会说话
这是我最爱用的一个诊断技巧,教给你:
| 指数 | σ 用什么 | 反映什么 |
|---|---|---|
| Cp / Cpk | 组内标准差(R̄/d₂ 或 s̄/c₄) | 过程潜在能力:如果把特殊原因全消掉,能做到什么水平 |
| Pp / Ppk | 整体标准差(全部数据一起算) | 过程实际表现:客户实际收到的东西是什么水平 |
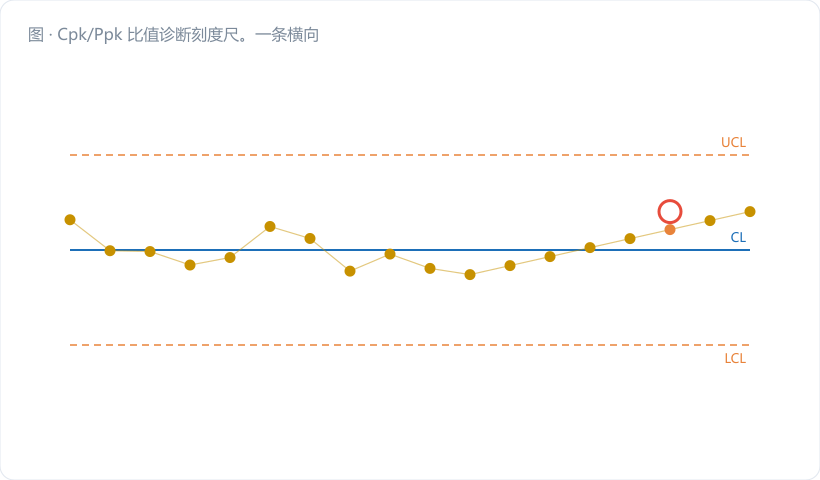
两者的比值就是一把稳定性尺子:
稳定性比 = Cpk / Ppk
- 比值 ≈ 1.0–1.2:过程稳定,组间几乎没漂移,能力指数可信
- 比值 1.2–1.5:有轻度组间漂移,控制图上八成能找到趋势
- 比值 > 1.5:红灯。过程严重不受控,Cpk 是假的,别拿去交客户
这个比值不需要额外做实验,算两遍除一下就有,五分钟的事。
三、计算过程:一个 Cpk 2.92 的假象
咱把开头那个案例的数完整算一遍。产品是电机轴,直径规格 φ12.000 mm,USL = 12.030,LSL = 11.970,公差带 T = 0.060 mm = 60 µm。抽 8 个子组,每组 n = 5。为了看着方便,全部换算成"相对 12.000 的偏差(µm)"。
| 子组 | 5 个测量值(µm 偏差) | 子组均值 x̄ᵢ | 极差 Rᵢ |
|---|---|---|---|
| 1 | −3.0, −1.5, 0, +1.5, +3.0 | 0.0 | 6.0 |
| 2 | −1.0, +0.5, 2.0, 3.5, 5.0 | 2.0 | 6.0 |
| 3 | −2.0, −0.5, 1.0, 2.5, 4.0 | 1.0 | 6.0 |
| 4 | 0.0, 1.5, 3.0, 4.5, 6.0 | 3.0 | 6.0 |
| 5 | 5.0, 6.5, 8.0, 9.5, 11.0 | 8.0 | 6.0 |
| 6 | 9.0, 10.5, 12.0, 13.5, 15.0 | 12.0 | 6.0 |
| 7 | 12.0, 13.5, 15.0, 16.5, 18.0 | 15.0 | 6.0 |
| 8 | 15.0, 16.5, 18.0, 19.5, 21.0 | 18.0 | 6.0 |
第 1 步,总均值与平均极差 x̿ = (0 + 2 + 1 + 3 + 8 + 12 + 15 + 18) ÷ 8 = 59 ÷ 8 = 7.375 µm R̄ = 6.0 µm(八组都一样,好算)
第 2 步,画 Xbar 图(17989.2 的活) n = 5,A₂ = 0.577 UCL = x̿ + A₂·R̄ = 7.375 + 0.577 × 6.0 = 7.375 + 3.462 = 10.837 µm LCL = 7.375 − 3.462 = 3.913 µm
对照子组均值:0.0 ❌、2.0 ❌、1.0 ❌、3.0 ❌ 都在 LCL 以下;8.0 ✅ 在限内;12.0 ❌、15.0 ❌、18.0 ❌ 都在 UCL 以上。
八个点里七个出界。这个过程根本不受控——控制限被组间漂移撑不住了,图上是一条从头爬到尾的斜坡。
第 3 步,算组内 σ(22514 的 Cp/Cpk 用) n = 5,d₂ = 2.326 σ_within = R̄ / d₂ = 6.0 ÷ 2.326 = 2.580 µm
第 4 步,算 Cp / Cpk Cp = T / (6σ_within) = 60 ÷ (6 × 2.580) = 60 ÷ 15.48 = 3.88 均值偏差 7.375 µm,距 USL 还有 30 − 7.375 = 22.625 µm,距 LSL 有 30 + 7.375 = 37.375 µm CpkU = 22.625 ÷ (3 × 2.580) = 22.625 ÷ 7.740 = 2.92 CpkL = 37.375 ÷ 7.740 = 4.83 Cpk = min = 2.92
漂亮吧?报告上写 Cpk 2.92,谁看了都点头。
第 5 步,算整体 σ(Pp/Ppk 用) 组内平方和:每组 (9 + 2.25 + 0 + 2.25 + 9) = 22.5,八组共 SS_within = 8 × 22.5 = 180 组间平方和:各子组均值对总均值的偏差平方和 = 335.87,乘以 n = 5,得 SS_between = 5 × 335.87 = 1679.35 总平方和 = 180 + 1679.35 = 1859.35,自由度 = 40 − 1 = 39 s_overall² = 1859.35 ÷ 39 = 47.68 → s_overall = 6.905 µm
第 6 步,算 Pp / Ppk Pp = 60 ÷ (6 × 6.905) = 60 ÷ 41.43 = 1.45 PpkU = 22.625 ÷ (3 × 6.905) = 22.625 ÷ 20.715 = 1.09 Ppk = 1.09
第 7 步,比一比 稳定性比 = Cpk / Ppk = 2.92 ÷ 1.09 = 2.68
远超 1.5 的红线。翻译成人话:这个过程真实交付水平只有 Ppk 1.09(勉强及格),报告上那个 2.92 是把 82% 的实际变差藏起来之后的幻觉。 SQE 不认,一点没冤枉人。
四、常见误区提醒
- "Cpk 高就万事大吉"。Cpk 只在过程受控时才有意义。 不看控制图直接算 Cpk,等于不量血压直接说"我身体倍儿棒"。养成习惯:任何 Cpk 报告,后面必须附一张对应时段的控制图。
- "Pp/Ppk 是给客户看的,Cp/Cpk 是给自己看的"。反了。Ppk 才是客户真实体验到的水平,Cpk 是给内部改进用的"上限参考"。两个都要给,而且要给差值。 差值大,说明改进空间在"消除特殊原因",不在"提高设备精度"。
- "控制图和能力分析是两拨人干的活"。见过厂里控制图归车间、能力分析归质量部,两边数据源都不一样。同一批数据、同一个 σ 口径,才谈得上互相印证。分家的结果就是两套数字打架,最后谁也不信谁。
五、小结 & 互动提问
两族标准不是并列关系,是先后关系。17989 是门票,22514 是场内节目——没票进不了场。咱下次做能力报告,先花五分钟算个 Cpk/Ppk 比值,红了就先回去查控制图,别急着报数。
互动提问:把你手上最近一份 Cpk 报告翻出来,同一批数据的 Ppk 是多少?两者一除,落在绿区、黄区还是红区?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。