能力不达标 8 个常见根因
一、先说结论
能力不达标,翻来覆去就那么八个根因。按我这些年的现场经验,出现频率大致是这个顺序:
| # | 根因 | 典型指纹 | 改起来贵不贵 |
|---|---|---|---|
| 1 | 中心偏移 | Cp 明显大于 Cpk(差 > 0.2) | 极便宜 |
| 2 | 测量系统不合格 | %GRR 高、ndc < 5、Q_MS > 15% | 便宜 |
| 3 | 多流/多状态未分层 | 直方图多峰,组间方差占大头 | 中等 |
| 4 | 趋势漂移未管理 | 运行图一条斜线,周期性锯齿 | 便宜 |
| 5 | 来料变差传递 | 按料批分层后组间差异显著 | 中等偏贵 |
| 6 | 过程不稳、特殊原因频发 | 控制图天天报警,异常单堆成山 | 中等 |
| 7 | 设备精度确实不够 | 机器能力研究 Cm < 1.67 | 很贵 |
| 8 | 公差本身不合理 | 同行同类工序普遍做不到 | 要跟设计打架 |
注意这张表的顺序:越靠前的越常见、越便宜。 而现实中的排查顺序,往往是倒着来的——一上来就怀疑设备、怀疑公差,这两样恰恰是最贵、最难改的。
二、核心知识点拆解
2.1 从公式出发:只有三个地方能出问题
$$C_{pk} = \frac{\min(USL - \bar{x},\ \bar{x} - LSL)}{3\sigma}$$
一个分数,能动的地方就三处:
- 分子里的公差(USL−LSL) → 根因 8(公差不合理)、以及第 66 篇讲的保护带侵蚀;
- 分子里的位置(x̄) → 根因 1(中心偏移);
- 分母里的 σ → 根因 2~7 全在这儿。
所以诊断的第一刀,就是把 σ 劈开。能力问题的九成,是"σ 里到底装了些什么"的问题。
$$\sigma^2_{obs} = \sigma^2_{量具} + \sigma^2_{流间} + \sigma^2_{趋势} + \sigma^2_{料批} + \sigma^2_{残余}$$
把这几块的占比算出来,改善方向自己就浮出水面了。这一步叫方差分量分解,用 ANOVA 或嵌套设计都能做,不难,但绝大多数厂不做。
2.2 八个根因的"指纹"
排查不用靠猜,每个根因都有可识别的特征:
① 中心偏移 —— 算 Cp 和 Cpk 的差。差值超过 0.2,或者偏移度 K = |M−x̄|/(T/2) 超过 15%,就是它。这是最值得先查的,因为调个刀补、改个零点、修个模具尺寸就能解决,成本近乎为零。
② 测量系统 —— 算 σ_MS/σ_obs。超过 0.3(即量具占观测方差 9% 以上)就要警惕,超过 0.5 必须先修尺子再谈别的。看直方图有没有梳齿状、R 图有没有大量 0 点。
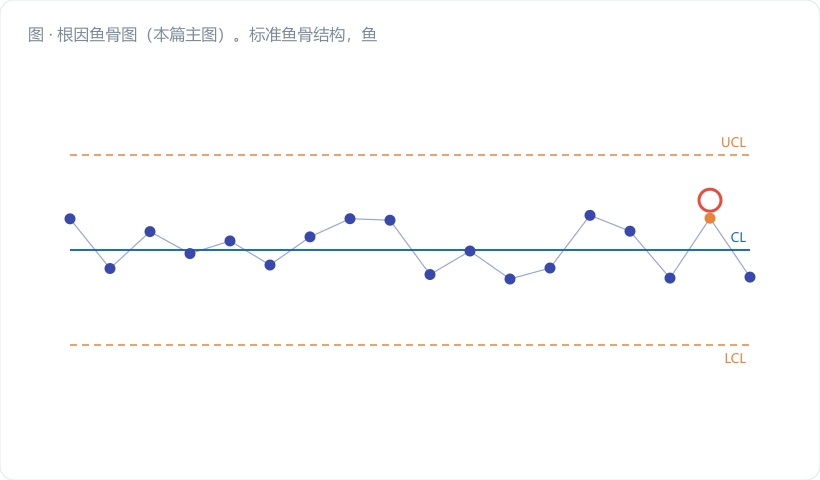
③ 多流/多状态 —— 直方图有没有双峰或平顶。按腔位/主轴/班次/时段分层画箱线图,组间差异一眼可见。多腔模具、多主轴设备,这一条几乎必中。
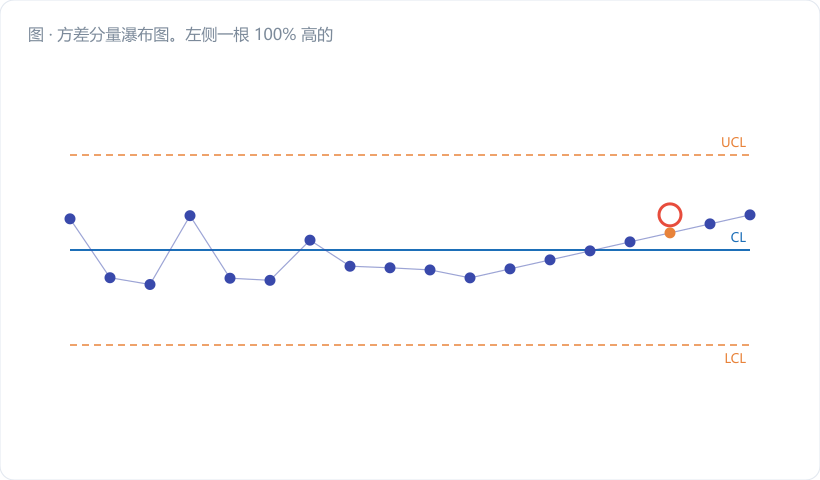
④ 趋势漂移 —— 按加工顺序画运行图。一条斜线是刀具磨损,锯齿是周期性补偿,缓坡是热变形。
⑤ 来料变差 —— 按料批号分层。同一台设备、同一个人、同一把刀,不同料批的均值差出来,就是它。
⑥ 特殊原因频发 —— 翻控制图的异常记录。一个月十几张异常处理单、每次都写"已调整",说明过程根本没受控。
⑦ 设备精度 —— 做机器能力研究(第 62 篇)。50 件连续加工,Cm < 1.67 才轮得到怀疑设备。没做 Cm 就说"设备不行",都是拍脑袋。
⑧ 公差不合理 —— 查工艺能力基准:同类设备、同类材料,行业普遍做到什么水平?如果全行业都做不到,那就不是你的问题,是设计的问题。这条要拿数据去跟设计谈,谈的是"功能上真的需要这么紧吗",不是"我们做不到"。
2.3 排序原则:先摘低垂的果子
我给团队定的排查顺序,就八个字:先便宜的,先高频的。
具体是这么走的:
- 算 Cp − Cpk(十秒钟)→ 命中根因 ①
- 翻 MSA 报告,算 σ_MS/σ_obs(十分钟)→ 命中根因 ②
- 按腔位/班次/顺序分层画图(半小时)→ 命中根因 ③④⑤
- 做方差分量分解(半天)→ 给出量化的改善优先级
- 做机器能力研究(一天)→ 才轮到根因 ⑦
- 对标行业工艺能力(一周)→ 才轮到根因 ⑧
前三步只要一个上午,能解决现场七成以上的能力问题。 而很多厂直接从第 5、6 步开始,花的是几十万,动的是不到 20% 的方差。
三、车间真实案例 / 计算过程
齿轮轴外圆磨,φ35 ± 0.008 mm(LSL 34.992、USL 35.008,T = 0.016)。三台同型号磨床混线生产,客户要 Cpk ≥ 1.33。
现状: x̄ = 35.0015 mm,σ_obs = 0.0025 mm
Cp = 0.016/(6 × 0.0025) = 1.07 Cpk = (35.008 − 35.0015)/(3 × 0.0025) = 0.0065/0.0075 = 0.87
第一刀:Cp − Cpk = 1.07 − 0.87 = 0.20,偏移度 K = 0.0015/0.008 = 18.8%。根因 ① 命中。
第二刀:方差分量分解。 按"量具 / 磨床间 / 砂轮磨损趋势 / 料批 / 残余"做嵌套分析:
| 变差来源 | σ (mm) | 方差 (×10⁻⁶) | 占比 |
|---|---|---|---|
| 测量系统 | 0.0012 | 1.44 | 23.0% |
| 三台磨床之间 | 0.0013 | 1.69 | 27.0% |
| 砂轮磨损趋势 | 0.0011 | 1.21 | 19.4% |
| 料批 | 0.0008 | 0.64 | 10.2% |
| 残余(设备随机) | 0.0011 | 1.27 | 20.3% |
| 合计 | 0.0025 | 6.25 | 100% |
这张表就是全部答案。 车间主任想换的那台磨床,对应的是最后那行"残余",占 20.3%。
算一笔账:假如四十万换台新磨床,把残余变差干到零会怎样?
σ_新² = 6.25 − 1.27 = 4.98×10⁻⁶ → σ_新 = 0.002232 Cpk = 0.0065/(3 × 0.002232) = 0.97
四十万,换来 0.87 → 0.97。 连 1.0 都没到,更别说 1.33。
第三刀:按占比排序动手。
- 动作 A(成本约 0):三台磨床统一对刀基准,把 x̄ 从 35.0015 拉到 35.0002。
- 动作 B(约 1.6 万):换掉手持外径千分表,改用固定式气动量仪,σ_MS 从 0.0012 降到 0.0004。
- 动作 C(成本约 0):三台磨床每班用同一标准件比对一次,超差立即修正,σ_磨床间 从 0.0013 降到 0.0005。
- 动作 D(成本约 0,节拍 +2%):砂轮修整周期从 400 件缩到 150 件,σ_趋势 从 0.0011 降到 0.00045。
重算:
σ_新² = 0.0004² + 0.0005² + 0.00045² + 0.0008² + 0.0011² = (0.16 + 0.25 + 0.2025 + 0.64 + 1.21) × 10⁻⁶ = 2.4725×10⁻⁶ σ_新 = 0.0015724 mm
Cpk = (35.008 − 35.0002)/(3 × 0.0015724) = 0.0078/0.0047172 = 1.65
0.87 → 1.65,花了 1.6 万,其中三个动作是免费的。 而料批(10.2%)和残余(20.3%)这两块,我们一根手指头都没动。
总结这个案例最值钱的一句话:能力问题的解,往往不在你最想改的那个地方。
四、常见误区提醒
- 能力不够就想上设备。这是最贵也最常见的一个反射动作。没做方差分量分解之前,任何"换设备"的技改申请都不该批。 案例里那四十万,买的是 20.3% 的方差和 0.10 个 Cpk。
- 八个根因逐个试,不排序。有人很勤奋,从根因 1 试到根因 8,一样一样改。问题是每改一样都要重新取样验证,一轮两周,八轮就是四个月。 方差分解半天就能给出量化排序,直接锁定前三大,一轮搞定。
- 只改一个根因就急着交报告。案例里四个动作缺一不可:只做动作 A(对中),Cpk 从 0.87 到 1.04;只做 B(量具),到 1.00。能力问题基本都是多因叠加,单点改善往往达不到目标线,然后人就泄气了。
- 把"公差不合理"当第一挡箭牌。根因 8 排在最后是有道理的。在你没证明前七条都干净之前,去跟设计谈放宽公差,只会挨骂。 真要谈,就带着方差分解表、机器能力报告和行业对标数据去谈,那时候你说话才有分量。
五、小结 & 互动提问
Cpk 是个分数,分子分母加起来就三个地方能出问题;而八成的问题,藏在 σ 那个分母里。把 σ 劈开,看清每一块的占比,剩下的就只是执行。
这个模块从时间相关能力一路讲到根因排查,其实说的是同一件事:别急着算那个数字,先搞清楚这个数字是怎么来的。 搞清楚了,改善方向和成本,自己就摆在桌面上了。
互动提问:你手上那道 Cpk 最难看的工序,如果现在就做一次方差分量分解,你猜"测量系统"和"流间差异"这两块加起来会占多少?欢迎在留言区报个数,我们对一对——我赌超过 40%。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。