时间相关能力(22514-2):漂移过程怎么评
一、先讲个真事
那是给变速箱做换挡拨叉的一家厂,工序是精镗 φ12H7(下差 12.000、上差 12.018)。刀具是涂层硬质合金镗刀,一把刀干一个班,中间不换。
问题出在能力报告上。客户按 IATF 的老套路要 Cpk ≥ 1.33,我们交的是 0.75。客户工程师看完直接问:"你这过程是不是失控?"我们把控制图翻出来一看,Xbar 图上八个子组的均值排成一条漂亮的斜线,从 12.0040 一路爬到 12.0145——一条明明白白的趋势线。
但奇怪的是:这一班 40 件全检,没有一件超差,连临界都不算。最后一个子组离上差还剩 0.0035,够干半小时。
矛盾在哪?矛盾在于我们用了一个"假设过程不动"的公式,去评一个"本来就该动"的过程。刀具磨损带来的漂移不是异常,是这道工序的物理属性——你不让它漂,除非每五分钟补一次刀。ISO 22514-2 干的就是这件事:承认过程会随时间变,然后给出一套还能算数的评价办法。
二、核心知识点拆解
2.1 先给过程"归类":分布随时间怎么变
ISO 22514-2 的核心思路很朴素——先判断你的过程属于哪一类时间行为,再决定用哪个公式。它把过程按两个维度切:瞬时分布的位置(均值)变不变,离散(标准差)变不变;变的话是随机变还是系统性变(有趋势、有周期)。
由此得到一组过程模型,业内通常按下面这套记号来记(不同版本、不同企业手册的编号略有出入,以你手上那版标准为准):
| 模型 | 位置(均值) | 离散(σ) | 车间里的典型代表 |
|---|---|---|---|
| A1 | 不变 | 不变 | 稳态正态,教科书理想工况 |
| A2 | 不变 | 不变,但分布非正态 | 形位公差、单侧特性 |
| B | 随机变化 | 不变 | 每批料硬度不同、换班调机 |
| C1 | 系统性变化(趋势) | 不变 | 刀具磨损、砂轮磨损、热机漂移 |
| C2 | 不变 | 变化 | 夹紧力不稳、气源波动 |
| C3 | 系统性变化 | 变化 | 老设备后期,越干越飘越散 |
| C4 | 随机变化 | 变化 | 多模腔、多主轴混流 |
| D | 无规律 | 无规律 | 归不了类,只能算性能指数 Pp/Ppk |
咱开头那个镗孔的例子,妥妥的 C1。
2.2 关键换算:从 6σ 到百分位
传统 Cp/Cpk 有个隐含假设:过程输出服从单一正态分布,所以"过程宽度"可以用 6σ 代替。一旦过程在漂,把全天数据混在一起,得到的其实是一个混合分布(一堆位置不同的正态叠加),它长得更像矩形而不是钟形。这时候再用 6σ,等于拿一把量钟形的尺子去量矩形,必然量歪。
ISO 22514-2 给的通用解法是百分位法:不用 6σ,直接用实际分布的 0.135% 与 99.865% 分位数当作过程的上下边界(这俩分位数在标准正态下正好对应 ±3σ,所以口径是兼容的)。
$$C_p = \frac{USL - LSL}{X_{99.865\%} - X_{0.135\%}}$$
$$C_{pk} = \min\left[\frac{USL - X_{50\%}}{X_{99.865\%} - X_{50\%}},\ \frac{X_{50\%} - LSL}{X_{50\%} - X_{0.135\%}}\right]$$
这套公式有个大好处:它不管你分布长什么样,正态、偏态、矩形、双峰,只要你能估出这三个分位数,指数就算得出来。
2.3 四条常见算法路线,结果能差一倍
同一批漂移数据,算法不同,答案能差出天壤。常见的有这么四条路:
- 总分布 6σ 法:所有数据混一起算总标准差,套老公式。最保守,通常也最冤。
- 总分布百分位法:所有数据混一起,取分位数,套上面的公式。ISO 22514-2 推荐的主路线。
- 子组指数平均法:每个子组单独算 Cpk,再平均。反映"平均而言过程多能打"。
- 最差子组法:取所有子组里最小的那个 Cpk。最狠,适合安全件。
选哪条不是拍脑袋,得看客户要求和特性等级。但有一条铁律:报告上必须写清楚你用的是哪条路线、哪个模型,否则这个数字没有可比性。
三、车间真实案例 / 计算过程
回到那 40 个孔。规格 LSL=12.000、USL=12.018,公差带 0.018 mm。8 个子组,每组 n=5,组内标准差稳定在 s=0.0018 mm。
| 子组 | 时间 | 均值 x̄ (mm) | 组内 s (mm) | 单组 Cpk |
|---|---|---|---|---|
| 1 | 08:00 | 12.0040 | 0.0018 | 0.741 |
| 2 | 09:00 | 12.0055 | 0.0018 | 1.019 |
| 3 | 10:00 | 12.0070 | 0.0018 | 1.296 |
| 4 | 11:00 | 12.0085 | 0.0018 | 1.574 |
| 5 | 13:00 | 12.0100 | 0.0018 | 1.481 |
| 6 | 14:00 | 12.0115 | 0.0018 | 1.204 |
| 7 | 15:00 | 12.0130 | 0.0018 | 0.926 |
| 8 | 16:00 | 12.0145 | 0.0018 | 0.648 |
第一步:老办法(总分布 6σ)
总均值 x̄̄ = (12.0040+12.0145)/2 = 12.00925 mm(等差数列,直接取首尾均值)。
组间方差用等差数列方差公式:σ²_间 = d²(n²−1)/12 = 0.0015²×(64−1)/12 = 1.181×10⁻⁵
总方差 = 组间 + 组内 = 1.181×10⁻⁵ + 0.0018² = 1.505×10⁻⁵ → σ_总 = 0.00388 mm
Cp = 0.018 / (6×0.00388) = 0.773 Cpk = (12.018 − 12.00925) / (3×0.00388) = 0.00875/0.01164 = 0.752
第二步:百分位法
把 40 个点的实际分布画出来,是个"矩形叠钟形"的形状。查得 X₀.₁₃₅% ≈ 11.99980、X₅₀% = 12.00925、X₉₉.₈₆₅% ≈ 12.01870。
Cp = 0.018 / (12.01870 − 11.99980) = 0.018/0.01890 = 0.952 Cpk = (12.018 − 12.00925) / (12.01870 − 12.00925) = 0.00875/0.00945 = 0.926
第三步:另两条路线
子组 Cpk 平均 = (0.741+1.019+1.296+1.574+1.481+1.204+0.926+0.648)/8 = 1.111 最差子组 = 0.648
四个数摆一起:0.752 / 0.926 / 1.111 / 0.648。 同一批件、同一天、同一把刀,能力指数从 0.65 跳到 1.11,差了 71%。
为啥 6σ 法最冤?因为矩形分布的标准差相对它的实际宽度偏大——一个宽度 w 的矩形,6σ 算出来是 1.73w,硬生生把过程宽度放大了七成多。所以对 C1 这类漂移过程,百分位法才是讲道理的口径。
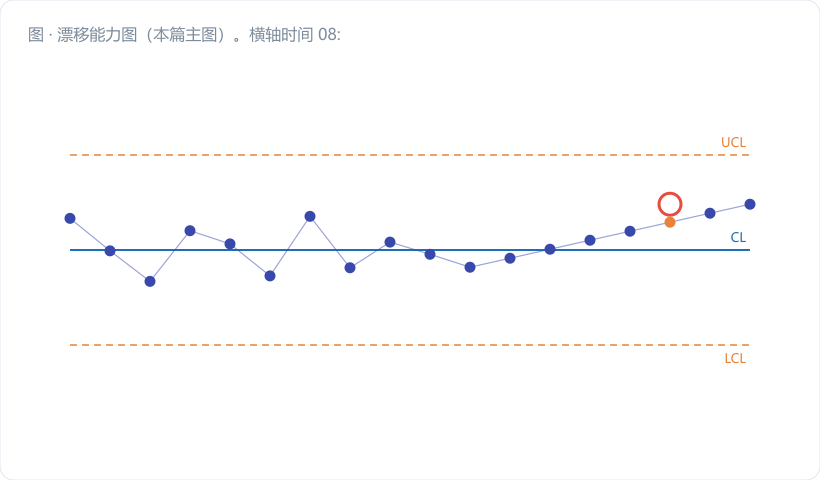
后来我们跟客户摊开讲:过程模型是 C1,按 ISO 22514-2 百分位法报 Cpk=0.93,同时承诺把换刀周期从 8 小时压到 5 小时。压完之后漂移量只剩 0.006 mm,重新算 Cpk = 1.42,客户签字放行。注意,我们没换设备、没改工艺,只是把评价方法摆正了、把漂移窗口切短了。
四、常见误区提醒
- 把趋势当异常,天天追着调机。刀具磨损带来的趋势是可预测的物理规律,不是特殊原因。你每次一看见点往上走就补刀,反而把一个规整的 C1 过程搅成了 C4,标准差还变大了。正确做法是设"换刀线",到线就换,中间别乱动。
- 用一个 Cpk 数字打天下,不写模型和算法。同一批数据能算出 0.65 到 1.11,报告上只写"Cpk=1.11"而不写口径,等于耍流氓。客户审核时问一句"你用的哪种分布时间模型",答不上来就是重大不符合项。
- 拿性能指数 Pp/Ppk 当挡箭牌。有人一看漂移就说"那我报 Pp/Ppk 吧"。Pp/Ppk 只对应模型 D,是"实在归不了类"时的兜底选项。你的过程明明是规整的 C1,硬报 D,既低估了自己,也丢了改进的抓手。
- 忘了先做稳定性判断就直接套百分位法。百分位法不挑分布形状,但它要求这个"时间行为"本身是稳定可复现的——今天漂 0.0015/小时,明天漂 0.005/小时,那就不是 C1 了,是过程压根没管住。
五、小结 & 互动提问
漂移过程不是"坏过程",它只是"会动的过程"。ISO 22514-2 教咱的第一件事,就是别再拿静态的尺子量动态的活儿——先归类,再选算法,最后把口径写进报告。方法一摆正,很多"不达标"的工序其实一直干得挺好。
互动提问:你车间里有哪道工序是明知道会漂、却还在用一整班数据混算 Cpk 的?如果按最差子组法重算一遍,你猜那个数字会掉到多少?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。