MSA 为什么是 SPC 的地基
一、先讲个真事
那是一家做液压阀体的厂,孔径 φ25 +0.05/-0.05,用 Xbar-R 图管控。系统上线第一个月,报警率接近 30%,每天工艺员的工作就是追报警、写异常单、签字关闭。折腾到第三个月,班组长直接说了句大实话:"这图看着累,还不如以前凭手感。"
我去现场蹲了两天,先没看机床,把那批件拿去三坐标复测。结果很扎心:同一个件,操作工的卡尺量三遍,读数能差 0.012 mm;两个人分别量,平均值差 0.009 mm。而这道工序的过程标准差,三坐标测出来才 0.011 mm 左右。
说白了,量具自己的抖动,跟零件真实的波动差不多大。控制图上跳来跳去的点,一半是零件在动,一半是尺子在动。你拿这种数据去判异、去调机,等于蒙着眼睛开车还猛打方向盘——越调越乱。
后来换了带气动量头的专用量仪,报警率一周内掉到 4%,工艺员终于能腾出手干正事了。
二、核心知识点拆解
2.1 你看到的变差,从来不是真实的变差
MSA 最底层的那条公式,只有一行,但值钱:
σ²_观测 = σ²_过程 + σ²_测量
方差是可加的(前提是两者相互独立),标准差不能直接加。你在控制图上看到的每一个点,都是"零件真实值 + 测量系统的噪声"叠出来的。
这条式子有个非常直观的推论:测量系统永远只会把变差放大,不会缩小。σ²_观测 ≥ σ²_过程,等号只在测量误差为零时成立,而那是不存在的。
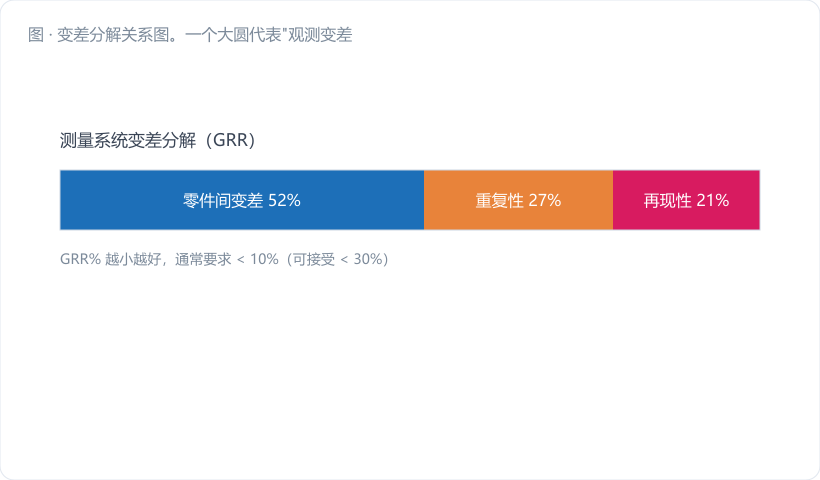
咱们把测量误差占总变差的比例记作 r(这就是后面要讲的 %GRR,以 TV 为基准):
r = σ_测量 / σ_观测
那么真实能力和你算出来的能力之间,关系是:
Cp_观测 = Cp_真实 × √(1 − r²)
2.2 量具差一点,能力掉多少
上面那条公式拿数字一算,威力就出来了。假设某工序真实 Cp = 1.67(够漂亮了吧),看看不同量具水平下,你实际算出来的 Cp 会缩水成什么样:
| %GRR(占总变差 TV) | √(1−r²) | 观测到的 Cp | 相当于损失 |
|---|---|---|---|
| 10% | 0.995 | 1.66 | 几乎无损 |
| 20% | 0.980 | 1.64 | 可接受 |
| 30% | 0.954 | 1.59 | 开始肉疼 |
| 40% | 0.917 | 1.53 | 明显失真 |
| 50% | 0.866 | 1.45 | 判断已不可靠 |
| 60% | 0.800 | 1.34 | 基本是在量尺子 |
你品品这张表:%GRR 从 10% 涨到 30%,Cp 只掉 0.07,看着不多;可一旦过了 40%,衰减就开始加速。这也正是 %GRR<10% 优秀、10%~30% 条件接受、>30% 不可接受这套判据的数学出处——它不是拍脑袋定的,是从这条平方根曲线上量下来的。
反过来还有一层更狠的意思:如果你的 Cp 算出来是 1.33 但量具 %GRR 有 40%,那真实 Cp 其实是 1.45,你白挨了一顿骂;同理,能力"看起来还行"的过程,扣掉量具噪声后可能好得多,也可能因为测量系统有偏倚而实际更差。两个方向的误判都会让钱花错地方。
2.3 MSA 到底查哪五样
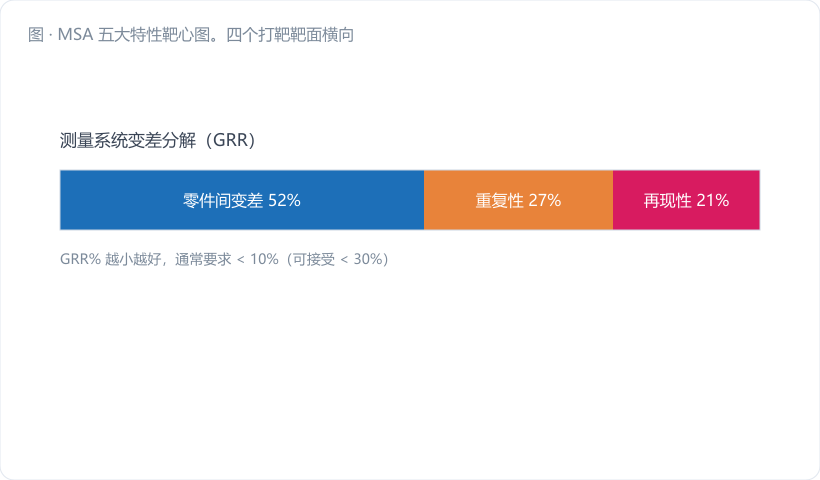
一套完整的 MSA,查的是测量系统的五个特性,分成两大类:
位置误差(准不准)
- 偏倚 Bias:测量均值与真值(标准件)的差
- 线性 Linearity:偏倚在量程范围内是否随读数变化
- 稳定性 Stability:偏倚随时间是否漂移
宽度误差(稳不稳)
- 重复性 Repeatability(EV):同一个人、同一量具、同一零件,重复量的散布
- 再现性 Reproducibility(AV):不同人(或不同环境)量同一零件,均值之间的散布
再往下要记住一句话:位置误差靠校准和修正解决,宽度误差靠量具选型、夹持方式和作业标准化解决。这俩病因不同、药方不同,混着治没用。
三、车间真实案例:把噪声从图上摘出去
回到那家液压阀体厂,咱们完整算一遍。
阀体孔径规格 φ25.000 ± 0.050,公差带 T = 0.100 mm。
第一步:算观测变差。 从控制图历史数据取 25 个子组(n=5),得到 R̄ = 0.0325 mm。n=5 时 d₂ = 2.326,所以:
σ_观测 = R̄ / d₂ = 0.0325 / 2.326 = 0.01397 ≈ 0.0140 mm
第二步:算测量变差。 做 GRR 试验(3 人 × 10 件 × 3 次),得到 GRR 标准差 σ_测量 = 0.0080 mm。
%GRR(以总变差 TV 为基准)= 0.0080 / 0.0140 = 57.1% ——远超 30%,判为不可接受。
第三步:反推真实过程变差。
σ_过程 = √(σ²_观测 − σ²_测量) = √(0.0140² − 0.0080²) = √(0.000196 − 0.000064) = √0.000132 = 0.01149 mm
第四步:对比两个 Cp。
- 观测 Cp = T / (6σ_观测) = 0.100 / (6 × 0.0140) = 1.19
- 真实 Cp = T / (6σ_过程) = 0.100 / (6 × 0.01149) = 1.45
看到没?工艺员被追着改机床,是因为 Cp 只有 1.19 不达标。可这台机床真实水平其实是 1.45,本来就够用。真正拖后腿的是那把卡尺——它一个人贡献了 (0.0080/0.0140)² = 32.7% 的总方差。
换成气动量仪后复测:σ_测量 降到 0.0028 mm,σ_观测 变成 √(0.01149² + 0.0028²) = 0.01183 mm,观测 Cp 回到 1.41,和真实值只差一点点。机床一个螺丝没动,Cp 从 1.19 涨到 1.41。
这就是 MSA 被叫做"地基"的原因:地基虚,上面盖的控制图、能力指数、改善项目,全是浮的。
四、常见误区提醒
- 先上 SPC,再补 MSA。顺序反了。没做 MSA 就画控制图,等于用一把橡皮尺去量钢材,图上每一个判异结论都要打问号。IATF 16949 把 MSA 排在控制计划前面,是有道理的。
- 量具有检定证书就等于测量系统合格。检定/校准只解决"准不准"(偏倚),完全不管"稳不稳"(重复性、再现性)。一把校准合格的卡尺,在油污工位上被两个操作工用不同力道去卡薄壁件,照样能量出 50% 的 %GRR。MSA 评的是"人+机+法+环+件"整个测量系统,不只是那件硬件。
- 用同一套 MSA 结论管所有工序。判据是相对公差和过程变差的,脱离对象谈 %GRR 没意义。同一把千分尺,量公差 0.2 mm 的件可能 %GRR 只有 8%,量公差 0.02 mm 的件立马飙到 60% 以上。换产品、换公差、换工位,都得重评。
五、小结 & 互动提问
SPC 处理的是过程的声音,MSA 负责保证你听到的是真声音而不是杂音。方差可加那一行公式,把这两件事死死绑在了一起:量具吃掉多少变差,你的能力指数就虚多少。
先把地基夯实,再谈上层的控制图和改善——这个顺序,省下来的都是真金白银。
互动提问:你现在管控的关键工序里,量具的 %GRR 是多少?如果从没测过,不妨拿一个零件让两个人各量三遍,看看极差有多大——这个粗糙版的"土办法",往往就能吓你一跳。你觉得你车间哪道工序的量具最经不起查?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。