测量软件验证(11462-4):CMS/CMP 实战
一、先讲个真事
那台三坐标是进口的,软件也是原厂的。MSA 模块能一键跑 GR&R,输出的报告封面还印着 ISO 字样,看着就权威。
客户退回来的 12 件阀体,主油道孔径要求 φ12.000 ± 0.0045 mm(公差带 9 µm)。客户判超差,我们复测合格。两边各执一词,最后拿第三方的标准环规去比,才发现他们那台三坐标在这个尺寸段上有 0.8 µm 的系统偏差,而软件的 MSA 模块把线性误差这一块整个略过了——它只算重复性和再现性,不算线性、不算稳定性,更没把这些分量合成到不确定度里去。
GR&R 8.7% 这个数不假,但它回答的问题不完整。量具在"重复量同一个点"这件事上很稳,不等于它在整个量程上都准。
ISO/TR 11462-4 干的就是这件事:给测量软件出一套带答案的考卷,验它按 ISO 22514-7 算的测量能力对不对。要是当初验收时跑一遍它的 DS1,那 0.8 µm 的窟窿早堵上了。
二、核心知识点拆解
2.1 MS 和 MP:两把不同的秤
咱先把两个缩写拆明白,这是很多人一直含混的地方:
| 缩写 | 全称 | 管什么 | 判定门槛 |
|---|---|---|---|
| MS | Measurement System 测量系统 | 只看量具本身:分辨力、重复性、线性、稳定性、标准件不确定度 | %Q<sub>MS</sub> ≤ 20%,即 CMS ≥ 1 |
| MP | Measurement Process 测量过程 | "量具 + 人 + 环境 + 方法"整套流程 | %Q<sub>MP</sub> ≤ 40%,即 CMP ≥ 1 |
打个比方:MS 是秤本身准不准,MP 是"这把秤放在这个车间、这个温度、这个操作工按这个手法用"准不准。所以 MP 的不确定度天然大于等于 MS 的。
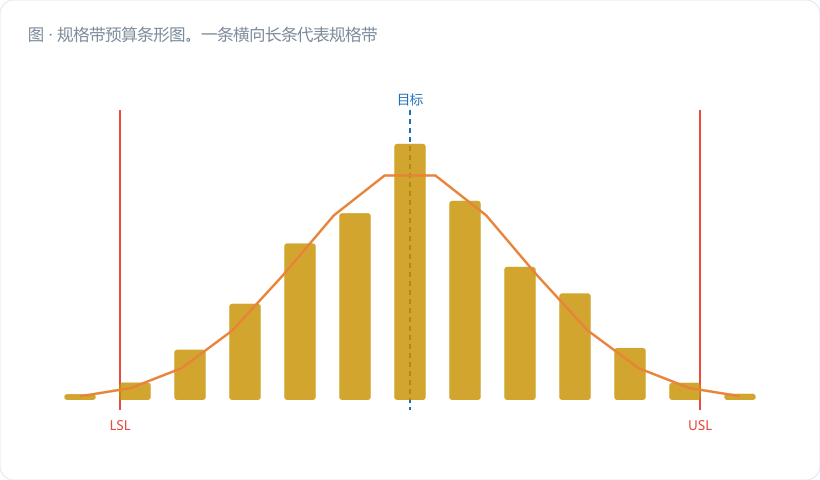
门槛为什么一个 20% 一个 40%?因为系统留给量具本身的规格预算是两成,留给整个测量过程的是四成。剩下六成才是给制造过程的。
2.2 四个指标,一套公式
ISO 22514-7 的算法,11462-4 负责给它出考题。公式不复杂,但符号容易记混,咱一次列清:
扩展不确定度 U<sub>MS</sub> = k · u<sub>MS</sub> U<sub>MP</sub> = k · u<sub>MP</sub> (k 通常取 2,约 95% 包含概率)
能力比率(不确定度吃掉了多少规格带) %Q<sub>MS</sub> = 100 × 2·U<sub>MS</sub> / (U − l) %Q<sub>MP</sub> = 100 × 2·U<sub>MP</sub> / (U − l)
能力指数 CMS = 0.2 × (U − l) / (2·k·u<sub>MS</sub>) CMP = 0.4 × (U − l) / (2·k·u<sub>MP</sub>)
这里 U 是规格上限、l 是规格下限(注意大写 U 在扩展不确定度和规格上限里复用了,看上下文区分)。
CMS 和 %Q<sub>MS</sub> 是同一件事的两种说法:CMS = 0.2 ÷ (%Q<sub>MS</sub>/100)。%Q 越小越好,CM 越大越好。
2.3 七套数据集覆盖哪些场景
11462-4 给了 7 套测量验证数据集,覆盖的都是车间里真会遇上的活:
| 数据集 | 验证主题 |
|---|---|
| DS1 | 带线性研究与 ANOVA 的测量过程能力(基准集) |
| DS2 | 属性测量中的操作员影响 |
| DS3 | 带参考值的属性测量 |
| DS4 | 三个标准件的测量研究 |
| DS5 | 三坐标测量机(CMM)测量 |
| DS6 | 自动化测试设备 |
| DS7 | 多点测量 |
开头那家厂踩的坑,正好在 DS1(线性研究)和 DS5(CMM)这两套的覆盖范围里。一套软件如果连线性分量都不合成进去,DS1 是过不了的。
三、计算过程:DS1 逐步手算
DS1 是"带线性与 ANOVA 研究的测量过程能力"基准集。标准公布的结果如下:
| 项目 | 测量系统 MS | 测量过程 MP |
|---|---|---|
| 规格区间 U − l | 9.00 µm | 9.00 µm |
| 合成标准不确定度 u | 0.114 µm | 0.223 µm |
| 扩展不确定度 U(k = 2) | 0.228 µm | 0.446 µm |
| 能力比率 %Q | 5.1 % | 9.9 % |
| 能力指数 | CMS = 3.95 | CMP = 4.03 |
咱一步步复现:
第 1 步,扩展不确定度 U<sub>MS</sub> = k · u<sub>MS</sub> = 2 × 0.114 = 0.228 µm ✅ U<sub>MP</sub> = k · u<sub>MP</sub> = 2 × 0.223 = 0.446 µm ✅
第 2 步,测量系统能力比率 %Q<sub>MS</sub> = 100 × 2 × 0.228 / 9.00 = 100 × 0.456 / 9.00 = 45.6 / 9.00 = 5.07 % → 5.1 % ✅
第 3 步,测量过程能力比率 %Q<sub>MP</sub> = 100 × 2 × 0.446 / 9.00 = 89.2 / 9.00 = 9.91 % → 9.9 % ✅
第 4 步,CMS CMS = 0.2 × 9.00 / (2 × 2 × 0.114) = 1.80 / 0.456 = 3.947 → 3.95 ✅
第 5 步,CMP CMP = 0.4 × 9.00 / (2 × 2 × 0.223) = 3.60 / 0.892 = 4.036 → 4.03 ✅
第 6 步,判定 %Q<sub>MS</sub> = 5.1% ≤ 20% ✅ CMS = 3.95 ≥ 1 ✅ %Q<sub>MP</sub> = 9.9% ≤ 40% ✅ CMP = 4.03 ≥ 1 ✅ 测量系统与测量过程双双合格,且余量很大。
第 7 步,反推那家厂的窟窿 再回头看开头那台三坐标。他们的公差带也是 9 µm。软件报的 GR&R 8.7%,对应的重复性+再现性标准差 σ_GRR ≈ 0.087 × 9 / 6 = 0.1305 µm(GR&R 按 6σ/T 口径)。可实测出来的线性偏差有 0.8 µm,把它当作一个矩形分布分量算进去:u_lin = 0.8 / √3 = 0.462 µm。
合成:u<sub>MS</sub> = √(0.1305² + 0.462²) = √(0.01703 + 0.21344) = √0.23047 = 0.480 µm
再算能力: %Q<sub>MS</sub> = 100 × 2 × (2 × 0.480) / 9.00 = 192 / 9.00 = 21.3 % > 20% ❌ CMS = 0.2 × 9.00 / (2 × 2 × 0.480) = 1.80 / 1.920 = 0.94 < 1 ❌
不合格。 一个被软件忽略的线性分量,就把一台"验收合格"的三坐标打回原形。那 12 件退货,帐算得清清楚楚。
四、常见误区提醒
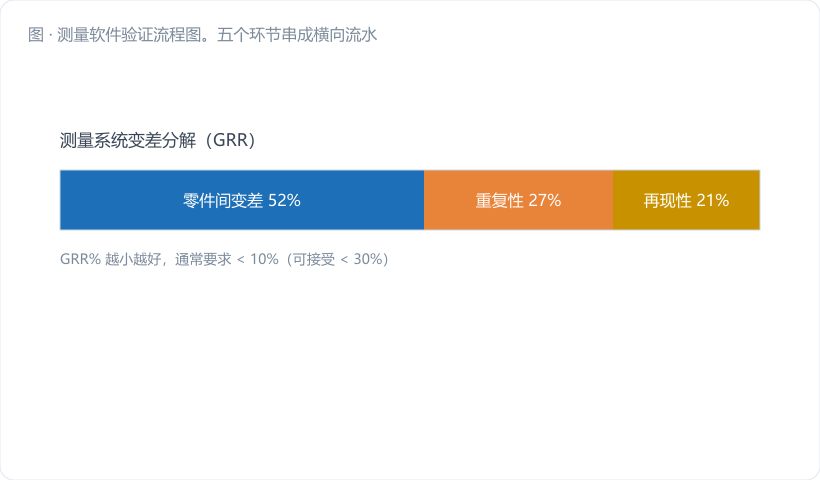
- "GR&R 合格就等于测量系统合格"。GR&R 只算重复性和再现性两块。线性、稳定性、标准件本身的不确定度、分辨力量化误差,一个都没算。GR&R 是子集,CMS 才是全集。 拿子集当全集,迟早出事。
- "MS 过了,MP 就不用算"。MS 只管量具,MP 要把人、环境、方法一起装进去。车间夏天 32℃、冬天 12℃,钢件 100 mm 长就是 20 µm 的热膨胀差——这笔账不进 MP,永远看不见。
- "覆盖因子 k 随便取"。k = 2 对应约 95% 包含概率,是行业默认。有的软件默认 k = 1.96,有的允许用户改成 3。k 一变,%Q 和 CM 全变,做对比时两边 k 不一致,结论直接作废。验证时第一件事就是确认 k 值。
五、小结 & 互动提问
生产做得再好,量不准全是白搭。11462-4 的意义在于:它让"我的 MSA 软件靠谱吗"这个问题,从各说各话变成一道能对答案的题。半天时间跑一套 DS1,%Q<sub>MS</sub> = 5.1%、CMS = 3.95 对不对得上,一目了然。
互动提问:你厂里最近一次量具验收,报告上有没有 CMS 或 %Q<sub>MS</sub> 这两个数?如果只有一个 GR&R 百分比,你打算怎么向客户证明线性和稳定性也被算进去了?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。