测量能力指数 CMS/CMP:量具够细吗
一、先讲个真事
那是做电机壳体的厂,端盖止口直径公差 ±0.05 mm,量具用的是新买的手持式激光测径仪。主任觉得这仪器"精度 0.001",量 ±0.05 的件绰绰有余,MSA 一直没排上日程。
量了三个月,控制图还算平稳,Cp 报 1.4。直到客户投诉端盖压装过紧,退回一批。我们把那台激光仪和三坐标做了交叉比对:同一件,激光仪连测十次的极差能到 0.018 mm;换算成标准偏差,σ_测量 ≈ 0.0054 mm。
拿 ±0.05 公差一比:Cg = 0.10 / (6 × 0.0054) = 1.54,看着还行。可再细看——这批件的过程标准差本身才 0.012 mm,激光仪的测量抖动占了不小一块。更糟的是操作工握持角度不同,再现性把重复性差再叠一层,实际 GRR 的标准差到了 0.0083 mm,Cg 掉到 1.20,已经低于 1.33 的门槛。
主任那句"精度 0.001 够用"是个典型误会:仪器标称分辨率、标称精度,跟它在你这道工序、你这个操作方式下真实能分辨出多少,根本不是一回事。CMS/CMP 要回答的,正是"量具够不够细"这个朴素问题。
二、核心知识点拆解
2.1 分辨力、分辨率与能力,三个不同概念
很多车间把"分辨率 0.001 mm"当成免死金牌,这是 CMS 第一课要纠正的。
- 分辨率(Resolution):量具能显示的最小分度,比如卡尺 0.01 mm、千分尺 0.001 mm。它是"看得见"的刻度。
- 重复性(EV):同一人、同一量具、同一件、短时间内重复量,读数的散布,对应测量系统的"宽度误差"。
- 测量能力(CMS/CMP):把测量散布放到公差尺度上比一比,看测量变差占公差多大比例。
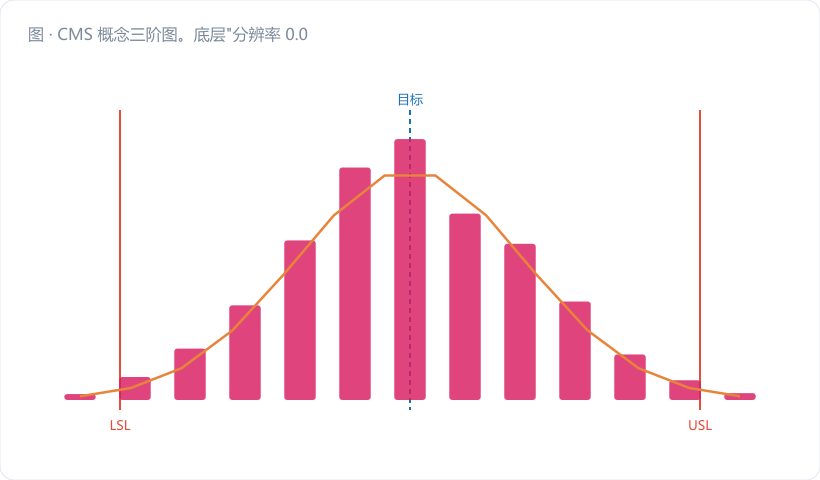
分辨力只是地基,分辨率再细,握持、温度、人差照样能把能力拉垮。AIAG MSA 手册给过一条经验线:量具分辨率应 ≤ 公差/10,至少 ≤ 公差/5。±0.05 的公差,分辨率起码要 0.005 mm 档(千分尺档),光看"显示 0.001"没用,得看真实 EV。
2.2 CMS 与 CMP 到底怎么算
欧洲车企(VDA 体系)把测量系统能力叫 CMS(Capability of Measurement System),把测量过程能力叫 CMP(Capability of Measuring Process)。到了 ISO 22514-4《统计方法 过程能力与性能 第4部分:测量数据能力评价》,统一用"测量数据能力"这条思路,核心算法本质一致:
Cg = (USL − LSL) / (6 · σ_M)
σ_M 是测量系统的标准偏差(把重复性与再现性合在一起的 GRR 散布)。分母的 6σ_M 代表测量过程的"总抖动宽度"。
如果还要考虑偏倚(量具系统偏大或偏小),用带 k 的版本:
Cgk = [0.5·(USL − LSL) − |X̄_M − X_ref|] / (3 · σ_M)
X̄_M 是测量均值,X_ref 是标准件真值。Cgk 比 Cg 严,因为它同时惩罚"抖"和"偏"。
判据(行业通行,源自 VDA / ISO 22514-4 的能力要求):Cg ≥ 1.33 且 Cgk ≥ 1.33 才算测量系统合格。有些精密工序要求 Cg ≥ 1.67 甚至 2.0。
2.3 CMS 和 %GRR 是一回事吗
不是,但能换算。AIAG 的 %GRR 通常用两个基准:
- 以总变差 TV 为基准:%GRR_TV = 6σ_M / (6σ_观测) = σ_M / σ_观测
- 以公差 T 为基准:%GRR_T = 6σ_M / T
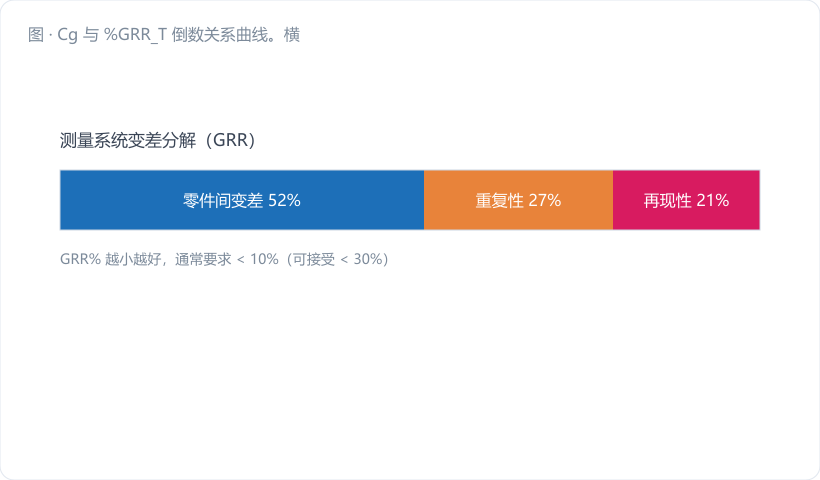
注意看,%GRR_T = 6σ_M / T,而 Cg = T / (6σ_M) —— 两者互为倒数:
Cg = 1 / %GRR_T
所以 AIAG 以公差计的 %GRR 判据(≤10% 优秀、10%~30% 接受、>30% 拒绝),对应 Cg 分别是 10、3.3、<3.3。可见 AIAG 的 %GRR 用 6σ_M 当分子,Cg 的分母也是 6σ_M,两者互为倒数没错,只是判据尺子不同:AIAG 看的是"测量抖动占公差多少",CMS 看的是"公差能容纳几个测量抖动宽度"。
这里有个容易踩的坑:AIAG %GRR 也常以 TV(总变差,即过程+测量)为基准,而 CMS 永远以公差 T 为基准。两套数不能直接比,比之前先确认分母是谁。
三、车间真实案例:一把量仪够不够细,手算见真章
工序:电机端盖止口直径,规格 φ80 ± 0.05 mm,公差 T = 0.10 mm。
我们做了一次标准 GRR:3 名操作工(A/B/C),各对 10 件标准件测 3 次,共 90 个数据。简化手算取关键结果:
第一步:算重复性 EV。 A 操作工 10 件 × 3 次,组内极差平均 R̄_A = 0.006 mm;同理 R̄_B = 0.007,R̄_C = 0.006。三人均值 R̄ = 0.0063 mm。 零件内重复 n=3,查表 d₂ = 1.693(AIAG 表),则: σ_EV = R̄ / d₂ = 0.0063 / 1.693 = 0.00372 mm
第二步:算再现性 AV。 三人各自 10 件均值的标准差 s_operator = 0.0041 mm;操作工数 o = 3,每件重复 r = 3。 先扣掉 EV 贡献:σ_AV = √( (s_operator² − σ_EV²/r) × o ) = √( (0.0041² − 0.00372²/3) × 3 ) = √( (0.00001681 − 0.00000461) × 3 ) = √(0.00001220 × 3) = √0.0000366 = 0.00605 mm
第三步:合成 GRR。 σ_M = √(σ_EV² + σ_AV²) = √(0.00372² + 0.00605²) = √(0.00001384 + 0.00003660) = √0.00005044 = 0.00710 mm
第四步:算 CMS。 Cg = T / (6σ_M) = 0.10 / (6 × 0.00710) = 0.10 / 0.0426 = 2.35 看着很漂亮,≥ 1.33。
第五步:算 Cgk(考虑偏倚)。 用标准件真值 X_ref = 80.000,该量仪 30 次测量的均值 X̄_M = 80.0012,偏倚 = 0.0012 mm。 Cgk = [0.5×0.10 − 0.0012] / (3 × 0.00710) = [0.0500 − 0.0012] / 0.0213 = 0.0488 / 0.0213 = 2.29
两个都过线,这把量仪对 ±0.05 的止口是够细的。主任之前那台激光仪的教训在于:他的 EV 被握持方式放大到 0.0054,再加再现性后 σ_M 冲到 0.0083,Cg 掉到 1.20 才不合格——根因不是仪器标称精度,是"人 + 法 + 环"把分辨率用没了。
四、常见误区提醒
- 把仪器标称精度当测量能力。标称"精度 0.001"是理想实验室值,你车间的油污、握持、温度、操作工手法,全不在标称里。CMS 评的是你现场这套测量系统的真实水平,不是说明书上的数字。
- 只看 Cg 不看 Cgk。Cg 只看"稳不稳",Cgk 还看"准不准"。一把每次都稳定偏大 0.01 的量仪,Cg 满分但 Cgk 惨败——它会把整批合格件判成超差。偏倚不纠,能力指数再高也是假的。
- 拿 TV 基准的 %GRR 当 CMS 用。AIAG %GRR 常以总变差为分母,CMS 永远以公差为分母,两者数值和判据都不通用。汇报时一定写清"以何为基准",别让听的人把 75% 当成 30% 去比。
五、小结 & 互动提问
CMS/CMP 是 MSA 里最直接回答"量具够不够细"的那把尺:把测量系统的真实抖动宽度,放到你这道公差上量一量。Cg 管宽度误差,Cgk 再管位置误差,双过 1.33 才算量具配得上这道公差。
记住三句话:分辨率细不等于能力强;Cg 与 %GRR_T 互为倒数但尺子不同;偏倚不查,Cgk 会悄悄不及格。
互动提问:你车间现在用量具管控的那道工序,公差是多少?如果把它量具的 GRR 标准差翻出来,算一个 Cg,会过 1.33 吗?要是没算过,先用这篇文章的 EV/AV 公式手算一把——很可能结果会让你把"精度 0.001"那句底气打个大折。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。