测量不确定度对能力的影响(22514-7)
一、先说结论
上一篇(22514-4)讲的是:量具的抖动会掺进 σ 里,把你的分布量胖了。 这一篇讲的是另一件事:测量不确定度会把你能用的公差吃掉一截。
两件事都跟量具有关,但机理完全不同、处理办法也不同:
| 影响对象 | 机理 | 对策 | |
|---|---|---|---|
| 22514-4 视角 | 分母的 σ | σ²_obs = σ²_proc + σ²_MS | 扣除量具方差,还原真实 σ |
| 22514-7 视角 | 分子的公差 T | T_有效 = T − 2U | 算保护带,重新评能力 |
一个动分母,一个动分子。两个都不管,你的 Cpk 报告就是个艺术品。
二、核心知识点拆解
2.1 Q_MS 和 Q_MP:测量过程自己也要过能力关
ISO 22514-7 的主题是"测量过程的能力"。它给了两个指数,都用扩展不确定度 U(通常取 k=2,约 95% 包含概率)跟公差比:
$$Q_{MS} = \frac{2U_{MS}}{TOL} \times 100\% \qquad Q_{MP} = \frac{2U_{MP}}{TOL} \times 100\%$$
- Q_MS 只算测量系统本身的不确定度:量具的校准、分辨力、重复性、线性、示值误差、标准件的不确定度。
- Q_MP 算的是实际测量过程:在 Q_MS 基础上,再加上操作者差异、环境温度、被测件的形状偏差和夹持变形、测量位置不一致等等。
行业通行的接受门槛是 Q_MS ≤ 15%、Q_MP ≤ 30%(具体限值以客户要求或你手上那版标准为准,德系主机厂普遍就是这两个数)。
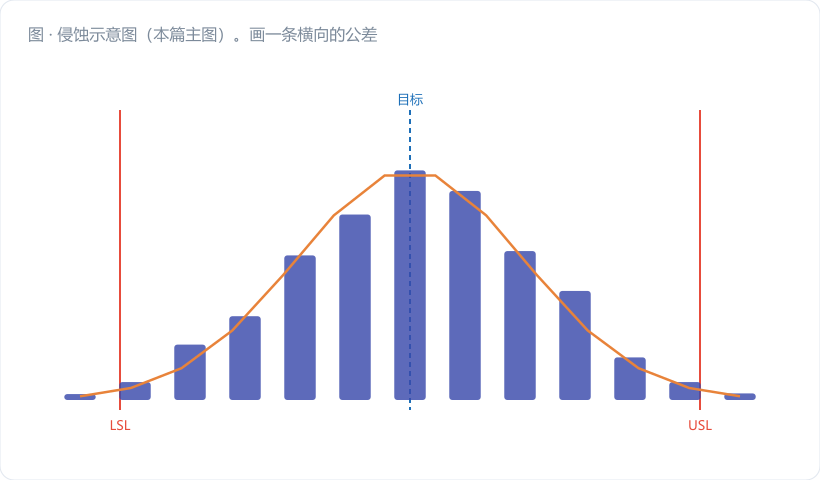
注意分子上那个 2。 2U 表示不确定度往公差带两头各吃掉 U。这个"2"就是本文所有麻烦的来源。
2.2 保护带:能力的分子被啃掉了
按 ISO 14253-1 那套判定规则,要保证"判为合格的件真的合格",合格判定区必须从规格限往里缩进 U:
$$USL_{接收} = USL - U \qquad LSL_{接收} = LSL + U$$
于是过程真正能用的公差变成:
$$T_{有效} = T - 2U = T \times (1 - Q_{MS})$$
能力指数跟着缩水:
$$C_{p,有效} = \frac{T - 2U}{6\sigma} = C_{p,名义} \times (1 - Q_{MS})$$
把它倒过来写,就是一条特别实用的规划公式——要想扣完保护带还剩 1.33,你的名义 Cp 得做到多少?
$$C_{p,名义\,要求} = \frac{C_{p,目标}}{1 - Q_{MS}}$$
| Q_MS | 有效公差占比 | 目标 1.33 所需名义 Cp | 目标 1.67 所需名义 Cp |
|---|---|---|---|
| 10% | 90% | 1.48 | 1.86 |
| 15% | 85% | 1.56 | 1.96 |
| 20% | 80% | 1.66 | 2.09 |
| 25% | 75% | 1.77 | 2.23 |
| 30% | 70% | 1.90 | 2.39 |
| 40% | 60% | 2.22 | 2.78 |
看最后一行:Q_MS 到 40%,你的过程要做到 Cp 2.22 才能"扣完还剩 1.33"。这时候你不是在跟机床较劲,你是在替一把烂尺子还债。
2.3 保护带不是白加的:两种风险在跷跷板两端
加保护带,防的是消费者风险——真值超差、但因为测量误差被判成了合格,流到客户手里。 代价是生产者风险——真值合格、但被测量误差推出接收区,白白报废。
这俩是此消彼长的关系,不存在两全其美。所以合同里必须约定按哪套规则来:
- 简单接收(共享风险):直接拿规格限判,不设保护带。双方都认这套时最省事,也是国内很多厂的默认做法。
- 保护带接收:按 USL−U / LSL+U 判,供方吃亏、客户安全。安全件、法规件通常强制这一套。
- 反向保护带(放宽接收):按 USL+U 判,供方受益。少见,一般用于内部工序间流转。
别等到出了问题才发现双方理解的不是同一套规则。 这句话我在审核现场说过不下二十次。
三、车间真实案例 / 计算过程
电机端盖轴承位深度:12.00 ± 0.025 mm,即 LSL = 11.975、USL = 12.025,T = 0.050 mm。
测量方案:数显高度规配陶瓷量块校准,经不确定度评定,U = 0.005 mm(k = 2)。
过程数据(25 子组 × 5 件):x̄̄ = 12.0015 mm,σ = 0.0068 mm。
第一步:测量过程能力过关了吗
Q_MS = 2 × 0.005 / 0.050 = 20% ❌(门槛 15%)
一上来就不合格。这意味着后面所有的能力数字都要打个问号。
第二步:名义能力(现在报告上那个数)
Cp = 0.050/(6×0.0068) = 0.050/0.0408 = 1.23 Cpk = (12.025 − 12.0015)/(3×0.0068) = 0.0235/0.0204 = 1.15
第三步:扣保护带后的有效能力
USL_接收 = 12.025 − 0.005 = 12.020 LSL_接收 = 11.975 + 0.005 = 11.980 T_有效 = 0.040 mm
Cp_有效 = 0.040/0.0408 = 0.98 Cpk_有效 = (12.020 − 12.0015)/0.0204 = 0.0185/0.0204 = 0.91
1.15 掉到 0.91,损失 21%。 客户那句"你们没扣保护带",值 0.24 个 Cpk。
第四步:把两种风险算出来,看看到底该不该扣
用过程分布 N(12.0015, 0.0068²) 与测量误差 N(0, 0.0025²)(U=0.005,k=2 → 标准不确定度 u=0.0025)做数值积分:
| 判定规则 | 真实超差率 | 漏判(消费者风险) | 误废(生产者风险) |
|---|---|---|---|
| 简单接收(不设保护带) | 323 ppm | 93 ppm | 488 ppm |
| 保护带接收(缩进 U) | 323 ppm | 2.6 ppm | 6 513 ppm |
这张表值得盯着看一会儿:
- 加了保护带,漏判从 93 ppm 压到 2.6 ppm,降了 36 倍——客户想要的就是这个。
- 代价是误废从 488 ppm 涨到 6 513 ppm,涨了 13 倍。一百万件里,白白报废六千五百件。
按每件成本 18 元算,一年跑 200 万件,多废 12 400 件,就是 22 万块。这笔钱,就是那把 U=0.005 的高度规每年在收的"利息"。
第五步:花小钱把 U 降下来
不确定度里,重复性通常是最大的那一块,而重复性可以靠多次测量取平均摊薄——测 n 次,重复性分量除以 √n。
拆开我们那个 u = 0.0025:重复性分量 0.0022,其余(校准、分辨力、温度等)合成 0.0012。
改成每件测 3 次取均值: u_重复 = 0.0022/√3 = 0.00127 u_新 = √(0.00127² + 0.0012²) = 0.00175 → U_新 = 0.0035 mm
Q_MS_新 = 2×0.0035/0.050 = 14% ✅ 过线了 T_有效 = 0.050 − 0.007 = 0.043 mm Cpk_有效 = (12.025 − 0.0035 − 12.0015)/0.0204 = 0.0200/0.0204 = 0.98
没换设备、没改工艺,把测量次数从 1 次改成 3 次,Cpk_有效 从 0.91 到 0.98,Q_MS 从不合格变合格。 节拍上多花几秒,比换一台三坐标便宜太多。
要再往上冲 1.33,就得双管齐下了:把 σ 从 0.0068 压到 0.0054 以下(−21%),同时把均值从 12.0015 拉回 12.000。这才是该去动工艺的地方。
四、常见误区提醒
- 把 GRR 当成不确定度直接用。这俩不是一个东西。GRR 只覆盖重复性和再现性,不确定度还要算上校准、标准件、分辨力、温度、线性、示值误差等一大堆分量。 拿 GRR 当 U,会系统性低估,保护带算窄了,风险照样漏过去。评定 U 要按 GUM 那套流程一项项列不确定度预算表。
- 报告里只写一个 Cpk,不说是不是扣过保护带。这是本文开头那场争执的根源。规范做法是同时报两个数:Cpk_名义 和 Cpk_有效(含 U),并注明 U 值、包含因子 k 和采用的判定规则。 客户想看哪个都有,谁也别想赖账。
- 只盯 Q_MS,忘了 Q_MP。Q_MS 是实验室条件下量具本身的表现,Q_MP 才是车间里真实测量过程的表现。同一把千分尺,恒温间里 Q_MS = 12%,拿到 32℃ 的冲压车间由三个班组轮着用,Q_MP 到 35% 都不稀奇。 只做 Q_MS 就签字,等于在实验室里给车间发合格证。
- 公差越紧越要小心,Q_MS 是相对量。同一把 U = 0.005 的量具,量 ±0.025 的活 Q_MS 是 20%,量 ±0.10 的活只有 5%。换活不换尺,是这个坑最常见的进入方式。 每上一个新特性,Q_MS 都要重算一遍。
五、小结 & 互动提问
不确定度这东西平时看不见,但它一直在啃你的公差带。啃掉的那两口,最后都变成了报废单上的数字或者客户的抱怨。
管它的路子其实很清楚:先算 Q_MS / Q_MP 看测量过程本身合不合格,再算 T_有效 看还剩多少公差给过程用,最后把判定规则写进合同。 三步走完,Cpk 那个数字才有资格被讨论。
互动提问:你手上关键特性的量具,做过不确定度评定吗(不是 GRR,是 U)?拿 2U 除以公差算一下 Q_MS——如果超过 15%,你现在报的 Cpk 里,有多少是"借来的"?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。