正态分布入门:为什么钟形曲线是质量的命根子
一、先讲个现象
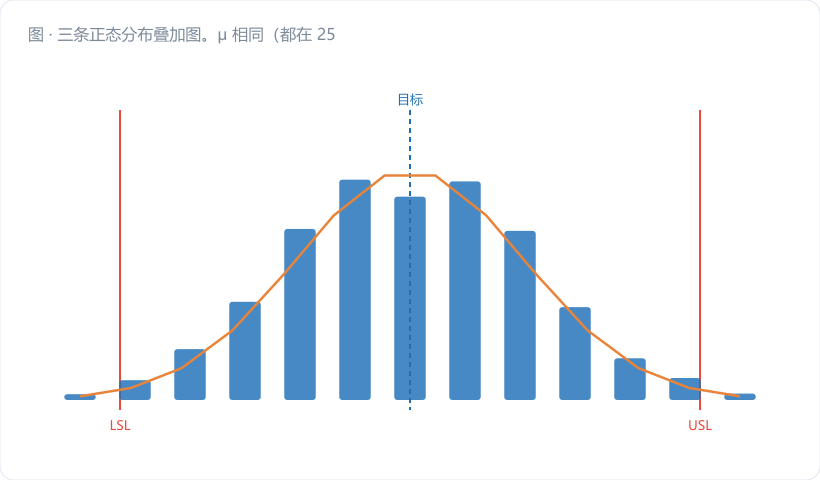
你量 100 根轴的直径,会得到一堆数字:25.01、24.99、25.02、25.00……把它们按大小排,画成柱状图,会发现一个规律:中间的数值最多,往两边(偏大或偏小)越来越少,连起来就是一条中间高、两边低、左右对称的"钟形"曲线。
这条曲线,统计上叫正态分布(Normal Distribution),质量人天天跟它打交道。
二、核心知识点拆解
2.1 正态分布长什么样
正态分布由两个参数决定:
- 均值 μ(mu):曲线的中心位置,决定"峰值在哪"。
- 标准差 σ(sigma):曲线的"胖瘦",决定"散得开不开"。σ 越小,曲线越瘦高,数据越集中;σ 越大,越矮胖,波动越大。
公式你不用背,但要知道它长这样(密度函数):
``` f(x) = 1/(σ·√(2π)) · e^(-(x-μ)²/(2σ²)) ```
重点不是公式,是形状:对称、单峰、拖尾。绝大多数自然和工业过程,在受控状态下,测量值都近似长这样。
2.2 为什么偏偏是正态
很多工序的波动,是大量微小随机因素叠加的结果(材料、温度、振动、刀具磨损…),根据"中心极限定理",这种叠加往往趋向正态分布。
但要提醒一句:正态不是天经地义。非正态过程(比如寿命数据常偏态、计数数据走泊松)硬套正态模型会出大错。什么时候正态、什么时候不是,后面 MSA 模块会讲正态性检验。
2.3 钟形曲线能帮我们算什么
控制限、能力指数、不合格率,本质都是在正态假设下做"面积(概率)"计算:
- 落在 μ±1σ 内 ≈ 68.27%
- 落在 μ±2σ 内 ≈ 95.45%
- 落在 μ±3σ 内 ≈ 99.73%
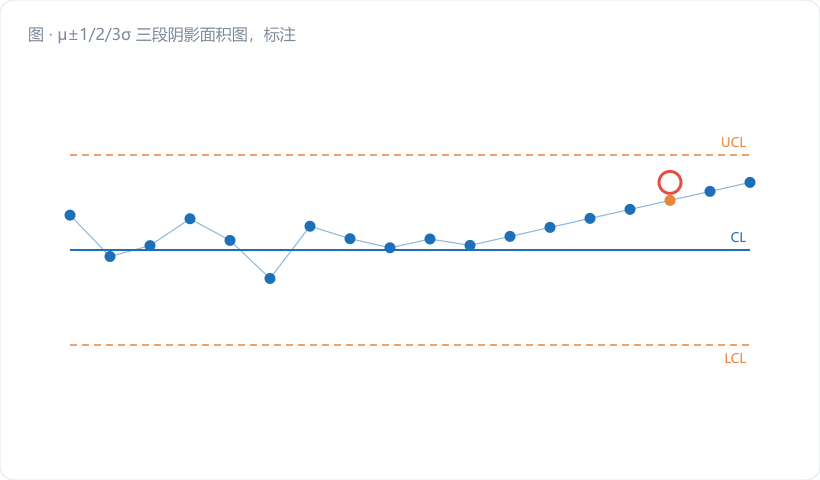
控制图取 ±3σ 作界限,就是赌"正常波动有 99.73% 概率在区间内",超出就高度可疑。
三、车间真实计算:一批轴的合格概率
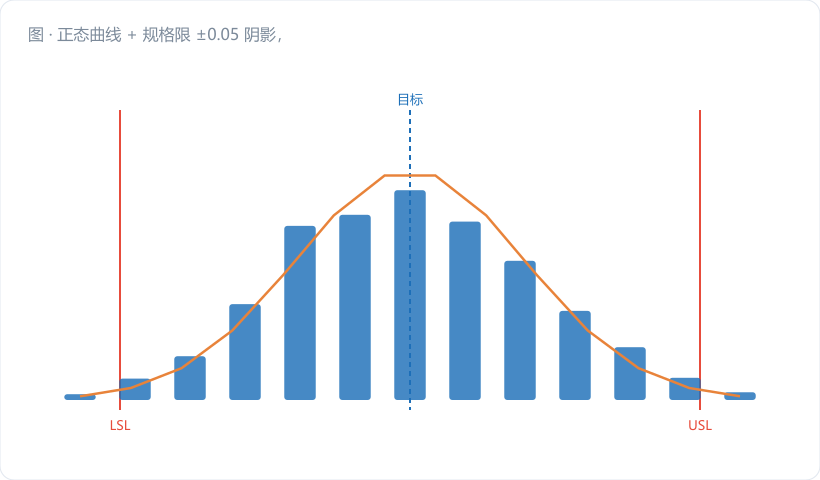
假设某轴径规格 25.00 ± 0.05 mm,过程稳定,μ=25.00,σ=0.015 mm。
落在区间 [24.95, 25.05] 即 ±0.05/0.015 ≈ ±3.33σ 内。查正态表(或用 Z 值):
- Z = 3.33 对应单侧尾概率约 0.00043(0.043%)
- 双侧不合格率 ≈ 0.043% × 2 = 0.086%,即约 860 PPM
如果哪天 σ 偷偷变大到 0.025,Z 变成 ±2.0,双侧不合格率飙升到约 4.55%(45500 PPM)——波动翻倍,废品涨五十倍。这就是为什么 SPC 死盯 σ。
四、常见误区提醒
- 以为"数据差不多"就是正态。眼看着对称不代表真正态,得用检验(P-P 图、Anderson-Darling)确认,尤其能力分析前。
- 把σ当"误差",越小越好就猛压。σ 小是好事,但压 σ 要靠系统改进,不是改个设定糊弄过去。
- 用正态模型硬套一切数据。计数、寿命、偏态过程套正态会严重低估尾部风险。
五、小结 & 互动提问
正态分布就是质量的"通用语言":控制限、能力、PPM 全在它身上算。理解"中心靠 μ、胖瘦看 σ",后面所有公式都好懂了。
互动提问:你手头最近一批关键尺寸,σ 大概多大?把它和规格公差一比,就能粗略估出这批的 PPM——不妨算算看。