能力指数↔不合格率(PPM)换算
一、先说结论
能力指数和不合格率之间,隔着一层正态分布的尾巴。翻译公式就一条:
PPM = [Φ(−3 × CPU) + Φ(−3 × CPL)] × 1,000,000
Φ 是标准正态分布的累积函数,查表或用 Excel 的 `NORM.S.DIST(z, TRUE)` 都行。
拆开看特别好懂:
- 3 × CPU 就是"从均值到上规格限,隔了几个 σ",记作 Z_U
- 3 × CPL 同理,是下侧的 Z_L
- Φ(−Z) 就是"跑到那条限外头去的概率"
- 两侧加起来,乘一百万,就是 PPM
一句话记牢:能力指数 × 3 = Z 值,Z 值查正态表 = 尾概率,尾概率 × 10⁶ = PPM。
二、核心知识点拆解
2.1 一张查了就能用的换算表
这张表建议打印贴墙上,我自己用了十几年:
| Cpk(单侧) | Z = 3Cpk | 单侧 PPM | 双侧居中时 PPM | 大白话 |
|---|---|---|---|---|
| 0.33 | 1.0 | 158,655 | 317,311 | 三成多是废品 |
| 0.50 | 1.5 | 66,807 | 133,614 | 每 15 件坏 1 件 |
| 0.67 | 2.0 | 22,750 | 45,500 | 每 44 件坏 1 件 |
| 0.80 | 2.4 | 8,198 | 16,395 | 每 122 件坏 1 件 |
| 1.00 | 3.0 | 1,350 | 2,700 | 每 741 件坏 1 件 |
| 1.10 | 3.3 | 483 | 967 | 每 2000 件坏 1 件 |
| 1.20 | 3.6 | 159 | 318 | 每 6300 件坏 1 件 |
| 1.33 | 4.0 | 31.7 | 63.3 | 每 3 万件坏 1 件 |
| 1.50 | 4.5 | 3.4 | 6.8 | 每 29 万件坏 1 件 |
| 1.67 | 5.0 | 0.29 | 0.57 | 每 350 万件坏 1 件 |
| 2.00 | 6.0 | 0.001 | 0.002 | 基本可以忽略 |
看这张表最该有的感受是:能力指数是"指数级"的尺子,不是线性的。
Cpk 从 1.00 到 1.33,只涨了 0.33,PPM 却从 1350 掉到 31.7——降了 42 倍。再从 1.33 到 1.67,又降 109 倍。
所以别小看那零点几的差距。有人说"Cpk 1.25 和 1.33 差不多吧",差多了:1.25 对应 Z=3.75,PPM 约 88;1.33 对应 31.7。差 0.08,风险差近 3 倍。
2.2 别用"Cpk × 2"这种偷懒算法
这是最常见的错。很多人拿到 Cpk,直接查单侧 PPM 然后乘 2,说"两侧都算上"。
只有在均值正落公差中心(CPU = CPL)时,乘 2 才成立。 一旦偏心,两侧的尾概率根本不是一回事——近的那侧贡献几乎全部风险,远的那侧小到可以忽略。
正确姿势:CPU、CPL 分开算 Z,分开查表,再相加。 多花不了一分钟,结果差好几倍。
2.3 两个必须说清的前提
前提一:数据得近似正态。
整套换算完全建立在正态尾概率上。数据偏态(几何公差、寿命、泄漏量那一类),实际尾巴比正态厚,真实 PPM 会明显高于表上查到的值。这时候得走非正态路子——上一篇(58 篇)讲过分布拟合和分位数法。
前提二:过程得受控。
表上的 PPM 是"长期稳定状态下的理论值"。过程要是在漂、在跳,实际不良率会比理论值高出一大截。这也是为什么大家习惯用 Ppk(整体 s)去估长期 PPM,用 Cpk(组内 σ̂)去估短期潜力。
2.4 那个"1.5σ 漂移"是怎么回事
聊 PPM 绕不开这个。六西格玛体系里常说"六西格玛水平 = 3.4 PPM",可上面表里 Cp = 2.00 明明对应 0.002 PPM,差了一千多倍。
原因是六西格玛的经典约定里,假设过程长期会有 ±1.5σ 的均值漂移。也就是说:短期 Cp = 2.00,长期均值漂 1.5σ 后,Cpk 变成 (6−1.5)/3 = 1.5,对应 Z = 4.5,单侧 PPM = 3.4。
所以 3.4 PPM 说的是"短期 6σ + 长期漂 1.5σ"的组合状态。 这个 1.5 是个经验约定,不是定律,你们厂的实际漂移量可能是 0.5σ 也可能是 2σ——与其套用别人的经验值,不如自己算一下 Cpk 和 Ppk 的差距,那才是你自家的真实漂移。(第 56 篇讲过怎么算)
三、车间真实案例:把指数翻译成钱
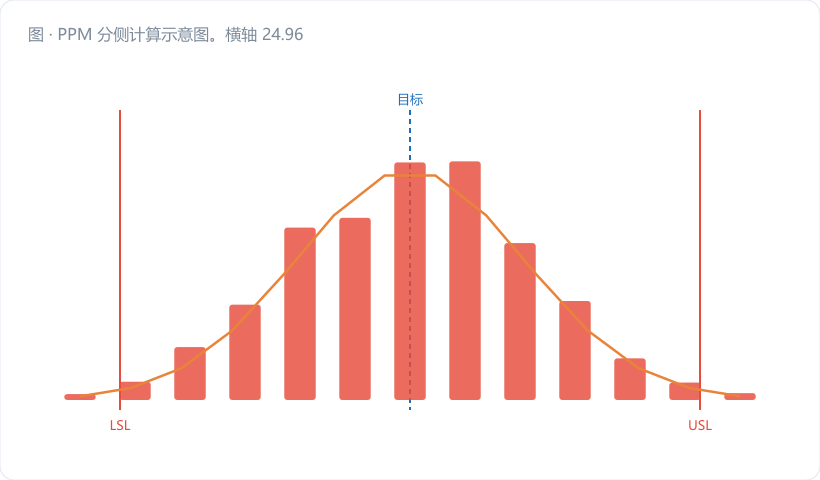
某厂加工传感器安装座,孔中心距规格 25.000 ± 0.030 mm(LSL = 24.970,USL = 25.030)。年供货量 80 万件。
实测:25 子组 × n = 5,受控。x̄ = 25.0120 mm,σ̂ = 0.0080 mm。
第一步:算两侧能力
| 项目 | 计算 | 结果 |
|---|---|---|
| 3σ̂ | 3 × 0.0080 | 0.0240 mm |
| CPU | (25.030 − 25.0120) / 0.0240 = 0.0180/0.0240 | 0.75 |
| CPL | (25.0120 − 24.970) / 0.0240 = 0.0420/0.0240 | 1.75 |
| Cpk | min(0.75, 1.75) | 0.75 |
第二步:分侧查 Z 和尾概率
| 侧 | Z = 3 × C | Φ(−Z) | PPM |
|---|---|---|---|
| 上侧 | 3 × 0.75 = 2.25 | 0.012224 | 12,224 |
| 下侧 | 3 × 1.75 = 5.25 | 0.000000076 | 0.08 |
| 合计 | — | — | ≈ 12,224 PPM |
第三步:翻译成实物
12,224 PPM = 1.22%。年供 80 万件 → 约 9,780 件不良。
按单件返修 18 元、报废 46 元、客户端挑件索赔均摊 12 元估,一年的账在 三四十万 这个量级。厂长看到这个数,比看 Cpk 0.75 反应快多了。
顺便验证"乘 2 偷懒法"错在哪:如果按 Cpk 0.75 查单侧 12,224 再乘 2 = 24,448 PPM,是真实值的两倍,年不良算成 19,558 件——高估了将近一万件,估算废品成本直接翻番。 明明下侧的 0.08 PPM 完全可以忽略。
第四步:改善后重算
镗模定位销磨损导致中心距系统性偏大 0.012。换销 + 增加月度定位精度点检,重测 x̄ = 25.0012,σ̂ = 0.0079:
| 项目 | 结果 |
|---|---|
| CPU | (25.030 − 25.0012)/0.0237 = 1.215 |
| CPL | (25.0012 − 24.970)/0.0237 = 1.316 |
| Cpk | 1.215 |
| 上侧 PPM | Z = 3.645 → 134 |
| 下侧 PPM | Z = 3.948 → 39 |
| 合计 PPM | ≈ 173 |
从 12,224 降到 173,降了 70 倍。年不良从 9,780 件降到 138 件。一根定位销,几十块钱。
四、常见误区提醒
- 拿单侧 PPM 直接乘 2。 偏心时两侧尾概率天差地别。CPU、CPL 必须分开算再相加,否则误差动辄一两倍,拿去做成本测算会误导决策。
- 对偏态数据照样查这张表。 跳动、位置度、寿命这类右偏数据,实际尾巴比正态厚得多,查表得到的 PPM 是被低估的,方向偏危险。这类特性要先做正态性检验,不正态就走分位数法。
- 把理论 PPM 当成实际不良率去承诺客户。 理论 PPM 只算了"过程波动导致的超差",没算量具误判(β 风险)、搬运磕碰、批次混料、错检漏检。真实交付不良率通常高于理论值,对外报数留点余地,别把自己钉死。
五、小结 & 互动提问
能力指数和 PPM,是同一件事的两种说法:一个给工程师看,一个给老板和客户看。会翻译,你的改善提案才有说服力——"Cpk 从 0.75 提到 1.22"没人有感觉,"一年少出 9600 件不良、省三十多万"人人都听得懂。
翻译只要三步:指数 ×3 得 Z,Z 查表得尾概率,两侧相加乘一百万。
互动提问:挑一道你们厂 Cpk 在 1.0 到 1.3 之间的工序,按分侧法算出它的实际 PPM,再乘上年产量,看看一年到底出多少不良件。这个数字乘上你们厂单件不良的处置成本,够不够立一个改善项目?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。