案例:注塑 Cp 虚高,根因在量具
一、先讲个真事
那是家做汽车内饰的注塑厂,产品是仪表板骨架,上面有一圈卡扣,厚度要求 3.00±0.10 mm。PPAP 阶段做能力研究,取了 100 件,20 个子组,报上去 Cp=2.13、Cpk=1.98,妥妥的"过程能力充足"。客户签了字,量产放行。
前三个月风平浪静,控制图天天绿灯,一个点都没超限。第四个月,客户装配线开始报问题:一部分卡扣压不进去,另一部分装进去松松垮垮,一掰就掉。退货两万多件,供应商评级直接掉档。
我们过去驻厂,第一反应也是查工艺——保压、模温、料筒温度、水口位置,全过了一遍,没发现明显异常。后来我把那 100 件 PPAP 样件的原始数据表要过来,一列一列看,越看越不对劲:20 个子组里,有 5 个子组的极差 R 是 0.00。五件塑料件,测出来一模一样?塑料件收缩率本身就有波动,这不可能。
顺着这条线摸下去,根因浮出水面:量具不行,而且它不是把能力"拉低"了,是把能力"抬高"了。
二、核心知识点拆解
2.1 量具差,为什么反而能把 Cp 做高
大部分人的直觉是:量具误差会叠加进总变差,所以量具越烂,算出来的能力越差。这个直觉只对了一半。
从方差可加性看,我们在控制图上看到的总变差是这么来的:
``` σ_total² = σ_process² + σ_MS² ```
σ_process 是过程真实变差,σ_MS 是测量系统变差。按这个式子,量具越差 σ_MS 越大,σ_total 越大,Cp = T/(6σ_total) 就越小。这是误差叠加路径,结果是能力被低估——通常还算"安全方向",因为你会以为过程比实际差。
麻烦的是另一条路:信息损失路径。当量具分辨力不够粗,或者读数环节存在人为"取整、凑数、剔点",测出来的数据会往中心抱团,样本离散度被人为压缩。这时候 σ̂ 小于真实的 σ_process,Cp 被顶上去,报告很好看,实物很难看。
说白了,第一条路是"噪声进来了",第二条路是"信号被抹掉了"。抹掉信号比加噪声危险得多,因为它没有任何报警症状——控制图一片祥和。
2.2 分辨力的硬门槛,以及极差里那些 0
通用判据是:测量系统的分辨力(可读到的最小刻度)应不大于过程变差的十分之一,也就是
``` 分辨力 ≤ σ_process / 10 或者放宽一点 分辨力 ≤ 6σ_process / 10 ```
同时看 ndc(可区分类别数):
``` ndc = 1.41 × σ_PV / σ_GRR ,要求 ndc ≥ 5 ```
ndc 小于 5,等于说这把量具只能把整个过程变差切成不到 5 个台阶,剩下的细节全被四舍五入吃掉了。
回到车间,有个不用算就能看的红旗信号:n=5 的子组里频繁出现 R=0。如果过程是连续变量且分布正态,五个读数完全相同的概率非常低。一旦 R=0 成规律出现,只有两种解释——分辨力太粗,或者数据是"编"的。
这个后果直接砸在 σ̂ 上。我们用极差法估计标准差:
``` σ̂ = R̄ / d₂ ,n=5 时 d₂ = 2.326 ```
R̄ 被压小,σ̂ 跟着小,Cp 立刻虚高。
2.3 把测量不确定度从能力里扣出来
ISO 22514 系列里专门有一部分讲测量不确定度对能力评价的影响,思路很清晰:报告能力之前,先确认测量系统的贡献占多大比例,必要时做扣除:
``` σ̂_process = √( σ̂_total² − σ̂_MS² ) Cp_corrected = T / (6 σ̂_process) ```
这个扣除只在"误差叠加"路径下成立。如果你的数据已经被取整、被剔点污染了,公式救不了你——那是数据本身失真,只能重新采。
所以流程上的正确顺序永远是:先验证测量系统,再采数据画控制图,最后才谈能力指数。反过来干,前面全白搭。
三、车间真实案例 / 计算过程
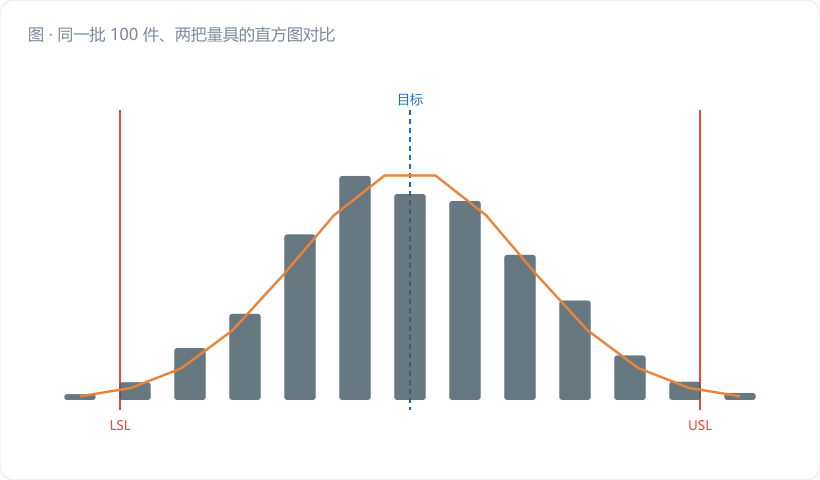
我们把那 100 件封存样件翻出来,用 0.001 mm 的电子千分尺,配恒定测力装置,同一批件重新测了一遍。两组数据放一起对比:
| 项目 | 原报告(0.01 mm 数显卡尺) | 复测(0.001 mm 千分尺) |
|---|---|---|
| 子组数 / 子组容量 | 20 / 5 | 20 / 5 |
| X̿(mm) | 3.004 | 3.011 |
| R̄(mm) | 0.0364 | 0.0623 |
| R=0 的子组数 | 5 | 0 |
| σ̂ = R̄/d₂ | 0.01565 | 0.02678 |
逐步手算:
(1)原报告的 Cp
``` σ̂ = 0.0364 / 2.326 = 0.01565 mm T = 3.10 − 2.90 = 0.20 mm Cp = 0.20 / (6 × 0.01565) = 2.13 Cpk = min(3.10−3.004, 3.004−2.90) / (3×0.01565) = 0.096 / 0.04695 = 2.04 ```
数字漂亮得不像话。
(2)复测后的真实能力
``` σ̂ = 0.0623 / 2.326 = 0.02678 mm Cp = 0.20 / (6 × 0.02678) = 1.24 Cpk = min(3.10−3.011, 3.011−2.90) / (3×0.02678) = 0.089 / 0.08034 = 1.11 ```
Cpk 从 1.98 掉到 1.11,且中心还偏上差 0.011 mm。1.11 这个水平,按正态估算长期不合格率在千分之几量级——完全解释得通装配线为什么会连续投诉。
(3)两把量具的 GRR 对比
10 件 × 3 人 × 2 次的标准 GRR 研究,结果如下:
| 指标 | 数显卡尺 | 千分尺 |
|---|---|---|
| σ_EV(重复性) | 0.0102 | 0.0026 |
| σ_AV(再现性) | 0.0057 | 0.0017 |
| σ_GRR | 0.0117 | 0.0031 |
| %GRR(对公差 T=0.20) | 6×0.0117/0.20 = 35.1% | 6×0.0031/0.20 = 9.3% |
| ndc = 1.41×σ_PV/σ_GRR | 1.41×0.02678/0.0117 = 3.2 | 1.41×0.02678/0.0031 = 12.2 |
卡尺 %GRR 35.1%,远超 30% 的不可接受线;ndc 只有 3.2,连 5 都不到。这把量具压根没资格进 SPC 现场。
(4)扣除测量不确定度后的过程能力
``` σ̂_process = √(0.02678² − 0.0031²) = √(0.00071717 − 0.00000961) = 0.02660 Cp_corrected = 0.20 / (6 × 0.02660) = 1.25 ```
千分尺的测量贡献很小,扣完基本不变,说明这个 1.24 是可信的。
(5)三个共因的贡献拆解
复盘会上还挖出两个人为因素:一是操作工用卡尺量软塑件,测力全凭手感,压紧一点就少 0.02 mm,大家习惯"压到读数稳定",等于都往中间靠;二是 SPC 系统允许手工删点,前三个月被删掉 47 个"毛边没修干净"的点,全是偏大侧的。分辨力粗、测力取整、偏侧删点,三样叠一块,把 σ 压掉了约 40%。
整改方案很朴素:卡尺全部撤出该工位,换恒测力千分尺;SPC 系统关闭手工删点权限,异常点必须填原因码保留;每季度复评 GRR。两个月后重新做能力研究,Cpk 稳定在 1.33 以上,投诉归零。
四、常见误区提醒
- 只看能力指数的数值,不看原始数据的形态。 Cp 是个被高度浓缩的数字,它把 100 个数压成一个数,形态信息全丢了。报告里必须附直方图和控制图,看到"梳齿状"台阶、频繁 R=0、数据整齐得反常,先别信那个 Cp。
- 以为量具差只会让能力偏低,所以"能力高就说明量具没问题"。 这个推理反了。分辨力不足和读数取整会压缩离散度,让 Cp 虚高;虚高比虚低危险,因为它不会触发任何报警。
- MSA 只在 PPAP 做一次,量产不复评。 卡尺量爪会磨损、会松、会摔,塑件测力更是天天在变。量具是有寿命的测量"过程",它自己也需要被控制,至少按周期做 GRR 复评并留记录。
五、小结 & 互动提问
这个案例最值钱的一句话是:能力指数是长在测量系统上的,测量系统不可信,指数就是个装饰品。 顺序不能乱——先 MSA,再控制图,最后能力。跳过第一步,后面算得再工整也是空中楼阁。
再往下讲,你还得防着"数据被人修饰"这一层。技术上量具再好,只要允许随手删点,σ 照样能被压下去。
互动提问:翻一下你手上最近一份能力报告的原始数据,n=5 的子组里有几个 R=0?如果不止一两个,你觉得是量具的问题,还是记录方式的问题?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。