重复性再现性(GRR):两大误差源
一、先讲个真事
厂里做一批电机端盖,轴承位内孔 φ25 +0.05/-0.05。三班倒,三个质检各用一把同型号内径量表。
有一天客户投诉尺寸不稳,我们把同一个件(编号 07)拿给三个人盲测,每人量三遍,结果摊在桌上:
- 甲:25.0118 / 25.0195 / 25.0142
- 乙:25.0203 / 25.0241 / 25.0186
- 丙:25.0155 / 25.0208 / 25.0171
同一个件,最大最小差了 0.0123 mm,占公差带 0.100 mm 的 12%。三个人当场就吵起来了,甲说乙手重,乙说甲量表没归零,丙在旁边不吭声。
我说别吵,这里头其实是两笔账:同一个人自己量三遍就差 0.008,这是"重复性"的账,赖不到别人头上;三个人的平均值又差了 0.006,这才是"再现性"的账。 两笔账得分开算,因为改善的方向完全不同。
二、核心知识点拆解
2.1 EV 和 AV:一个是手抖,一个是手法
重复性 Repeatability(EV,Equipment Variation) 同一个人、同一把量具、同一个零件、同样的方法、短时间内重复测量的散布。它代表测量设备本身固有的能力,也叫"设备变差"。
常见来源:量具分辨力不够、测头磨损、传动机构间隙、夹持不稳、零件形状误差(圆度、锥度导致测点不同结果不同)、环境振动。
再现性 Reproducibility(AV,Appraiser Variation) 不同评价人(或不同环境、不同时段)测量同一零件时,各自均值之间的散布。它代表人和方法带来的差异,也叫"评价人变差"。
常见来源:读数习惯、施力大小、找正手法、装夹位置、作业指导书写得不清楚、培训不到位。
两者合起来就是量具重复性与再现性:
GRR = √(EV² + AV²)
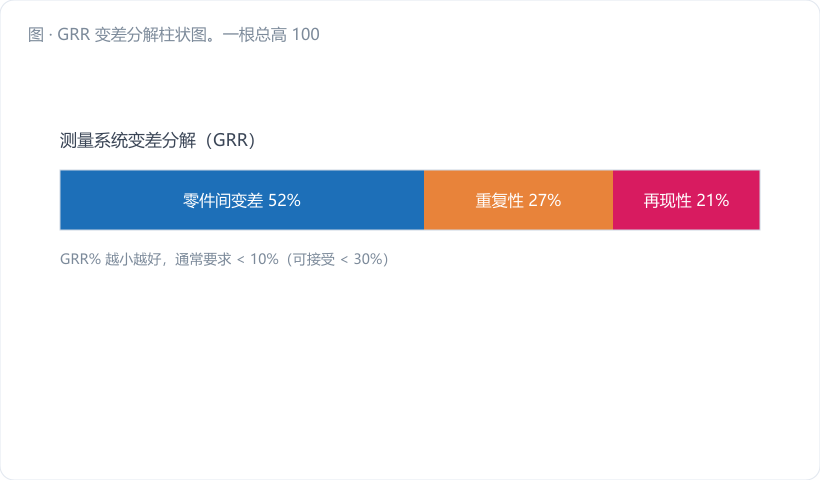
它在总变差里的位置是这样的:
TV² = GRR² + PV² = EV² + AV² + PV²
其中 PV 是零件变差(Part Variation),也就是咱们真正想测的那部分。
2.2 极差法(ARM):车间手算最实用
极差法是 AIAG 体系的经典算法,n 个零件 × k 个评价人 × r 次重复,全部靠极差和常数完成,一支笔一张纸就能算。
第一步:重复性 EV
把所有(评价人 × 零件)组合的极差平均起来得到 R̿,则
EV = R̿ × K₁
K₁ 取决于重复次数 r:r = 2 时 K₁ = 0.8862;r = 3 时 K₁ = 0.5908。(K₁ 就是 1/d₂*)
第二步:再现性 AV
取各评价人总平均值的极差 X̄_DIFF:
AV = √[ (X̄_DIFF × K₂)² − EV² / (n × r) ]
K₂ 取决于评价人数 k:k = 2 时 K₂ = 0.7071;k = 3 时 K₂ = 0.5231。
减掉 EV²/(n×r) 那一项是为了扣除混在评价人均值差里的重复性成分——不扣的话会把设备的账算到人头上。如果算出来根号内为负,就令 AV = 0。
第三步:GRR、PV、TV
GRR = √(EV² + AV²) PV = R_p × K₃(R_p 为各零件均值的极差,K₃ 见零件数对应表,n = 10 时 K₃ = 0.3146) TV = √(GRR² + PV²)
第四步:百分比与分辨等级
%EV = EV/TV × 100%,%AV = AV/TV × 100%,%GRR = GRR/TV × 100%,%PV = PV/TV × 100%
注意这四个百分比不会加起来等于 100%,但它们的平方和等于 100²——因为可加的是方差。这是自查算错没算错的最快办法。
还有一个必看指标,分辨等级(ndc,number of distinct categories):
ndc = 1.41 × PV / GRR(取整),要求 ≥ 5
它的物理含义是:这套测量系统能把零件真实分布切成几档来分辨。ndc = 1 相当于只能判"合格/不合格",连排序都做不到,更别提画控制图了。
2.3 ANOVA 法:多花点算力,换更准的答案
极差法有两个短板:一是只用了极差信息,效率低于用全部数据的方法;二是没法识别"人×件交互作用"——也就是"某个人偏偏在某类零件上量不准"这种情况。
ANOVA 法把总平方和拆成四块:
| 变差源 | 自由度 | 方差分量估计 |
|---|---|---|
| 零件 Part | n−1 | σ²_P |
| 评价人 Appraiser | k−1 | σ²_A |
| 交互 Part×Appraiser | (n−1)(k−1) | σ²_PA |
| 误差(重复性) | n·k·(r−1) | σ²_E |
然后:
- EV = σ_E
- AV = √(σ²_A + σ²_PA)(交互项归到再现性里)
- GRR = √(EV² + AV²)
ANOVA 还会给出交互项的显著性检验(F 检验)。若交互显著(p < 0.05),说明不同的人在不同零件上表现不一致,这往往指向"作业方法有歧义"——比如薄壁件某个人夹得紧、某个人夹得松,厚壁件就都没事。这种病,极差法根本看不见。
现在软件都带 ANOVA,所以报告用 ANOVA,现场快速判断用极差法,这是比较务实的组合。两者结果通常接近,若差得多,多半是交互作用在作祟。
三、车间真实案例:完整算一遍 GRR
回到那批电机端盖。规格 φ25.000 ± 0.050,公差带 T = 0.100 mm。
试验设计:10 个零件 × 3 名评价人 × 3 次重复 = 90 个数据。零件从实际生产中随机抽取,要覆盖过程正常波动范围;测量顺序随机化、盲测(零件编号贴在背面)。
汇总结果如下:
| 评价人 | 平均极差 R̄ | 总平均 X̄ |
|---|---|---|
| 甲 | 0.0079 | 25.0148 |
| 乙 | 0.0068 | 25.0210 |
| 丙 | 0.0075 | 25.0169 |
零件均值:最大 25.0398(件 03),最小 24.9968(件 09)
Step 1 · 算 R̿
R̿ = (0.0079 + 0.0068 + 0.0075) / 3 = 0.0222 / 3 = 0.00740 mm
Step 2 · 算 EV(r = 3,K₁ = 0.5908)
EV = 0.00740 × 0.5908 = 0.004372 mm
Step 3 · 算 X̄_DIFF 和 AV(k = 3,K₂ = 0.5231;n = 10,r = 3)
X̄_DIFF = 25.0210 − 25.0148 = 0.00620 mm
(X̄_DIFF × K₂)² = (0.00620 × 0.5231)² = (0.003243)² = 1.0517 × 10⁻⁵ EV² / (n×r) = (0.004372)² / 30 = 1.9114 × 10⁻⁵ / 30 = 0.0637 × 10⁻⁵
AV = √(1.0517×10⁻⁵ − 0.0637×10⁻⁵) = √(9.880×10⁻⁶) = 0.003143 mm
Step 4 · 算 GRR
GRR = √(0.004372² + 0.003143²) = √(1.9114×10⁻⁵ + 9.878×10⁻⁶) = √(2.8992×10⁻⁵) = 0.005385 mm
Step 5 · 算 PV 和 TV(n = 10,K₃ = 0.3146)
R_p = 25.0398 − 24.9968 = 0.04300 mm PV = 0.04300 × 0.3146 = 0.013528 mm TV = √(0.005385² + 0.013528²) = √(2.899×10⁻⁵ + 1.8301×10⁻⁴) = √(2.1200×10⁻⁴) = 0.014560 mm
Step 6 · 算百分比
| 指标 | 计算 | 结果 |
|---|---|---|
| %EV | 0.004372 / 0.014560 | 30.0% |
| %AV | 0.003143 / 0.014560 | 21.6% |
| %GRR | 0.005385 / 0.014560 | 37.0% |
| %PV | 0.013528 / 0.014560 | 92.9% |
自查:30.0² + 21.6² + 92.9² = 900 + 467 + 8630 = 9997 ≈ 100²,✓ 没算错。
Step 7 · 算 ndc
ndc = 1.41 × 0.013528 / 0.005385 = 1.41 × 2.512 = 3.54 → 取整为 3
Step 8 · 对公差判一次
%GRR(对公差) = 6 × GRR / T = 6 × 0.005385 / 0.100 = 0.03231 / 0.100 = 32.3%
结论:%GRR 37.0%(对 TV)、32.3%(对公差),两个口径都超 30%,不可接受;ndc = 3 < 5,分辨能力不足。
再往下,看方向。 %EV = 30.0% > %AV = 21.6%,重复性是主要矛盾——问题在量具和装夹,不在人。这时候你去搞"操作工培训"就是南辕北辙。
现场排查发现两件事:一是内径量表分辨力 0.005 mm,而 GRR 只有 0.0054,量具刻度粗到跟误差一个量级(后面文章会讲分辨力至少要 ≤ 过程变差的 1/10);二是端盖内孔有 0.006 mm 的椭圆,量表放的角度不同读数就不同。
整改:换 0.001 mm 分辨力的气动量仪 + 加一个定角度的定位工装。复测 %GRR 降到 11.4%,ndc 升到 12,通过。
四、常见误区提醒
- 零件随便凑十个就开测。GRR 试验的零件必须能代表过程的真实变差范围,全从一箱同批同刀的件里抓,PV 会被严重低估,%GRR 就会虚高,把好量具冤枉成坏量具。反过来,故意挑几个超差件混进去凑宽度,%GRR 又会虚低,属于自欺欺人。
- %GRR 超标就一律怪操作工。先看 EV 和 AV 谁大:EV 大是量具/夹具/零件形状的锅,AV 大才是人和方法的锅。这两条路径的整改成本差好几倍,判错了钱就白花。
- 测量顺序不随机、不盲测。让评价人看得见上一次的读数或零件编号,AV 会被人为压低,试验直接失效——人都有向自己上次读数靠拢的本能。零件编号贴背面、顺序打乱,这两条是 GRR 试验的红线。
五、小结 & 互动提问
GRR 把测量系统的"散"拆成两半:设备在抖(EV)和人在飘(AV)。拆开算的意义不是为了报告好看,是为了知道钱该往哪儿花。
算法上,现场用极差法快速摸底,正式报告上 ANOVA 顺带把交互作用揪出来。两个百分比、一个 ndc,够你把这套系统看明白了。
互动提问:如果你手头一份 GRR 报告显示 %GRR = 28%(勉强合格),但 %EV 只有 9%、%AV 高达 26%,你会先做什么?是先改作业指导书、加培训,还是先怀疑试验本身没做盲测?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。