测量不确定度 U 与能力关系
一、先讲个真事
那是做精密液压接头的厂,内孔直径 φ12 ± 0.03 mm,公差 T = 0.06 mm。我们厂用气动量仪测,过程能力 Cp 长年报 1.55~1.67,客户那边用三坐标复测,算出来只有 1.30~1.42,差的幅度大到能改写"合格/不合格"的结论。
两边吵了两个月。最后我们把测量不确定度摊开来算:我方气动量仪重复性好(σ_EV 小),但校准证书给的标准不确定度 u_cal = 0.0015;客户三坐标 EV 更小,可它的校准链、环境温度补偿引入的 u 不同。更关键的是,我方做能力计算时,直接把 σ_观测 当过程散布,完全没扣测量那份;客户那边用 ISO 22514-7 的思路,把测量不确定度从观测值里剥了出去。
真相是:同一批件,真实过程能力约 1.50。我方没扣测量误差,观测 Cp 被测量抖动略微拉低,报成 1.55(其实被低估了);客户把不确定度一扣,反而更接近真值。问题不在谁对谁错,在于能力指数到底包不包含"量"的误差,这件事没人说清楚。U 与能力的关系,就是要把这层迷雾拨开。
二、核心知识点拆解
2.1 测量不确定度 U,到底是个啥
测量不确定度 U 按 GUM(ISO/IEC Guide 98-3)定义:表征合理赋予被测量之值的分散性,与测量结果相联系的参数。说人话:你报一个"直径 12.000 mm",真实值落在 12.000 ± U 范围内的可信程度。
它分两类来源:
- A 类评定:靠统计,比如 GRR 试验算出的 σ_EV、σ_AV,本质就是对重复测量的标准差做估计。
- B 类评定:靠其他信息,比如校准证书给的不确定度、温度系数、分辨率、厂家指标,用非统计方法折算成标准差。
两者合成:
u_c = √( Σ u_Ai² + Σ u_Bj² )
这是合成标准不确定度。再乘包含因子 k(通常取 2,对应约 95% 置信),得到扩展不确定度:
U = k · u_c
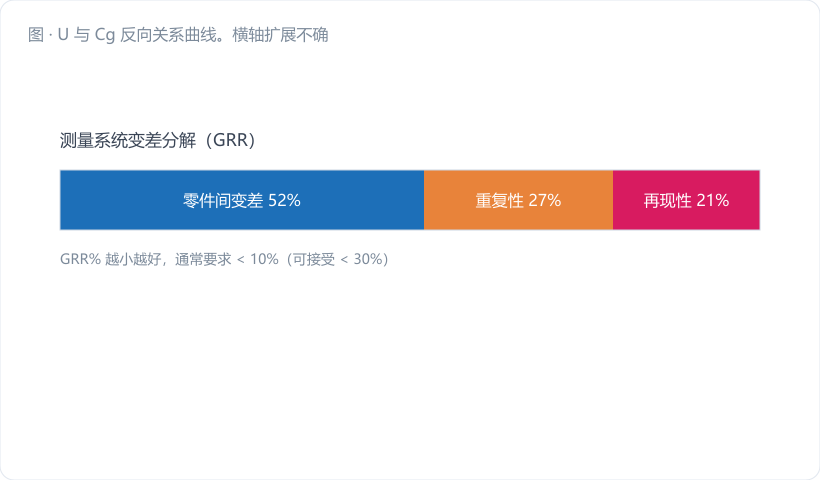
这里要划重点:GRR 是 U 的 A 类分量之一,不是 U 的全部。很多工程师以为"做完 GRR 就有了不确定度",那是把一整桌菜只端了一盘。
2.2 U 怎么吃掉你的能力指数
回到那条地基公式(第 71 篇讲过):
σ²_观测 = σ²_过程 + σ²_测量
其中 σ_测量 就来自测量系统的散布,和不确定度的 A 类分量同根。把不确定度视角代入,关键结论有两条:
结论一:测量不确定度越大,观测能力越低。 观测 Cp = T / (6σ_观测),σ_观测 含了 u,所以 U 一大,观测 Cp 就被压低。你本来够格的过程,会被"量不准"冤枉成不够格。
结论二:校准只动 B 类,动不了真能力。 你拿校准证书把偏倚修掉,只是把 B 类里那一项降下来,A 类的 GRR(EV/AV)纹丝不动。所以"刚检定的量具,能力肯定准"又是个错觉。
把不确定度写成测量能力指数(承接第 78 篇的 Cg):
Cg = T / (6 · u_c) = T / (3 · U)(当 U 取 k=2 的扩展不确定度)
验证一下:T = 0.06,u_c = 0.005 → Cg = 0.06/(6×0.005) = 2.0;U = 2×0.005 = 0.01,T/(3U) = 0.06/0.03 = 2.0。一致。这条式子把"U 大 → Cg 小"定量地钉死了。
2.3 能力报告里,U 该放哪
两个常见姿势,各有适用:
(1)观测能力,老老实实标注 U。 报告写"Cp=1.50,该值含测量不确定度影响;本工序 U=0.01(k=2)"。好处是诚实,坏处是客户可能拿 U 去"扣减"你的能力。
(2)修正能力,把 U 剥掉再报。 用第 71 篇的 √(1−r²) 法或 ISO 22514-7 的分位法,把 σ_测量 从 σ_观测 里减出去,报"真实 Cp"。好处是反映过程本身,坏处是剥离模型要经得起审。
ISO 22514-7《测量不确定度对过程能力评定的影响》立场是:能力评定必须考虑测量不确定度,不能假装它不存在。实务上我建议——给客户的能力报告,同时给观测值和修正值,并注明 U,把判断权交给看报告的人,比单边报一个数稳妥。
三、车间真实案例:合并一份不确定度预算
工序:液压接头内孔 φ12 ± 0.03 mm,T = 0.06 mm。我们列一张不确定度预算表,把 A、B 类分量都算上。
| 来源 | 类型 | 标准不确定度 u (mm) | 说明 |
|---|---|---|---|
| 重复性 EV(GRR 试验) | A | 0.0040 | 3 人×10 件×3 次试验得出 |
| 再现性 AV | A | 0.0030 | 操作工间均值散布 |
| 校准证书给出 | B | 0.0015 | 证书标 k=2,折算 σ |
| 温度偏离 20℃ 的膨胀 | B | 0.0012 | 钢件 α·ΔT·L 估算 |
| 量仪分辨率量化 | B | 0.0007 | 0.001 档分辨率 / √3 近似 |
第一步:合成标准不确定度。 u_c = √(0.0040² + 0.0030² + 0.0015² + 0.0012² + 0.0007²) = √(0.00001600 + 0.00000900 + 0.00000225 + 0.00000144 + 0.00000049) = √0.00002918 = 0.00540 mm
第二步:扩展不确定度。 U (k=2) = 2 × 0.00540 = 0.0108 mm
第三步:测量能力 Cg。 Cg = T / (3U) = 0.06 / (3 × 0.0108) = 0.06 / 0.0324 = 1.85 ≥ 1.33,量具配得上这道公差,合格。
第四步:看 U 对能力报数的影响。 假设过程真实 σ_过程 = 0.0065 mm。不扣 U 时,观测 σ_观测 = √(0.0065² + 0.0054²) = √(0.00004225 + 0.00002918) = √0.00007143 = 0.00845 mm。 观测 Cp = 0.06 / (6 × 0.00845) = 0.06 / 0.0507 = 1.18 剥掉 U 后真实 Cp = 0.06 / (6 × 0.0065) = 0.06 / 0.0390 = 1.54
你看:同一批件,观测报 1.18(看着不达标),修正后 1.54(其实够格)。差出来的 0.36,全是测量不确定度在中间搅和。这份预算表的价值,就是让你在报价、接单、和客户对账时,能拿出一个说得清的数字,而不是一句"我们量具挺准的"。
四、常见误区提醒
- 做完 GRR 就当有了不确定度 U。GRR 只是 A 类分量,校准证书、温度、分辨率这些 B 类分量不进预算,U 必然算小,Cg 虚高。预算表要 A、B 类都列全。
- 用 U 去"硬扣"观测能力却扣错方向。测量不确定度是把观测值往"变差更大"方向推,即观测 Cp 通常低于真实 Cp(被低估)。有人反过来用 U 去"证明"自己能力更高,那是把误差当红利吃了,审核一查就穿帮。
- 把 k 值藏起来不写。U = k·u_c,k 取 2 还是 3,U 差出 50%。报告里不标 k,别人没法复算,也分不清你用的是 95% 还是 99% 置信。k 必须明示。
五、小结 & 互动提问
测量不确定度 U 不是能力报告的装饰,它是能力数字可信度的那道底。U 大,观测能力被压低,真实过程可能被冤枉;U 小且 Cg 过线,你报的每一个 Cp 才站得住脚。
记住三句话:GRR 只是 U 的 A 类一角;Cg = T/(3U)(k=2)把 U 和量具能力锁死;能力报告要么同时给观测值与修正值并注明 U,要么别假装 U 不存在。
互动提问:你上次给客户的能力报告里,写测量不确定度 U 了吗?如果没写,现在拿这篇文章的预算表模板,把你量具的 A 类(GRR)和 B 类(校准、温度、分辨率)分量各填一项,算个 u_c 出来——我打赌大部分人从没把 B 类那几栏填满过。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。