案例:焊接 I-MR 抓出渐变劣化
一、先讲个真事
某座椅骨架厂,主管件是 CO₂ 气保焊的角接焊缝,客户要求熔深不小于 2.0 mm,工艺目标 2.6 mm。检验方式是破坏性的:切片、镶嵌、腐蚀、显微镜下读熔深,一件试样折腾四十分钟。一个班最多做三件。
因为数据少,这个工位一直没上控制图,只有一张检验记录表,合格打勾,不合格报告。三年没出过事。
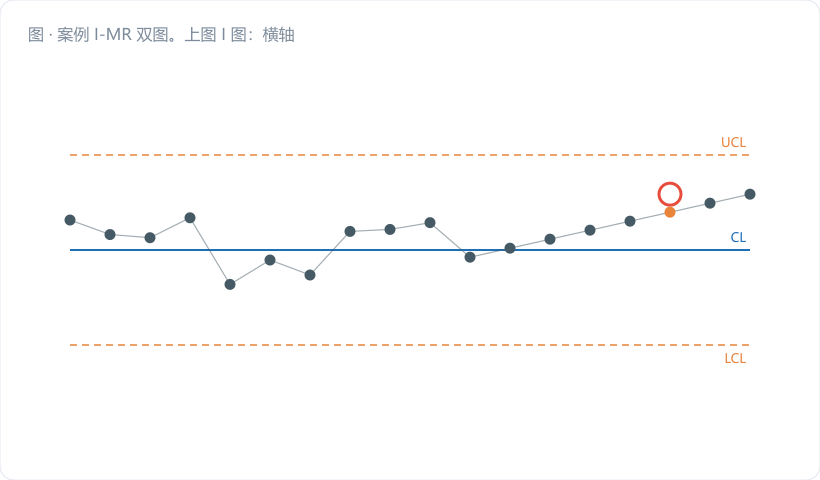
后来我们推 SPC,把这个工位改成 I-MR 单值移动极差图,一天三个点,慢慢攒。攒到第 20 个点,控制限算出来了。又过了两班,图上开始出现连续下滑——第 21 到第 26 点,一路从 2.60 往下走,全部落在中心线以下,但每一个点都还远高于 2.0 的规格下限,检验记录表上清一色打勾。
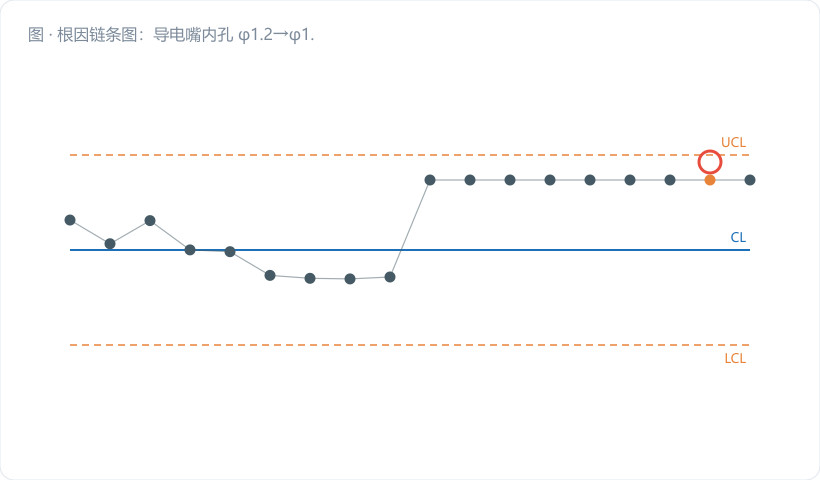
焊接班长起初不服:"都合格,你叫我停什么?"我把图指给他看:连续 6 点递减,这不是随机波动,这是过程在系统性变化。停机拆枪,导电嘴内孔已经从 φ1.2 磨到接近 φ1.4,电弧摆动、干伸长跟着变,熔深正在稳稳地往下掉。
换嘴,二十分钟。第二天熔深回到 2.6。再往后推算,按当时的下滑速率,不到两天就会跌破 2.0——而那时候产出的件早就发去客户装配线了。
二、核心知识点拆解
2.1 什么时候必须用 I-MR
Xbar-R 图要求一个子组内有多件产品,用组内变差估计σ。可有些场合,你根本凑不出子组:
| 场景 | 为什么只能单值 |
|---|---|
| 破坏性检验 | 熔深、拉脱力、盐雾、爆破压力,测一件毁一件 |
| 批次型过程 | 一炉钢水、一缸电镀液,整批就一个化验值 |
| 长周期/低产量 | 大型件一天出两三个,凑不齐 n=5 |
| 自动化连续测量 | 每件都有数据,但相邻件同源,强行分组会低估σ |
这些场合就得上 I-MR:I 图(单值图)看每一个观测值,MR 图(移动极差图)用相邻两点的绝对差替代"组内变差"。
``` MRᵢ = |xᵢ − xᵢ₋₁| ```
一句话记住:没有子组,就用"相邻"当子组。
2.2 控制限怎么算,别用样本标准差
这是 I 图最容易翻车的地方。控制限必须从移动极差来:
``` X̄ = Σxᵢ / m MR̄ = Σ|xᵢ − xᵢ₋₁| / (m − 1) σ̂ = MR̄ / d₂ ,n=2 时 d₂ = 1.128
UCL_I = X̄ + 3σ̂ = X̄ + 2.66 × MR̄ CL_I = X̄ LCL_I = X̄ − 2.66 × MR̄
UCL_MR = D₄ × MR̄ = 3.267 × MR̄ CL_MR = MR̄ LCL_MR = 0 ```
那个 2.66 是 3/1.128 算出来的常数,直接背下来就行。
为什么不能直接用全部数据的样本标准差 s 去算 X̄±3s?因为 s 是整体变差,它把趋势、漂移、批间跳变全都算进去了。过程一旦有渐变劣化,s 就被撑大,控制限跟着变宽,图上永远不报警——你等于自己把警报器的灵敏度调到零。MR̄/d₂ 只捕捉相邻两点的短期波动,属于"组内变差"的替身,这才是控制限该用的那个σ。
2.3 渐变劣化的指纹:MR 平、I 滑坡
刀具磨损、导电嘴磨损、电极烧损、砂轮钝化、催化剂失活,这类失效有个共同特征:慢。每一件相对上一件变化极小,但攒够几十件就是一大截。
放到 I-MR 上,这类劣化的表现非常有辨识度:
- MR 图:相邻差始终很小,一片平静,不报警;
- I 图:点子缓慢、单调地往一个方向滑,很久都不超限。
所以MR 正常 + I 有趋势 = 渐变劣化的指纹。反过来,MR 频繁飙高而 I 图没方向感,那是随机冲击(比如夹具松动、来料混批),是另一码事。
正因为 I 图对小偏移不敏感(单纯靠 3σ 超限判异,检出一个 1σ 的偏移平均要等 40 多个点),光看"有没有出界"是抓不到渐变的,必须把游程判异准则挂上去:
| 准则 | 判定条件 | 对渐变劣化的作用 |
|---|---|---|
| 准则 2 | 连续 9 点在中心线同一侧 | 抓已经完成的偏移 |
| 准则 3 | 连续 6 点持续递增或递减 | 最早抓到渐变,本案例靠它 |
| 准则 5 | 连续 3 点中有 2 点在 2σ 外同侧 | 抓幅度偏大的早期跳变 |
如果对小偏移的检出速度还嫌不够,那就该考虑 CUSUM 或 EWMA 了——下一篇正好讲这个。
三、车间真实案例 / 计算过程
(1)基线数据(前 20 点,稳定期)
| 点号 | 熔深 x (mm) | MR | 点号 | 熔深 x (mm) | MR |
|---|---|---|---|---|---|
| 1 | 2.62 | — | 11 | 2.58 | 0.06 |
| 2 | 2.57 | 0.05 | 12 | 2.65 | 0.07 |
| 3 | 2.68 | 0.11 | 13 | 2.60 | 0.05 |
| 4 | 2.60 | 0.08 | 14 | 2.55 | 0.05 |
| 5 | 2.55 | 0.05 | 15 | 2.63 | 0.08 |
| 6 | 2.64 | 0.09 | 16 | 2.70 | 0.07 |
| 7 | 2.59 | 0.05 | 17 | 2.61 | 0.09 |
| 8 | 2.66 | 0.07 | 18 | 2.56 | 0.05 |
| 9 | 2.54 | 0.12 | 19 | 2.64 | 0.08 |
| 10 | 2.64 | 0.10 | 20 | 2.59 | 0.05 |
手算:
``` X̄ = 52.20 / 20 = 2.610 mm MR̄ = 1.47 / 19 = 0.0774 mm σ̂ = 0.0774 / 1.128 = 0.0686 mm
UCL_I = 2.610 + 2.66 × 0.0774 = 2.610 + 0.206 = 2.816 LCL_I = 2.610 − 0.206 = 2.404 UCL_MR = 3.267 × 0.0774 = 0.253 ```
顺手看一眼能力(单边下限 LSL=2.0):
``` Cpk_L = (X̄ − LSL) / (3σ̂) = (2.610 − 2.000) / (3 × 0.0686) = 0.610 / 0.206 = 2.96 ```
近 3.0,稳得很。
(2)劣化期(第 21–30 点)
| 点号 | 熔深 x (mm) | MR | 判异情况 |
|---|---|---|---|
| 21 | 2.58 | 0.01 | 中心线下 |
| 22 | 2.55 | 0.03 | 递减 2 |
| 23 | 2.52 | 0.03 | 递减 3 |
| 24 | 2.49 | 0.03 | 递减 4 |
| 25 | 2.45 | 0.04 | 递减 5 |
| 26 | 2.42 | 0.03 | 递减 6 → 准则 3 报警 |
| 27 | 2.38 | 0.04 | 连续 7 点同侧 |
| 28 | 2.35 | 0.03 | 连续 8 点同侧 |
| 29 | 2.31 | 0.04 | 准则 2 报警(9 点同侧) |
| 30 | 2.28 | 0.03 | 首次跌破 LCL 2.404(其实第 27 点已破) |
关键结论逐条摆出来:
- MR 图全程无报警:最大 MR=0.04,远低于 UCL_MR=0.253。只盯 MR 图,什么都看不出来。
- 第 26 点触发准则 3(连续 6 点递减),这时熔深 2.42,离规格下限 2.0 还有 0.42 mm 的富余,检验判定完全合格。
- 按一班三点算,第 26 点比"跌破规格"提前了大约 2 天。
- 劣化到第 30 点时的能力:
``` Cpk_L = (2.28 − 2.00) / (3 × 0.0686) = 0.28 / 0.206 = 1.36 ```
从 2.96 掉到 1.36,能力腰斩,而检验记录表上一个"不合格"都没有。这就是控制图和检验的分水岭。
四、常见误区提醒
- I 图控制限用整体样本标准差 s 来算。 这是最隐蔽也最致命的错误。过程一旦有漂移,s 会被趋势撑大,控制限跟着变宽,图上永远不报警。单值图的σ必须来自 MR̄/1.128,没有第二个选项。
- 只看点子出没出界,不挂游程判异准则。 I 图对小偏移天生迟钝,等它超限,废品往往已经流出去几百件。渐变劣化几乎都是被"连续 6 点递减"或"连续 9 点同侧"先抓到的,这两条准则必须在系统里默认打开。
- MR 图没报警就当过程没问题。 MR 只反映相邻两点的短期波动,慢漂移在它眼里就是"每次都只动一点点"。MR 平静恰恰是渐变劣化的伴随特征,不能拿它当免检牌。
五、小结 & 互动提问
数据少不是不画图的理由,反倒是更该画图的理由——一天三个点,你手上没有别的预警手段了。I-MR 的价值不在"抓大跳",检验本来也能抓大跳;它的价值在于把那些"每件都合格、但一直在往下走"的过程,在还合格的时候拎出来。
话说回来,I 图对小偏移确实钝。想要更快,就得换更灵敏的武器。
互动提问:你车间有哪些工位是破坏性检验、一天只有几个数据的?这些工位现在是只有一张合格记录表,还是已经在画 I-MR 了?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。