I-MR 单值移动极差图:小批量救星
一、先讲个真事
那家厂做密炼胶料,一个班次三炮料,每炮出来取一次样测门尼粘度 ML(1+4),内控 55 ± 2.0。
他们的 Xbar-R 图是这么做的:攒够 5 个数据(差不多两天)算一组,画一个点。结果这张图上,R̄ 大得离谱,控制限宽到几乎和规格限一样,图上一年到头不报警。
道理很简单:他们把两天里的所有变化——不同批次的炭黑、不同班组的加料手法、白班夜班的车间温差——全都算成了"组内变异"。组内被撑到这么肥,Xbar 的限自然宽得没边。
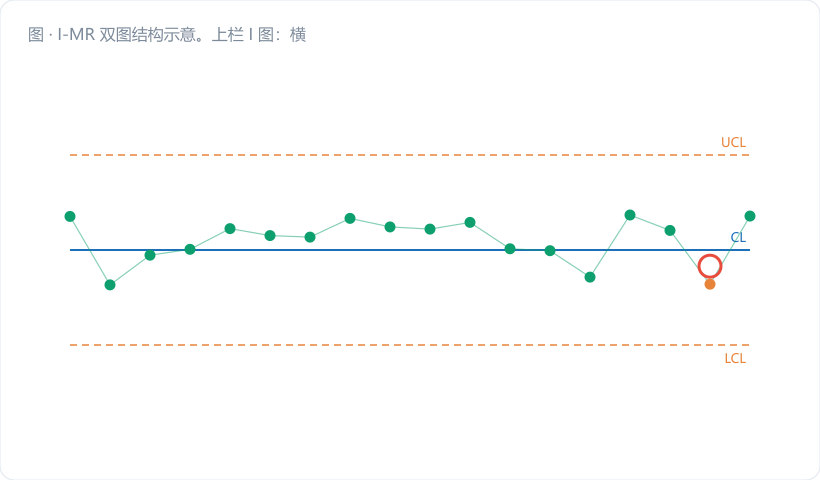
改成 I-MR 图之后,一炮料画一个点,控制限从 ±2.0 收到 ±1.33。第一周就抓出一次炭黑换批造成的粘度整体上移,工艺赶在下游混炼之前调了配方,避免了一整天的返炼。
能一个点一个点看的过程,就别硬凑子组。
二、核心知识点拆解
2.1 什么时候只能 n=1
I-MR(Individual & Moving Range,单值-移动极差图)不是"简化版",它是特定场景下的唯一正确选择:
- 化工/冶金批次过程:一釜料就是一个数,物理上不存在"同一时刻的第二件";
- 慢速过程:大型铸件一天三件、精密磨床一小时两件,攒一个 n=5 的子组要等半天,等出来黄花菜凉了;
- 破坏性检验:拉伸强度、扭矩破坏、盐雾试验,测一件废一件,n 大了成本受不了;
- 均质介质取样:电镀槽液浓度、油罐含水率,同一时刻从槽里舀两瓢,差异只反映量具重复性,多取毫无意义;
- 每件都测的自动化过程:数据是连续流,本来就不存在天然的分组边界。
判断口诀:"同一时刻能不能拿到有意义的第二个数"——不能,就上 I-MR。
2.2 MR 怎么来:相邻两点的差值绝对值
移动极差的定义就一行:
k 个单值,能算出 k−1 个 MR,第一个点没有前驱,MR 空着。这个"移动窗口"宽度默认是 2,所以查常数表时统统按 n=2 查:d₂ = 1.128,D₄ = 3.267,D₃ = 0。
MR 在这里扮演的角色,就是 Xbar-R 里 R 的角色——用相邻两点的差,去估计"短期内的固有波动"。这是 I-MR 最精妙也最容易被误解的一步,下一篇(第 27 篇)专门拆它的陷阱。
2.3 控制限公式
| 图 | 中心线 CL | 上控制限 UCL | 下控制限 LCL |
|---|---|---|---|
| I 图(单值) | X̄ | X̄ + E₂·M̄R | X̄ − E₂·M̄R |
| MR 图 | M̄R | D₄·M̄R = 3.267·M̄R | 0 |
其中 E₂ = 3 / d₂ = 3 / 1.128 = 2.660。所以 I 图的限也常写成:
过程标准差估计:σ̂ = M̄R / 1.128
这个 2.660 请务必记住,它是 I-MR 图的身份证号。看到谁的 I 图限不是 X̄ ± 2.66M̄R,基本可以断定他算错了(或者用了别的估计方法而没说明)。
2.4 I 图的两个先天短板,用之前必须知道
短板一:对正态性敏感。
Xbar 图有中心极限定理护体——就算单值分布偏一点,几个数一平均就往正态靠。I 图没有这层保护,画的就是原始单值,分布什么样就什么样。
要是过程数据本身明显偏态(形位公差、粗糙度、杂质含量这类"有物理下界、右侧长尾"的特性),直接套 X̄ ± 2.66M̄R,下限往往会落到物理不可能的负值区,上限那侧假报警率飙升。
正确做法:上 I 图之前先做正态性检验。偏态明显的,要么做变换(对数、Box-Cox),要么改用基于分布拟合的百分位限法(Pearson 曲线族那一套)。
短板二:检出力弱。
I 图相当于 n=1 的 Xbar 图,控制限半宽是 3σ(不是 3σ/√n)。检出 1σ 均值漂移的 ARL 高达 43.9——平均要 44 个批次才报警。一天三批的话,那是两周以后。
补救办法有三条:
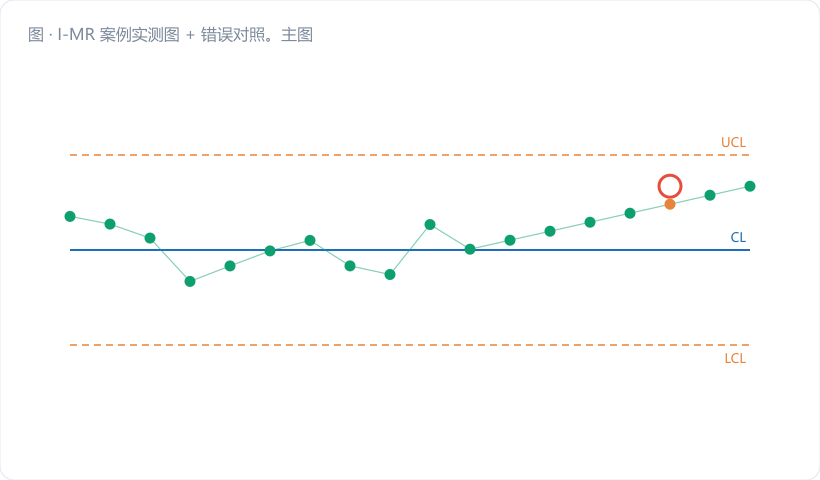
- 必上判异准则:连续 9 点同侧、连续 6 点递增/递减这类规则,对 I 图不是可选项,是必选项;
- 关键特性加挂 EWMA 或 CUSUM,它们对小漂移的灵敏度比休哈特图高一个数量级;
- 别指望 I 图抓小漂移,它的强项是抓突变(换料、换模、参数误改),这类阶跃通常大于 2σ,ARL 只有 6 左右,够用。
三、车间真实案例:门尼粘度的 I-MR 手算
产品:某牌号密炼胶料,门尼粘度 ML(1+4)100℃,内控规格 55 ± 2.0。一炮料一个数据。
阶段一:用前 10 炮建立试算限
| 批次 | x | MR |
|---|---|---|
| 1 | 55.2 | — |
| 2 | 54.8 | 0.4 |
| 3 | 55.6 | 0.8 |
| 4 | 55.0 | 0.6 |
| 5 | 54.6 | 0.4 |
| 6 | 55.4 | 0.8 |
| 7 | 55.1 | 0.3 |
| 8 | 54.9 | 0.2 |
| 9 | 55.3 | 0.4 |
| 10 | 54.7 | 0.6 |
第一步,算 X̄。 Σx = 55.2+54.8+55.6+55.0+54.6+55.4+55.1+54.9+55.3+54.7 = 550.6 X̄ = 550.6 / 10 = 55.06
第二步,算 M̄R。(10 个点 → 9 个 MR) ΣMR = 0.4+0.8+0.6+0.4+0.8+0.3+0.2+0.4+0.6 = 4.5 M̄R = 4.5 / 9 = 0.500
第三步,MR 图先判。 UCL_MR = 3.267 × 0.500 = 1.634 9 个 MR 最大 0.8,全部受控 → 可以往上看 I 图。
第四步,算 I 图的限。 E₂·M̄R = 2.660 × 0.500 = 1.330 UCL_I = 55.06 + 1.330 = 56.39 LCL_I = 55.06 − 1.330 = 53.73 10 个单值范围 54.6~55.6,全在限内,过程受控。
第五步,估 σ 和能力。 σ̂ = M̄R / 1.128 = 0.500 / 1.128 = 0.4433 Cp = 4.0 / (6 × 0.4433) = 4.0 / 2.660 = 1.50 Cpu = (57.0 − 55.06) / (3 × 0.4433) = 1.94 / 1.330 = 1.46 Cpl = (55.06 − 53.0) / 1.330 = 2.06 / 1.330 = 1.55 Cpk = 1.46
阶段二:用这套限监控后 5 炮
| 批次 | x | MR | I 图判定 | MR 图判定 |
|---|---|---|---|---|
| 11 | 56.5 | 1.8 | 56.5 > 56.39 超上限 | 1.8 > 1.634 超上限 |
| 12 | 56.0 | 0.5 | 限内,但在 CL 上方 | 受控 |
| 13 | 55.8 | 0.2 | 限内,CL 上方 | 受控 |
| 14 | 56.2 | 0.4 | 限内,CL 上方 | 受控 |
| 15 | 56.9 | 0.7 | 56.9 > 56.39 超上限 | 受控 |
第 11 炮,I 图和 MR 图同时报警。这个组合信号很有信息量:MR 突然变大说明发生了阶跃(不是渐变),I 图超限说明跳到了新的水平。查下去果然——炭黑换了新批次,比表面积偏高。第 12~14 炮虽然回到限内,但清一色在中心线上方,配合判异准则也能提示"水平已经整体上移"。
对照实验:如果当初拿 15 炮数据一锅端算限会怎样
很多人建限时图省事,把手头所有数据的整体标准差 s 拿来当 σ:
15 炮的总均值 X̄ = 832.0 / 15 = 55.467 15 炮的整体样本标准差 s = 0.688 若按 X̄ ± 3s 画限:UCL = 55.467 + 2.065 = 57.53,LCL = 53.40
拿这套限去看那 5 炮:56.5、56.0、55.8、56.2、56.9,一个点都不报警。
再看 σ 的估计:整体 s = 0.688,而 M̄R/d₂ = 0.5786/1.128 = 0.513。整体 s 被那次阶跃撑大了 90%,而 M̄R 只涨了 14%。
这就是 I 图必须用 M̄R/d₂ 而不能用整体 s 的根本原因:M̄R 只看相邻两点,天然滤掉了长期漂移;整体 s 把漂移量吃进了自己肚子里,等于让嫌疑人自己给自己写不在场证明。
四、常见误区提醒
- 为了凑子组,把跨越几小时甚至几天的数据塞进同一组。 这是小批量场合最常见的错误。跨时间凑组 = 把特殊原因塞进组内 = 亲手把控制限撑宽。能一个点一个点画,就老老实实上 I-MR。
- I 图的限用整体标准差 s 算。 软件里如果选错估计方法(有些工具默认给"Overall"),限会被漂移自己撑宽,图就废了。认准 σ̂ = M̄R/1.128,限 = X̄ ± 2.660M̄R。这两个数字对不上就是错的。
- 不查正态性就直接上 I 图。 单值图没有中心极限定理保护,偏态数据用它,下限可能算成负数,上限假报警不断。明显偏态或有物理边界的特性,先做正态性检验,再决定变换还是换方法。
五、小结 & 互动提问
I-MR 是小批量、慢节拍、破坏性检验这些场合的救星,它把"没法分组"这个死结解开了。代价是检出力弱、对正态性挑剔——所以它必须配着判异准则一起用,关键特性还得再加一层 EWMA。记住那个身份证号:2.660。
互动提问:你们厂有没有哪道工序,为了填满那张 n=5 的表格,正在把两天的数据凑成一个子组?把它改成 I-MR 重画一遍,看看控制限能收窄多少——顺便看看以前那些"从不报警"的日子里,藏了几次真实的换料跳变。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。