误区:把规格限当控制限
一、先说结论
规格限和控制限,是两个八竿子打不着的东西,长在同一张纸上纯属巧合。
- 规格限(USL/LSL)来自图纸、来自客户、来自设计,管的是单个产品合不合格。它跟你的设备、你的过程一点关系都没有——换一家供应商做,规格还是那个规格。
- 控制限(UCL/LCL)来自你自己的过程数据,管的是过程有没有变。它是过程自然波动的边界,是过程自己"说"出来的,图纸上根本查不到。
把 USL/LSL 抄成 UCL/LCL,控制图就彻底废了。更糟的是,它废得很体面——图上一片祥和,谁都以为没事。等你发现的时候,通常是客户先发现的。
下面用数字算给你看,这一抄,到底把报警灵敏度弄掉了多少。
二、核心知识点拆解
2.1 一个管个体,一个管均值,尺度差着 √n 倍
这是最要命的一层,很多人从来没意识到。
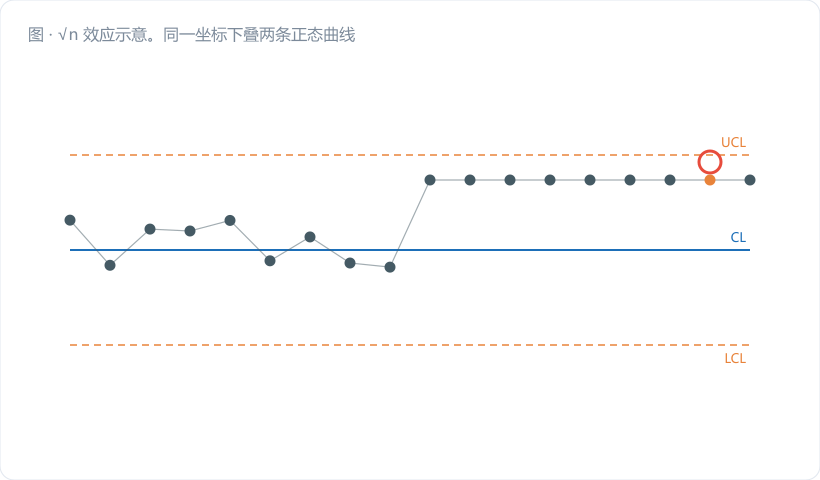
Xbar 图上画的每一个点,不是一个零件,是一个子组的平均值。而均值的波动,天生比个体小:
``` σ_X̄ = σ / √n ```
n=5 时,σ_X̄ = σ/2.236,只有个体标准差的 45%。
所以 Xbar 图的控制限本来就该窄:
``` UCL_X̄ = X̿ + 3σ/√n = X̿ + A₂ · R̄ (n=5 时 A₂ = 0.577) ```
而规格限管的是个体。你把管个体的限,画到管均值的图上,等于凭空把警戒线往外挪了 √n 倍还不止。
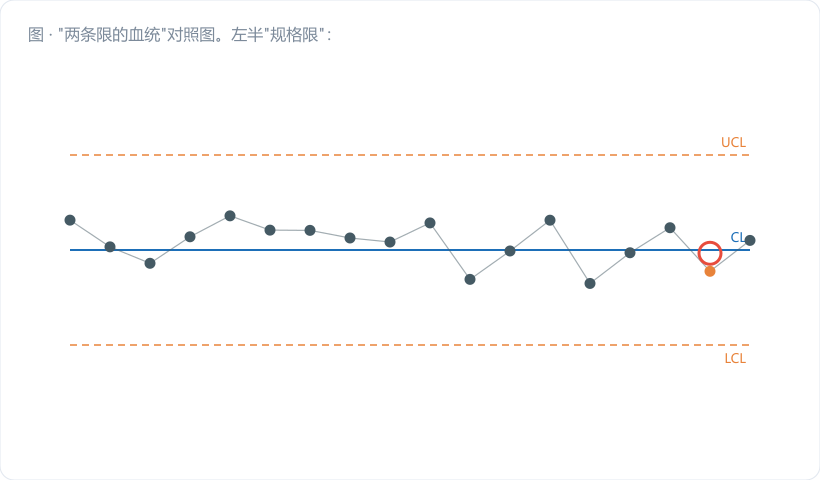
2.2 算笔账:这一抄,报警概率归零
拿一个真实规格来算。端子压接高度,1.80±0.06 mm,n=5 子组,过程标准差 σ=0.010 mm,居中。
``` 个体:σ = 0.0100 均值:σ_X̄ = 0.0100 / √5 = 0.00447
正确控制限:1.800 ± 3 × 0.00447 = 1.7866 ~ 1.8134 (宽度 0.0268) 规格限当控制限:1.740 ~ 1.860 (宽度 0.1200) ```
宽度差 4.48 倍。换个说法:那条被当成 UCL 的 1.860,站在均值分布上看,是 (1.860−1.800)/0.00447 = 13.4 个 σ_X̄。
13.4σ 是什么概念?正常过程下,一个点跑到 13.4σ 外的概率,小到你可以认为它永远不会发生。这张图的报警功能,等于被物理拆除了。
2.3 后果不是"少报几次警",是"没有能力评价的资格"
能力指数 Cp/Cpk 有个不能商量的前提:过程处于统计受控状态。受控是靠控制图判出来的。控制图假了,"受控"这个前提就是假的,后面算出来的 Cpk 一样是假的。
链条是这样断的:
``` 规格限当控制限 → 永不报警 → 误判"受控" → 拿含漂移的数据算 σ → σ 被撑大或过程已偏移 → Cpk 失真 → 客户端出问题 ```
2.4 那规格线到底能不能画上图
能,但要分清场合,别混淆用途:
| 图种 | 能不能画规格线 | 怎么画 |
|---|---|---|
| 直方图 / 概率图 | 可以,而且应该画 | 分布和规格本来就要对比着看 |
| 单值 I 图 | 可以作参考虚线 | 必须用不同颜色和线型,明确标"规格",不参与判异 |
| Xbar 图 | 不建议 | 尺度不同(均值 vs 个体),画上去只会误导判读 |
| R 图 / s 图 | 绝对不行 | 纵轴是极差/标准差,跟规格没有任何可比性 |
| 预控图 | 本来就基于规格 | 但它不是控制图,且要求 Cpk 足够高才能用 |
| 验收控制图 | 限的计算确实纳入规格 | 见下 |
单独说一下验收控制图(acceptance control chart)。这是唯一一种在限的计算里正大光明纳入规格的图,它的思路是:过程能力足够富余时,均值在一定范围内游动也不会产生不合格品,所以不必把均值死死钉在目标值上。它的限由"可接受过程水平(APL)"和"不可接受过程水平(RPL)"推出来,是有严格前提的正规方法。
但请注意——这跟"把公差抄到图上"完全是两回事。验收控制图有明确的能力前提、有推导公式、有对应的风险控制,而抄公差只是偷懒。别拿前者给后者背书。
三、车间真实案例 / 计算过程
那家电子厂的端子压接工位,实测数据如下。
(1)建限阶段(25 个子组,n=5)
``` X̿ = 1.8020 mm R̄ = 0.0233 mm σ̂ = R̄/d₂ = 0.0233/2.326 = 0.0100 mm ```
两套限对照:
| 项目 | 规格限当控制限(错误) | 正确控制限 |
|---|---|---|
| UCL | 1.8600 | 1.8020 + 0.577×0.0233 = 1.8154 |
| CL | 1.8000 | 1.8020 |
| LCL | 1.7400 | 1.8020 − 0.01345 = 1.7886 |
| 限宽 | 0.1200 | 0.0269 |
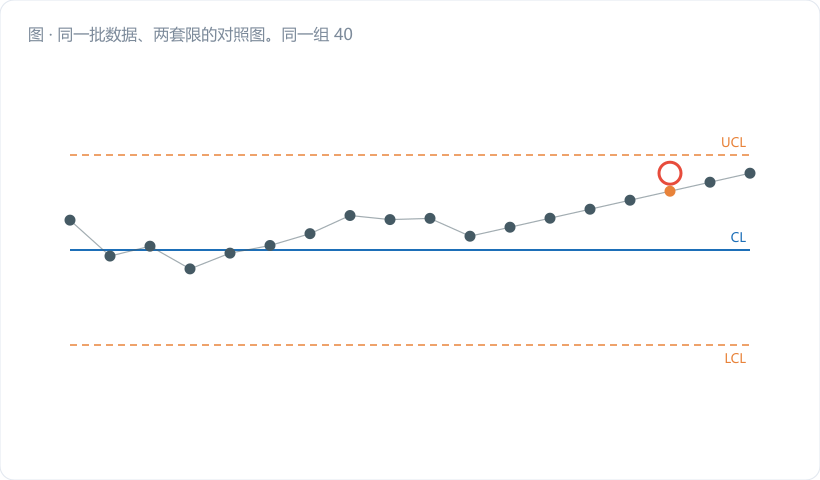
(2)过程发生 +0.020 mm 偏移(约 2σ 个体、4.47σ_X̄)
新均值 μ₁ = 1.822。分别算两套限的单点报警概率:
正确限:
``` z = (1.8154 − 1.822) / 0.00447 = −1.48 P(点子超 UCL) = P(Z > −1.48) = 0.931 ARL₁ = 1 / 0.931 ≈ 1.07 → 基本下一个子组就报警 ```
错误限:
``` z = (1.8600 − 1.822) / 0.00447 = 8.50 P(点子超 UCL) ≈ 1 × 10⁻¹⁷ ARL₁ ≈ 10¹⁷ → 按一天 24 个子组算,要等约 10¹³ 年 ```
一个"下一班就发现",一个"等到宇宙凉了"。
(3)继续漂到 1.840 时,实物已经在批量超差
此时个体分布 N(1.840, 0.010²),USL=1.860:
``` z = (1.860 − 1.840) / 0.010 = 2.00 超上差比例 = 1 − Φ(2.00) = 0.0228 = 2.28% = 22800 ppm ```
每一百件就有两件多超差,而那张"控制图"上,点子(均值 1.840)离所谓的 UCL 1.860 还有一大截,安安静静。
能力这时候是多少:
``` Cp = 0.12 / (6×0.010) = 2.00 ← 看着还很美 Cpk = (1.860 − 1.840) / (3×0.010) = 0.67 ← 实际已经崩了 ```
Cp 高、Cpk 崩,典型的"能力够但没对准"。而这个偏移本该在 1.822 的时候就被抓住。
(4)纠正后的实际效果
重算控制限、把规格线从 Xbar 图上撤掉(改画在配套的直方图上),三个月后:
| 指标 | 整改前 | 整改后 |
|---|---|---|
| 月均控制图报警次数 | 0 | 4.3 |
| 月均客户端超差投诉 | 2.7 | 0.3 |
| Cpk(季度) | 名义 2.0 / 实际 0.67 | 稳定 1.45 |
报警次数从 0 涨到 4.3,听着像变差了,其实是警报器终于开始工作了。
四、常见误区提醒
- 直接把图纸公差抄成 UCL/LCL。 这是本篇的主角,不重复了。记死一条:控制限只能从过程数据算,公式里出现的是 R̄、s̄、MR̄,绝不会出现 USL 和 LSL。
- 嫌控制限太窄,人为往外放一放。 "报警太频繁,操作工烦"——这话我听过无数遍。报警频繁是过程不稳的症状,不是图的毛病。放宽限相当于把发烧的病人塞进冰柜降温,体温计好看了,人没救。真嫌吵,去查共因、去减小σ,别动那两条线。
- 在 Xbar 图上画规格线当"参考"。 看着人畜无害,实际后患无穷。均值和个体不是一个尺度,规格线画上去,操作工的注意力会本能地被那条更宽的线吸走,判异准则形同虚设。要对比规格,请用直方图或过程能力图。
五、小结 & 互动提问
咱们把这事说透了就一句话:规格限回答"客户收不收",控制限回答"过程变没变"。两个问题,两套答案,混在一起就两个都答不上来。
判断一张控制图是真是假,有个三秒钟的土办法:把限的数值和图纸公差比一比,如果一模一样,或者是个很整的圆数(比如正好 ±0.05),那基本就是假的。真控制限算出来都是 1.8154、1.7886 这种"难看"的数。
互动提问:现在起身去车间,随便找三张挂着的控制图,把上面的 UCL/LCL 和对应图纸公差对一下。有几张对上了?如果对上了,你打算先从哪道工序重新建限?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。