验收控制图:边生产边接收入库
一、先讲个真事
那是个铝压铸车间,做变速箱壳体上一个安装凸台的高度,图纸给的是 25.00±0.30 mm。这个尺寸后道还有精铣,公差给得很松。
实测下来子组内标准差 σw 只有 0.05 mm,Cp = 0.60 ÷ (6×0.05) = 2.0,能力好得不像话。可我们按常规套路上了 Xbar-R 图,子组 n=5,控制限算出来是 ±3×0.05/√5 = ±0.067 mm,也就是 24.933~25.067 这么一条窄缝。
问题就来了。压铸这活,换一炉铝液、模温波动个十来度、脱模剂喷量变一变,凸台高度整体挪个 0.05 mm 太正常了。挪一下,Xbar 点就出界,图就红,班长就得填异常处理单。可你算算:均值挪到 25.09,离上规格 25.30 还有 0.21,那是四个多 σ,不合格品率大概十几个 PPM——产品好得很,图却在喊救命。
一个月下来,异常单填了七十多张,八成写的是"经确认产品合格,无需处理"。这图在班长眼里已经彻底废了,红了也没人看。
说白了,常规控制图有个隐含的立场:过程均值就该钉死在一个位置,动一下就是异常。 可现实里,很多能力过剩的过程,均值在一定范围内怎么飘都不影响质量。硬拿 3σ 去卡,卡的不是质量,是大家的耐心。
GB/T 17989.3-2020《控制图 第3部分:验收控制图》就是给这种场合准备的。它把验收抽样的思路搬进控制图,不再问"过程水平变没变",改问"这么干下去,产出的合格品比例还能不能接受"。
二、核心知识点拆解
2.1 什么情况该换验收控制图
不是所有过程都能用,标准里划了硬条件,我按车间口径翻译一下:
第一,子组内变异必须已经受控。R 图或 s 图得是干净的,σw 稳定可估。验收控制图放宽的只是"均值可以在哪个范围内飘",它从没允许过散布失控。R 图一乱,这套逻辑全塌。
第二,过程能力要足够高。Cp 起码要明显大于 1,最好在 1.67 以上。能力不够的过程,均值根本没有飘的余地,这时候老老实实用常规图。
第三,均值的小幅漂移在工程上确实可以接受。有些特性哪怕能力高,也要求盯死目标值(比如配合尺寸的选配),那就不适用。
标准里还有一句很关键的提示:当 APL 与目标值之差小于 σw 时(也就是规格实在太紧),验收控制图不适用,回去用常规控制图。 这条我见过不少人忽略,硬套结果算出个负数限,闹笑话。
2.2 三个过程域:可接收、不定、拒收
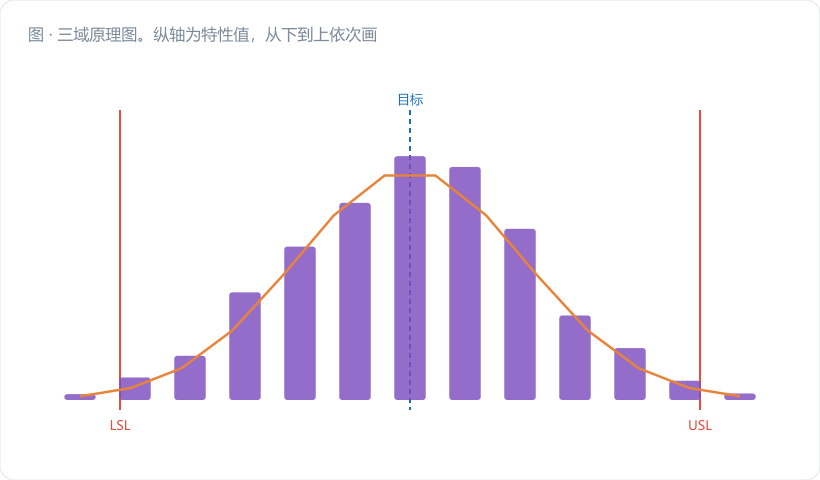
验收控制图最核心的思维转变,是把"过程水平"这条数轴切成三段。
| 区域 | 含义 | 该干什么 |
|---|---|---|
| 可接收过程域(APL 以内) | 不合格品率 ≤ p₀,低到可以放心 | 正常生产,边产边收 |
| 不定域(APL 与 RPL 之间) | 灰色地带,说不清好坏 | 加强监测,准备纠偏 |
| 拒收过程域(RPL 以外) | 不合格品率 ≥ p₁,不能忍 | 判拒收,停机行动 |
配套的符号,认个脸就行:
| 符号 | 中文 | 大白话 |
|---|---|---|
| T / U / L | 目标值 / 上下规范限 | 图纸给的 |
| σw | 子组内标准差 | 用 R̄/d₂ 或 s̄/c₄ 估 |
| p₀ | 可接收不合格品率 | 你愿意接受的上限,如 0.1% |
| p₁ | 可拒收不合格品率 | 绝不能接受的水平,如 2.5% |
| α | 第Ⅰ类风险 | 好过程被误判拒收的概率,常取 5% |
| β | 第Ⅱ类风险 | 坏过程被误判接收的概率,常取 5% |
| APL / RPL | 可接收 / 拒收过程水平 | 两个域的边界 |
| ACL | 验收控制限 | 实际画在图上、用来判点的那条线 |
要特别分清 APL 和 ACL。APL 是"过程真实均值"这个层面的边界,ACL 是"子组均值这个统计量"这个层面的判定线——中间隔着一个抽样误差 σw/√n。图上画的是 ACL,不是 APL。 这两个搞混,限就画错了。
2.3 四条线和一个 n 怎么算
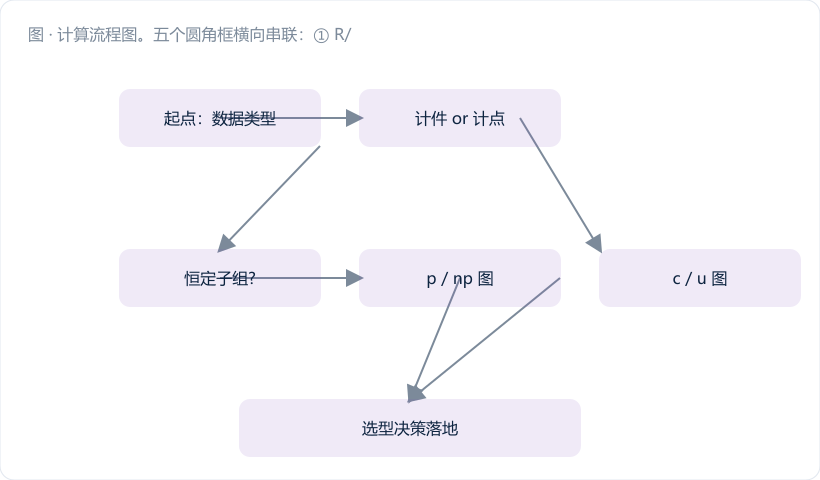
标准给了两条路。最常用的是方式 A:先定 APL 与 RPL,再反推样本量 n 和控制限 ACL。
第一步,用 R 图或 s 图确认 σw 受控并估出 σw。
第二步,定 p₀ 和 p₁,算两个过程水平边界:
``` APL_U = U − z_{p₀}·σw APL_L = L + z_{p₀}·σw RPL_U = U − z_{p₁}·σw RPL_L = L + z_{p₁}·σw ```
这两个式子的意思很直白:想让不合格品率不超过 p₀,均值最多只能顶到"距规格限 z_{p₀} 个 σw"的地方。
第三步,定 α、β,算样本量:
``` n = [ (z_α + z_β)·σw / (RPL − APL) ]² (向上取整) ```
第四步,算实际画在图上的验收控制限:
``` ACL_U = APL_U + z_α·σw/√n ACL_L = APL_L − z_α·σw/√n ```
常用的 z 值记几个就够:z_{0.001} = 3.090,z_{0.025} = 1.960,z_{0.05} = 1.645,z_{0.01} = 2.326。
另有一个方式 B,适合"每批只能测固定几个"的场合:先定 APL 和 n,反推 ACL、RPL 和 β。标准里涂层厚度那个例子就是这么干的,n 固定为 4。标准还顺带演示了一件事——把 n 从 4 提到 16,不定域会明显收窄,样本量买的就是分辨力。
标准第 11 章还有个简化版叫修正验收控制图,控制限直接由规范限敲定,公式里不含 √n,也不定义 β 和样本量规则。适合"只想快速按规格卡一道线"的粗放场景,精度差些,胜在省事。
三、车间真实案例:压铸凸台高度手算全过程
回到开头那个凸台。已知:U = 25.30,L = 24.70,T = 25.00,σw = 0.05 mm(R 图确认受控)。
跟客户和工艺一起敲定:不合格品率不超过 0.1% 就接收(p₀ = 0.001),到了 2.5% 必须拒收(p₁ = 0.025),两类风险都取 5%(α = β = 0.05)。
第一步,算 APL: ``` APL_U = 25.30 − 3.090 × 0.05 = 25.30 − 0.1545 = 25.146 mm APL_L = 24.70 + 3.090 × 0.05 = 24.70 + 0.1545 = 24.855 mm ```
第二步,算 RPL: ``` RPL_U = 25.30 − 1.960 × 0.05 = 25.30 − 0.098 = 25.202 mm RPL_L = 24.70 + 1.960 × 0.05 = 24.798 mm ```
第三步,算样本量: ``` RPL_U − APL_U = 25.202 − 25.146 = 0.056 mm(严格算是 0.0565) n = [ (1.645 + 1.645) × 0.05 / 0.0565 ]² = (3.29 × 0.05 / 0.0565)² = (2.9115)² = 8.48 → 取 9 ``` 向上取整到 9,是为了保证两类风险都不超过 5%。
第四步,算验收控制限: ``` σw/√n = 0.05 / 3 = 0.01667 ACL_U = 25.146 + 1.645 × 0.01667 = 25.146 + 0.0274 = 25.173 mm ACL_L = 24.855 − 0.0274 = 24.828 mm ```
对比一下两套限:
| 图种 | 下限 | 上限 | 带宽 |
|---|---|---|---|
| 常规 Xbar 图(n=5,中心 25.00) | 24.933 | 25.067 | 0.134 mm |
| 验收控制图(n=9) | 24.828 | 25.173 | 0.345 mm |
带宽宽了两倍半还多。这多出来的空间不是放水,是把"工程上确实无害的漂移"从异常名单里划掉了。
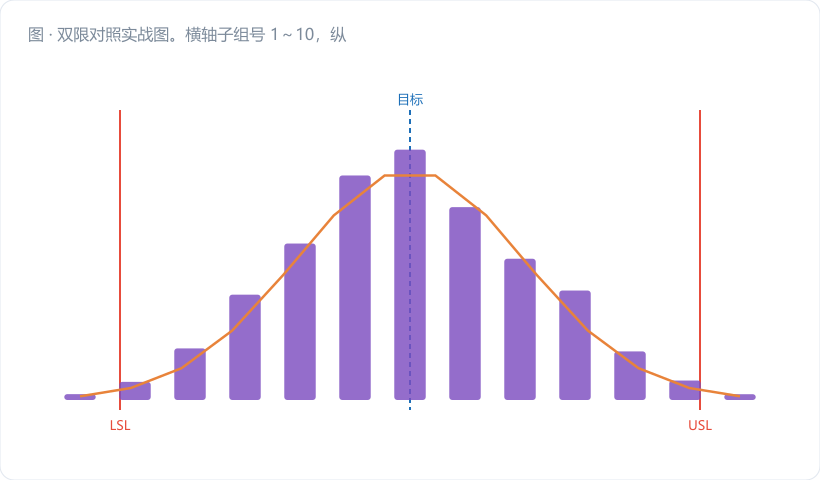
拿十个子组的实际均值跑一遍:
| 子组 | X̄ (mm) | 常规 Xbar 图判定 | 该均值下的估计不合格率 | 验收控制图判定 |
|---|---|---|---|---|
| 1 | 24.99 | 正常 | ≈0 | 接收 |
| 2 | 25.01 | 正常 | ≈0 | 接收 |
| 3 | 24.98 | 正常 | ≈0 | 接收 |
| 4 | 25.03 | 正常 | ≈0 | 接收 |
| 5 | 25.06 | 正常(贴限) | ≈0.4 PPM | 接收 |
| 6 | 25.09 | 超 UCL 报警 | ≈13 PPM | 接收 |
| 7 | 25.11 | 超 UCL 报警 | ≈70 PPM | 接收 |
| 8 | 25.14 | 超 UCL 报警 | ≈690 PPM(0.069%) | 接收(贴近 APL) |
| 9 | 25.16 | 超 UCL 报警 | ≈2560 PPM(0.26%) | 进入不定域,预警 |
| 10 | 25.19 | 超 UCL 报警 | ≈13900 PPM(1.39%) | 超 ACL_U,判拒收 |
这张表把两种逻辑的差别摊开了。
第 6 到第 8 子组,常规图连着报三次警。可你看不合格率那一列:13 PPM、70 PPM、690 PPM,最差的第 8 组也才 0.069%,还在我们约定的 p₀ = 0.1% 以内。这三次警,警的是"均值动了",不是"质量坏了"。 班长填的那七十多张"经确认产品合格"的单子,全出在这一段。
第 9 子组 25.16 越过了 APL_U = 25.146,不合格率窜到 0.26%,超出可接受水平,进灰色地带了。但它还没到 ACL_U = 25.173,考虑到抽样误差,暂不判拒收,转为预警加密监测。
第 10 子组 25.19 越过 ACL_U,判拒收,停机。这时候实际不合格率约 1.39%,确实该管了。查下来是模具冷却水路局部堵塞,模温整体抬高导致缩率变化。
对照着看:常规图报了五次警,其中三次纯属虚惊;验收控制图只在真该管的时候响了一次,还提前一个子组给了黄灯预警。班长后来再没撕过图。
四、常见误区提醒
- 把验收控制图当成"放宽标准的借口"。 这是我最想拍桌子的一条。它的前提是 σw 受控 + 能力足够高,两个条件缺一不可。R 图还在乱跳就把限放宽,那不叫验收控制图,那叫掩耳盗铃。放宽的是均值的活动范围,从来不是散布。
- 用了验收控制图就不改进了。 标准里白纸黑字强调过:采用验收控制图不等于放弃改进,仍然鼓励找出并消除非随机原因。均值老往一个方向飘,哪怕还在可接收域里,也该去查为什么——今天飘到 APL 边上,明天就可能出去。
- 把 ACL 和 APL 画混。 图上判点用的是 ACL(含 σw/√n 的抽样修正),APL 是过程水平的边界,只在计算和判读"不定域"时用。有人直接拿 APL 当控制限画,等于把 α 风险悄悄放大了。
- n 算出来是小数就四舍五入。 必须向上取整。本例算出 8.48,取 9 不取 8。取 8 的话,实际的 α 和 β 都会略微超过 5%,风险承诺就兑现不了了。
- 规格太紧还硬用。 前面提过,APL 与目标之差小于 σw 时标准明确说不适用。这种"严格规范"情形算出来的可接收域会窄到没有意义,甚至上下限交叉。老实回去用常规图。
五、小结 & 互动提问
验收控制图解决的是一个特别现实的矛盾:能力太好的过程,用 3σ 去管反而管出一堆假警报。 它把控制限从"均值该不该动"重新锚定到"合格率能不能接受"上,让图真正为质量服务,而不是为形式服务。
用它的门槛也很清楚:R 图先干净,Cp 先够高,p₀/p₁/α/β 先跟客户谈拢。这几样齐了,就能边生产边接收入库,图上不响就直接放行。
互动提问:你厂里有没有那种"Cpk 一点五往上、控制图却天天红、异常单全写着'确认合格'"的工序?把它的 σw 和规格限拿出来,按本文四步算一遍 ACL,看看带宽能宽出多少?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。