控制限与规格限:画一起但别混
一、先说结论
一句话记住这两条限的身世:
- 规格限(USL / LSL):客户要的。来自图纸、来自设计、来自合同。它回答"这件东西能不能收"。
- 控制限(UCL / LCL):过程说的。来自这道工序自己的历史数据,等于 CL ± 3σ。它回答"这台机器还是不是原来那台机器"。
一个是"应该怎样",一个是"实际怎样"。两者之间没有任何数学关系——规格改宽了,控制限一分不动;过程改善了,控制限收窄,规格照旧。
它们可以画在同一张纸上做对比分析(比如直方图上同时标 USL/LSL 和 ±3σ 范围),但在控制图上,判异只认控制限,规格限不参与判定。混了会出两种事故:一种是图永远不报警(小陈那种),另一种是过程"完全受控"却在稳定地出废品。
下面把这两种事故都算给你看。
二、核心知识点拆解
2.1 身世对照:来源、单位、用途,没一样是相同的
| 维度 | 控制限 UCL/LCL | 规格限 USL/LSL |
|---|---|---|
| 来源 | 过程实测数据(CL ± 3σ̂) | 图纸/设计/客户/合同 |
| 计算对象 | 所画的统计量(x̄、R、s、p……) | 单个产品的特性值 |
| 会不会变 | 过程变了就得重算 | 设计不改就不变 |
| 用途 | 判过程有没有变(判异) | 判产品收不收(判合格) |
| 超了意味着 | 过程可能出现特殊原因 | 这件产品不合格 |
| 谁定的 | 过程自己 | 客户/设计 |
最关键的一行是"计算对象":控制限是给统计量用的,规格限是给单件用的。 这一条不理解,后面全乱。
2.2 Xbar 图上画规格限,是数学错误
子组均值的标准差是 σ_x̄ = σ / √n,比单件的 σ 窄 √n 倍。n=5 时窄 2.236 倍,n=9 时窄 3 倍。
拿一套"给单件用的规格限"去卡一堆"已经被平均掉的子组均值",尺度对不上,后果有两个方向,都很糟:
方向一:过程能力好的时候,图变摆设。
假设 σ = 0.010 mm,规格 ±0.05 mm(Cp = 0.10/0.06 = 1.67),n=5:
- σ_x̄ = 0.010 / √5 = 0.00447 mm
- 真正的控制限 = CL ± 3×0.00447 = CL ± 0.0134
- 规格限 = CL ± 0.05,折算成 0.05 / 0.00447 = ±11.2 σ_x̄
十一个西格玛。这两条线画上去,纵轴一下被撑大 3.7 倍,所有点挤成中间一条毛毛线,什么趋势都看不出来了。小陈那张"多受控"的图,本质是把显微镜换成了望远镜。
方向二:一旦子组均值真碰到规格限,事情已经烂透了。
还是上面的例子,如果某个 x̄ 恰好等于 USL,意味着这个子组的中心已经跑到规格边界上——那这组里大约一半的单件已经超差了。等这条"规格限"报警,你早该停线两小时了。
结论很硬:Xbar 图上不画规格限。 要看单件与规格的关系,请另外做直方图或概率图,或者去看能力指数。
(单值图 I-MR 是个部分例外:因为画的就是单件,标一条规格线做参考在工程上可以接受。但必须用不同线型、明确标注,且不得作为判异依据。)
2.3 两限的三种相对位置
在单值图上,控制限宽度 = 6σ,规格宽度 = T,两者之比正好是 1/Cp。所以三种局面一目了然:
| 局面 | Cp | 6σ 与 T 的关系 | 图上表现 | 含义 |
|---|---|---|---|---|
| 甲 | 1.67 | 6σ = 60% T | 控制限明显在规格限里面 | 过程报警时通常还没出废品,有缓冲 |
| 乙 | 1.00 | 6σ = 100% T | 两组线几乎重合 | 一失控就出废品,没有余量 |
| 丙 | 0.67 | 6σ = 150% T | 控制限跑到规格限外面 | 完全受控,但在稳定地生产废品 |
局面丙最反直觉,也最能说明问题:控制图全绿,废品照出。 因为控制图管的是"稳不稳",不管"够不够好"。这种情况下你把控制限调窄、把准则加严,一点用都没有——得去改过程本身(第 17 篇讲的削减普通原因)。
顺带提一句正规的"把两者结合"的方式:验收控制图。它是在过程能力足够高的前提下,允许中心线在一定范围内漂移而不判异,控制限的确定同时考虑了规格与可接受的不合格率。这是标准里认可的一类特殊控制图,跟"随手把公差画上去"完全是两回事——想用得按方法来。
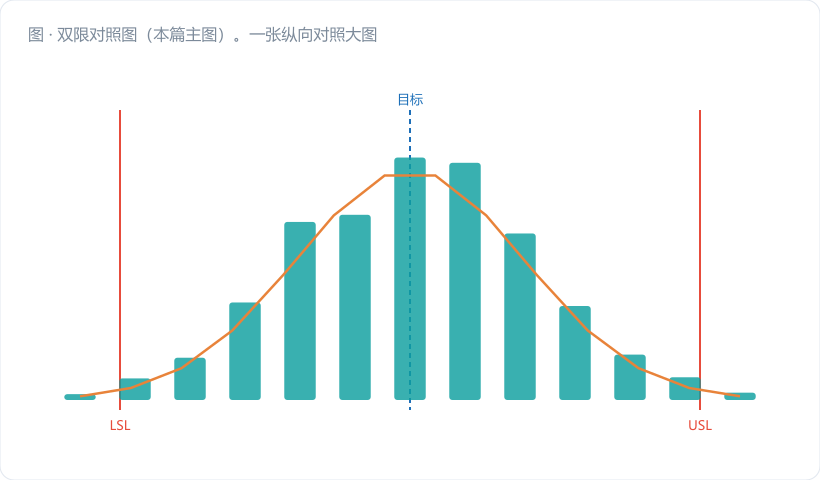
- 左栏 Cp=1.67:蓝虚线明显在红实线内侧,尾部完全在规格内,标注"有缓冲:报警时还没出废品";
- 中栏 Cp=1.00:蓝虚线与红实线几乎重合,标注"零余量:一失控就出废品";
- 右栏 Cp=0.67:蓝虚线跑到红实线外侧,分布两侧尾巴伸出规格,尾部涂红并标"4.55% 超差",标注"受控 ≠ 合格"。
栏下方统一加一条横带:"控制限=过程说的|规格限=客户要的"。图注:"两条线,两个爹"。
三、车间真实案例:算两笔账
案例甲:把规格限画进 Xbar 图,漏掉了什么
某注塑件外径,规格 φ20.00 ± 0.05 mm,n=5。稳定期数据:x̄̄ = 20.000,R̄ = 0.0233。
- σ̂ = R̄/d₂ = 0.0233 / 2.326 = 0.01002 mm
- σ_x̄ = 0.01002 / √5 = 0.00448 mm
- 正确控制限:UCL = 20.000 + 3×0.00448 = 20.0134;LCL = 19.9866
- 若误用规格限当控制限:UCL' = 20.050,LCL' = 19.950
某天过程中心漂到 20.020(漂移量 0.020 mm = 2.0σ,折合 4.46 σ_x̄):
- 用正确控制限:20.020 > 20.0134,立即出界报警。
- 用规格限当控制限:20.020 远小于 20.050,风平浪静。
再算这时候的实际不良率:中心 20.020,σ = 0.01002,上规格 20.050。
- z = (20.050 − 20.020) / 0.01002 = 2.99
- 超上差比例 ≈ Φ(−2.99) ≈ 0.0014 = 1400 ppm
也就是说:漂到 1400 ppm 的不良水平,那张"画着规格限"的图还在报"正常"。 按日产 8000 件算,一天悄悄流出 11 件超差品。
案例乙:控制限比规格限还宽(局面丙)
某焊接工序熔深,规格 3.00 ± 0.05 mm,用 I 图(单值),实测 σ̂ = 0.025 mm,中心 3.000。
- 控制限:UCL = 3.000 + 3×0.025 = 3.075;LCL = 2.925
- 规格限:3.05 / 2.95
- 6σ = 0.150,公差 T = 0.100 → Cp = 0.100/0.150 = 0.67
- 不良率:z = 0.05/0.025 = 2.0,双侧 = 2×Φ(−2.0) = 2×0.02275 = 4.55% = 45500 ppm
这条线的控制图可以连续三个月一个报警都没有——它确实很稳定,稳定地把 4.55% 的产品做成废品。这时候质量部去催操作工"注意控制",纯属打错人。 该做的是工艺改善(削减 σ)或者跟客户谈公差合理性,属于管理层的活。
四、常见误区提醒
- 在 Xbar 图上画规格限。 子组均值的散布是单件的 1/√n,两者不是一个尺度,画上去等于把报警门槛抬高好几倍。 上面算过:漂到 1400 ppm 都不报警。要看规格符合性,请用直方图 + 能力指数,别糟蹋控制图。
- 看到点接近 UCL 就喊"要超差了"。 接近控制限跟接近公差是两码事,能力好的过程,点顶到 UCL 时离规格还远得很。操作工这么喊,通常是因为培训时没把两条线讲清楚——这是工程师的锅。
- 过程受控就等于产品合格。 局面丙那种 Cp=0.67 的过程,控制图全绿,废品率 4.55%。 受控只保证"可预测",不保证"合格"。判稳定看控制图,判好坏看能力指数,两套工具各管一头,谁也替不了谁。
五、小结 & 互动提问
控制限是过程的自述,规格限是客户的要求。前者随过程走,后者随图纸走,两者可以放在一起做对比分析,但在控制图上判异,只认控制限。
判断很简单:UCL/LCL 是算出来的,USL/LSL 是给出来的。 一个来自数据,一个来自合同——这两样东西,永远不该出现在同一个判定逻辑里。
互动提问:去翻一张你们车间正在用的 Xbar 图,看看上面是不是画着公差线。如果是,算一下 σ_x̄,看那两条公差线相当于几个 σ_x̄——超过 6 个的话,这张图这些年基本没起过作用。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。