阶段控制图:换模具后限要重算吗
一、先讲个真事
那家厂做的是精密冲压端子,监控插接部位宽度,规格 25.00 ± 0.05 mm,n=5。
老模用了两年多,控制限是十八个月前定的:CL = 25.010,UCL = 25.0377,LCL = 24.9823。
新模是德国那边做的,八月份换上。换完之后,图上的点确实全在限内,一个都没出界——但从第二天开始,准则 2(连续 9 点在中心线同侧)几乎每天都要报两三次,点子集体趴在 CL 下方。
老赵的处理逻辑很朴素:报警了就是偏了,偏了就调模。他往上调,点子还在下面;再往上调,反而把尺寸调超差了两件。
我把新模的 12 组数据拉出来一算:新模的过程中心是 24.998,比旧 CL 低了 0.012 mm;新模的 R̄ 只有 0.031,旧模是 0.048——散布小了三分之一还多。
也就是说,新模是个全新的过程。拿旧过程的两条线去量它,报警报的不是"过程有问题",是"你用错尺子了"。
这就引出今天的主题:什么时候该重算控制限,什么时候打死也不能重算。
二、核心知识点拆解
2.1 判断标准只有一条:这个改变是不是"已知、有意、持续"的
重算与否,别看报警多少,看过程有没有发生一次已知的、有意为之的、会持续下去的改变。三个条件同时满足,才重算。
| 变更事项 | 已知 | 有意 | 持续 | 要不要重算 |
|---|---|---|---|---|
| 更换模具 / 夹具 | ✔ | ✔ | ✔ | 重算 |
| 更换设备(换机台加工) | ✔ | ✔ | ✔ | 重算 |
| 工艺参数正式变更(走 ECN) | ✔ | ✔ | ✔ | 重算 |
| 材料牌号或供应商变更 | ✔ | ✔ | ✔ | 重算 |
| 改进项目完成、σ 明显下降 | ✔ | ✔ | ✔ | 重算 |
| 测量系统更换(新量具/新方法) | ✔ | ✔ | ✔ | 重算 |
| 刀具按标准正常更换 | ✔ | ✔ | ✘(周期内反复) | 不重算 |
| 白班夜班交替 | ✔ | ✘ | ✘ | 不重算(该做分层) |
| 日常微调补偿 | ✔ | ✘ | ✘ | 不重算 |
| 控制图报警、原因未查明 | ✘ | ✘ | ✘ | 绝对不重算 |
最后一行是红线。报警了就重算限,等于把体温计的刻度改一改来"退烧"。 这个操作在车间里出现的频率,比大家想的高得多,而且往往是善意的——"限太紧了,工人受不了"。受不了也得受,先查原因。
2.2 阶段控制图:怎么把两个时代画在一张纸上
正确做法不是"擦掉旧限画新限",而是分阶段(也叫分期、phase / stage):
- 在变更发生的位置画一条竖直断点线,标注变更内容与日期(例:"8/12 换新模 M-207")。
- 断点左侧沿用阶段一的 CL/UCL/LCL,右侧用阶段二自己算的限,两段限在图上呈台阶状。
- 判异准则不跨阶段执行——阶段一的最后 5 个点,绝不能和阶段二的前 4 个点凑成"连续 9 点同侧"。这一条软件里通常有开关,务必打开。
- 阶段二数据不足时(少于 20 组),先用试用控制限,并在图上注明"试用",攒够后重算并冻结。
这么画的好处是:变更的效果一眼可见。 台阶一落,控制限明显收窄,中心线下移——新模好不好,不用写报告,图自己会说话。这也是给客户做变更验证时最有说服力的一张材料。
2.3 重算的规矩:四条别省
- 数据量:新阶段至少 20~25 个子组。不足就用试用限,别急着冻结。
- 先稳后定:新数据本身也要过一遍判异,查实的特殊原因剔除后再定限(流程同第 17 篇)。
- 留痕:变更日期、变更内容、变更前后的 CL/UCL/LCL、批准人,全部记录。这是 IATF 16949 变更管理和过程审核时必查的东西。
- 联动更新:控制计划里的控制限、反应计划,以及 PFMEA 中相关的探测度评分,跟着一起更新。改了图不改文件,是审核不符合项的常客。
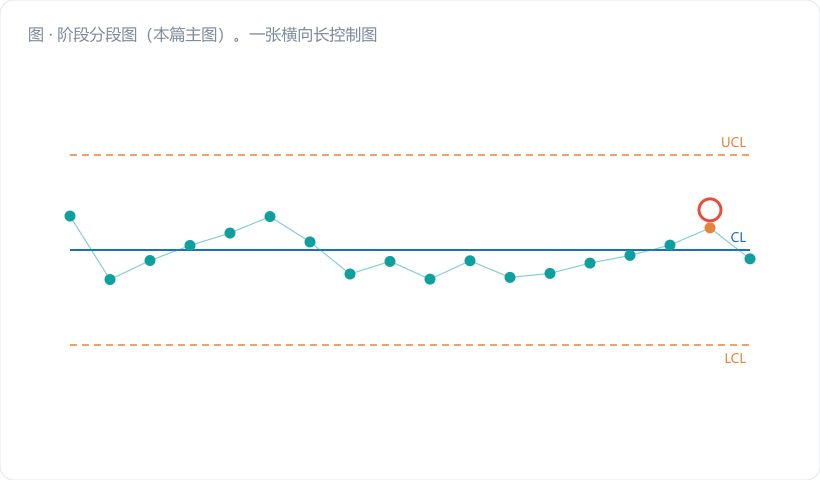
- 断点左侧:CL=25.010 实线、UCL=25.0377 / LCL=24.9823 虚线,间距较宽,点子在限内正常散布;
- 断点右侧:CL=24.998 实线明显下移,UCL=25.0159 / LCL=24.9801 虚线间距明显收窄,形成清晰的"台阶",点子重新在新限内随机散布;
- 在右侧上方另用浅灰虚线延长旧限,并把落在旧 CL 下方的一串点用半透明色块罩住,标注"若沿用旧限:连续 9 点同侧,天天误报";
- 图下方加两个小标签:"阶段一 σ=0.0206,Cp=0.81"与"阶段二 σ=0.0133,Cp=1.25"。
图注:"过程换代了,限也得换代"。
三、车间真实案例:换模前后两套限,一步步算
规格 25.00 ± 0.05 mm(T = 0.10),n=5,常数 A₂=0.577、D₄=2.114、d₂=2.326。
阶段一(旧模 M-101,25 个子组)
- x̄̄₁ = 25.010 mm,R̄₁ = 0.048 mm
- UCL₁ = 25.010 + 0.577×0.048 = 25.010 + 0.0277 = 25.0377
- LCL₁ = 25.010 − 0.0277 = 24.9823
- UCL_R1 = 2.114 × 0.048 = 0.1015
- σ̂₁ = 0.048 / 2.326 = 0.02064 mm;σ_x̄1 = 0.02064/2.236 = 0.00923
- Cp₁ = 0.10 / (6×0.02064) = 0.10/0.1238 = 0.81
- Cpk₁ = (25.05 − 25.010) / (3×0.02064) = 0.040/0.0619 = 0.65
阶段二(新模 M-207,22 个子组)
- x̄̄₂ = 24.998 mm,R̄₂ = 0.031 mm
- UCL₂ = 24.998 + 0.577×0.031 = 24.998 + 0.0179 = 25.0159
- LCL₂ = 24.998 − 0.0179 = 24.9801
- UCL_R2 = 2.114 × 0.031 = 0.0655
- σ̂₂ = 0.031 / 2.326 = 0.01333 mm;σ_x̄2 = 0.01333/2.236 = 0.00596
- Cp₂ = 0.10 / (6×0.01333) = 0.10/0.0800 = 1.25
- Cpk₂ = min[(25.05−24.998), (24.998−24.95)] / (3×0.01333) = min(0.052, 0.048)/0.040 = 0.048/0.040 = 1.20
新模好在哪,数字说话:σ 从 0.0206 降到 0.0133(降了 35%),Cp 从 0.81 升到 1.25,Cpk 从 0.65 升到 1.20。这台模具的钱,花得值。
再算沿用旧限会闹出什么笑话:
- 新过程中心 24.998 相对旧 CL 25.010,偏差 = −0.012 mm
- 折算成旧图的 σ_x̄1:−0.012 / 0.00923 = −1.30 σ
- 那么每个点落在旧 CL 下方的概率 = Φ(1.30) = 90.3%
- 连续 9 个点都在下方的概率 = 0.903⁹ = 约 40%
每个 9 点窗口里有四成机会触发准则 2——老赵天天挨报警,一点不冤。这全是虚惊,他每次去调模,都是在给一个本来更好的过程注入变差(第 15 篇算过这笔账)。
反过来,漏判的风险也在:
- 旧 UCL 25.0377 对新过程而言 = (25.0377 − 24.998) / 0.00596 = 6.7 σ
- 新过程哪怕中心漂移 4 个 σ,用旧限也永远报不出来
一套过时的控制限,同时制造了"疯狂误报"和"彻底失明"两个问题。 这就是为什么变更之后必须重算。
四、常见误区提醒
- 报警太多就把限放宽(或者干脆重算)。 控制限不是用来"调到工人舒服为止"的,报警多要么是真有异常,要么是准则/频率设计不合理(第 14 篇),要么是过程确实变了。在原因查明之前重算限,等于亲手销毁证据。
- 重算了限,却不留任何记录。 变更日期、原因、新旧限数值、批准人——一样都不能少。审核员抽到某个月的图问"这里限为什么变了",答不上来就是不符合项,严重的会牵出"数据可靠性"这个大帽子。
- 新阶段刚跑三五组就急着冻结新限。 子组太少,R̄ 的抽样波动很大,算出来的限可能偏窄也可能偏宽,后面得反复改。规矩是先挂"试用限",攒够 20~25 组、确认无判异之后再冻结。 顺带一句:换模、换设备之后,别忘了新过程也要重新做一次能力评价,Cp/Cpk 不能沿用旧数据交差。
五、小结 & 互动提问
控制限是过程的"证件照",过程整过容了,照片就得重拍。判断标准就三个词:已知、有意、持续。满足了就分阶段重算,画断点、留台阶、不跨阶段判异;不满足——尤其是"报警了但没查出原因"——一条线都不许动。
互动提问:回想你们最近一次换模具或换设备,控制图上有没有画那条断点线?如果没有,现在打开那张图看看:变更之后的点子,是不是集体偏向了中心线的某一侧?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。