SPC·实战笔记
模块一 · SPC 与变差基础 · 入门
合理子组怎么分:同一模还是不同模
控制图好不好用,三分靠画法,七分靠"子组怎么分"。子组分错了,控制图要么假稳定、要么乱报警。今天把"合理子组"这件大事说透。
一、先说结论
子组(subgroup)不是随便抓几个件凑一组。合理子组的核心原则只有一句:让组内差异尽量只来自普通原因,把"特殊原因"推到组间去。
换句话说,同一子组内的零件,要尽量"同时、同条件"产生;不同子组之间,才允许有班次、模具、时间这些会变的差异。这样控制图才能灵敏地抓住"组间异常"。
二、核心知识点拆解
2.1 子组是干什么的
控制图画的不是单个零件,是一组(子组)的统计量(如子组均值 x̄、子组极差 R)。组内波动代表"自然散度",组间波动代表"可能出了特殊原因"。
如果组内本身就混了不同模、不同班次,那组内波动被人为放大,控制限变宽,真正的异常反而被"稀释"掉——假稳定。
2.2 怎么才算"合理"
经典做法:
- 连续生产取连续件:同一设备、同一模、相邻时间连续加工的 4–5 件作为一组(n=4~5 最常见)。
- 组内同质:同一原材料批、同一操作员、同一设定。
- 组间异质才允许:不同班次、不同模具、不同天的子组,自然分开。
图 1 · 两种分法对比。左"合理":每组 5 件来自同一模连续加工,组间有班次分隔;右"不合理":每组混了 3 个不同模的件,组内波动大、限宽、异常被吞。图注:"组内干净,组间才看得清"。
2.3 子组大小 n 怎么定
- 计量型常用 n=4~5(平衡灵敏度和成本);大子组 n≥10 改用 Xbar-S 图(第 24 篇)。
- 子组太小(n=1)→ 只能上 I-MR 单值图(第 26 篇)。
- 不是越大越好:n 大了控制限变窄,但抽样成本也高,还得看过程实际节奏。
2.4 抽样频率:子组之间隔多久
子组不光要"组内同质",组与组之间还得覆盖你想监控的变化节奏。如果过程每小时才漂移一点,你一天只取一组,那漂移被"平均"进组间噪声里,图上看着平平淡淡。一般经验:子组间隔要短到能抓到预期的过程变化,又长到不至于把测量资源烧光。连续生产取连续件、按班次分设子组,是兼顾灵敏度与成本的通行做法。
三、车间真实翻车:混模导致假稳定
某注塑车间,把"每班最后 5 件"凑一组画 Xbar-R。问题来了:这 5 件其实跨了两套模具(A 模偏正、B 模偏负),组内一平均,偏差互相抵消,R 也偏小。控制限算出来很宽,B 模慢慢偏移到超差,图上愣是没报警——典型的假稳定。
改成"同一模连续 5 件一组、按模分色"后,B 模的偏移立刻在组间显现,第二天就抓到了。
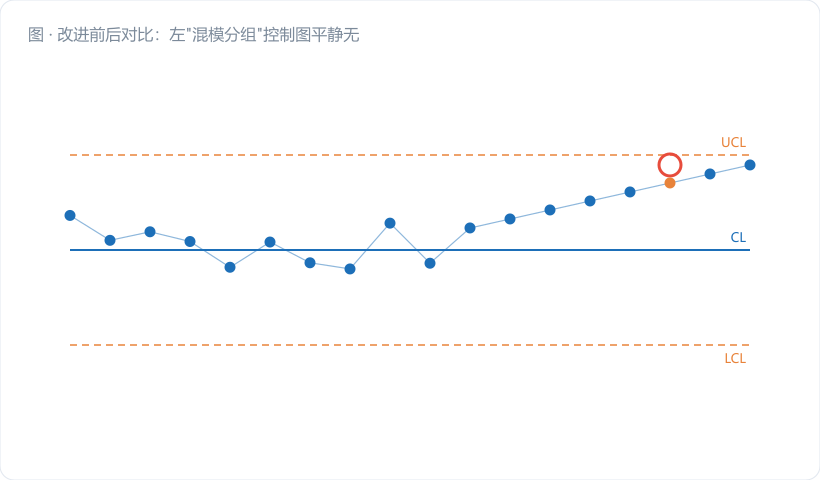
图 2 · 改进前后对比:左"混模分组"控制图平静无波(假象),右"按模分组"B 模子组明显偏低出趋势。图注:"分错组,图比人还糊涂"。
四、常见误区提醒
- 为凑数把不同条件件硬塞一组。组内不纯,控制限失真,异常被平均掉。
- 子组跨太长时段。比如"一天 5 件"分散在全天,丢失了短时波动信息,适合用 I-MR 而非 Xbar-R。
- n 越大越好。盲目大子组只是浪费测量资源,灵敏度提升有限。
五、小结 & 互动提问
合理子组是控制图的"地基"。组内干净、组间才敏感。这条原则守住了,后面所有图都好用;守不住,图再漂亮也是自欺。
互动提问:你现在的子组是怎么分的?是"连续同条件 5 件",还是"凑够数就行"?回头翻翻数据收集计划,多半能挑出毛病。
【来源标注】本篇依据:GB/T 17989.1-2020 第 7 章(数据收集、合理子组);ISO 22514-2 子组设计。可配套互动页:iso-spc-kb/KP104.html、iso-spc-kb/KP201.html(Xbar-R 与子组)、iso-spc-tutorials/GBT17989.1_general_guide.html(数据收集自检)。