控制图凭什么能"看见"异常:原理白话版
一、先讲个真事
前年帮一家做汽车密封条的厂上 SPC。挤出机出口厚度,图纸给的是 2.00±0.10 mm。操作工老周干了十四年,手感极准,一直觉得控制图是"电脑瞎报"。
那天中班,第 17 个子组的均值跳到 2.024 mm。没超规格上限(2.10 差着老远呢),但超了控制图算出来的 UCL=2.017。系统一响,老周摆手:"2.02 而已,离超差远着呢,别停,耽误产量。"
班长脾气犟,硬是停机查了十分钟。结果:三区加热带的热电偶接线端子松了,实际温度比设定值高了 8 ℃。那会儿厚度才刚开始往上爬,再干两个小时,铁定批量超差,两千多米胶条全得回炉。
事后老周服了,还跟我说了句特到位的话:"原来这图不是看合不合格,是看这台机器还是不是原来那台机器。"
这一句,基本上把控制图的原理讲完了。剩下的,都是这句话的数学版。
二、核心知识点拆解
2.1 控制图干的事:把"正常吗"翻译成"有多罕见"
人眼看数据,判断标准是"感觉";控制图看数据,判断标准是"概率"。
任何一道工序,哪怕机床、刀具、料、人全不变,连续做出来的零件也不会一模一样。这种谁都消不掉的、来源多而杂、每个影响都很小的波动,叫普通原因变差。它有个特点:稳定,可预测,长期看服从一个固定的分布。
一旦有个"外来户"插进来——刀崩了、料换批了、温度飘了、换了个新手——波动的分布就变形了:中心挪位,或者散布变宽。这叫特殊原因变差。
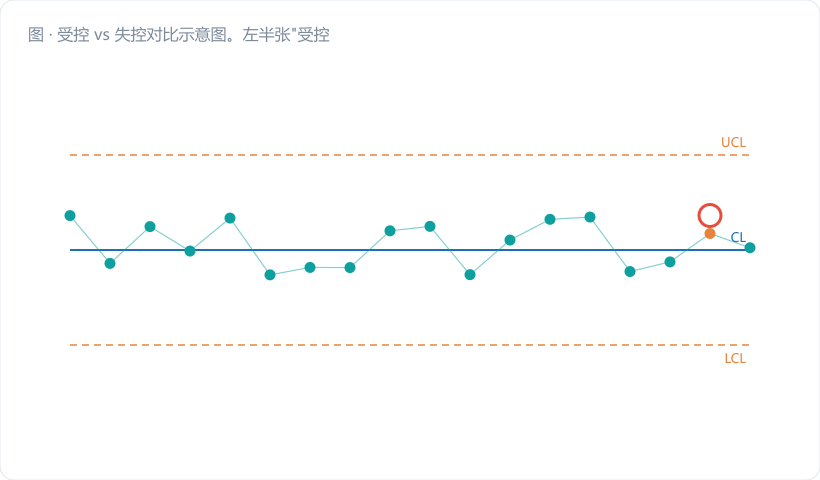
控制图的全部本事,就是回答一个问题:我现在看到的这个点,用"只有普通原因"这个假设去解释,说得通吗? 说得通,就当它是正常呼吸;说不通(罕见到离谱),就判它异常。
说白了,这是个假设检验,只不过换了张脸——把公式藏在图后面,把结论画成一条线。
2.2 3σ 那把刀:为什么偏偏是 3
假设过程只有普通原因,统计量(比如子组均值)近似服从正态分布。那么围绕中心线 CL 画 ±kσ 的界限,落在界内的概率是固定的:
| k 值 | 界内概率 | 单点误报概率 α | 平均多少点报一次假警(ARL₀) |
|---|---|---|---|
| 1σ | 68.27% | 31.73% | 约 3 点 |
| 2σ | 95.45% | 4.55% | 约 22 点 |
| 3σ | 99.73% | 0.27% | 约 370 点 |
| 4σ | 99.9937% | 0.0063% | 约 15787 点 |
k 取小了,天天误报,工人两天就不看图了;k 取大了,真异常也报不出来。休哈特当年选 3,不是数学最优解,是工程上的折中:370 个点报一次假警,这个频率车间扛得住;同时对 1.5σ 以上的真实偏移,还留得住相当的检出力。
注意一点:3σ 里的 σ 不是拍出来的,也不是从规格反推的,是从过程实测数据估出来的。这是控制图跟"公差带"最本质的分家。
2.3 尺子必须来自"组内"
这一条最容易被软件默认设置带沟里。
控制限里的 σ,正确算法是用组内短期波动去估:
- 用极差:σ̂ = R̄ / d₂
- 用标准差:σ̂ = s̄ / c₄
d₂、c₄ 都是只跟子组大小 n 有关的查表常数(n=5 时 d₂=2.326,c₄=0.9400)。
为啥非得用组内?因为组内那几件是"几乎同一时刻、同一状态"做出来的,它们之间的差异,只能是普通原因造成的——这才是干净的尺子。要是直接把所有数据一锅端算总标准差,那把"组间的漂移"也算进尺子里了,尺子被撑大,控制限跟着变宽,真漂移反而藏在限内看不见。
一句话:用组内做尺子,去量组间的变化。 这是控制图能"看见"异常的机械原理。
三、车间真实案例:把密封条那批数据算一遍
取稳定时段 8 个子组,每组 n=5,测出口厚度(mm):
| 子组 | 均值 x̄ | 极差 R |
|---|---|---|
| 1 | 2.001 | 0.030 |
| 2 | 1.998 | 0.025 |
| 3 | 2.004 | 0.035 |
| 4 | 2.000 | 0.028 |
| 5 | 1.997 | 0.022 |
| 6 | 2.003 | 0.033 |
| 7 | 1.999 | 0.026 |
| 8 | 2.002 | 0.029 |
逐步手算:
- 总均值 x̄̄ = (2.001+1.998+2.004+2.000+1.997+2.003+1.999+2.002) / 8 = 16.004 / 8 = 2.0005 mm
- 平均极差 R̄ = (0.030+0.025+0.035+0.028+0.022+0.033+0.026+0.029) / 8 = 0.228 / 8 = 0.0285 mm
- 查 n=5 的常数:A₂=0.577,D₄=2.114,D₃=0,d₂=2.326
- Xbar 图控制限:
- UCL = 2.0005 + 0.577×0.0285 = 2.0005 + 0.0164 = 2.0169 mm - LCL = 2.0005 − 0.0164 = 1.9841 mm
- R 图控制限:UCL_R = 2.114×0.0285 = 0.0603 mm;LCL_R = 0(n≤6 无下界)
- 单件标准差估计:σ̂ = R̄/d₂ = 0.0285/2.326 = 0.01225 mm
验算一下第 4 步是不是自洽:子组均值的标准差 σ_x̄ = σ̂/√5 = 0.01225/2.236 = 0.00548,乘 3 得 0.0164——跟 A₂·R̄ 分毫不差。所以 A₂ 这个常数不神秘,它就是 3/(d₂√n) 的打包版。
再看那个惹事的第 17 点:x̄ = 2.024。
- 离中心线:2.024 − 2.0005 = 0.0235 mm
- 折算成子组均值的 σ:0.0235 / 0.00548 = 4.29σ
4.29σ 什么概念?在"过程没变"的前提下,出现这种点的概率大约十万分之一。你说这是碰巧,还是机器出事了?
顺带算笔账:规格 2.00±0.10,公差带 0.20 mm;过程 6σ̂ = 6×0.01225 = 0.0735 mm。Cp = 0.20/0.0735 ≈ 2.72。能力好得离谱,所以控制限比规格限窄一大截——这就是为啥 2.024 明明"合格",控制图却敢报警。能力越好的过程,控制图越灵敏。
四、常见误区提醒
- 把控制图报警等同于"出废品了"。 大错。报警说的是"过程的分布变了",跟合不合格是两回事。上面那个 2.024,合格得很,但机器确实病了。等你看到废品再动手,中间那两个小时的货全是赌运气。
- 控制限直接拿规格限来填。 这是车间最常见的偷懒。控制限是过程自己算出来的"我能晃多大",规格限是客户要的"我允许你多大",两条线的娘家都不是一家(第 18 篇专门掰扯这事)。填成规格限,等于把报警器的灵敏度调到零。
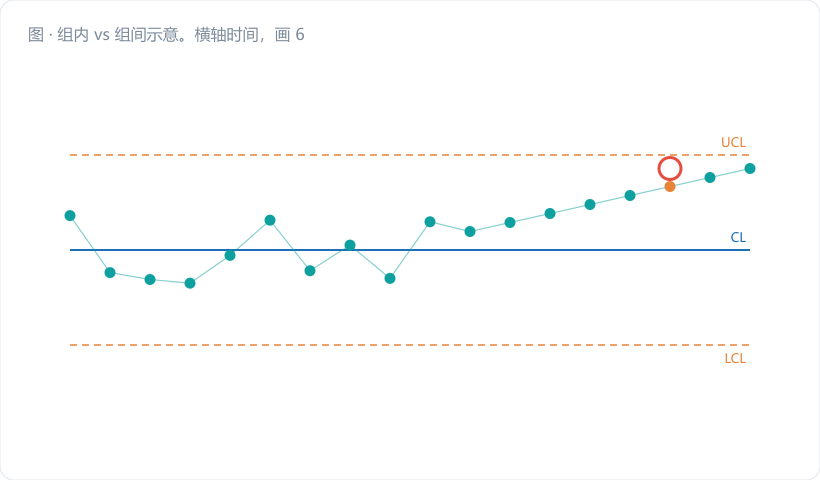
- 点都在限内就认为万事大吉。 出界只是八条判异准则里的第一条。连续 9 点在同侧、连续 6 点递增、点子全贴着中心线不动……这些都在限内,但个个是病(第 12、13 篇细讲)。
五、小结 & 互动提问
控制图不是"合格判定器",是"过程变化探测器"。它靠的是一句朴素的逻辑:先假设过程没变,算出没变时数据该怎么晃;实际晃出圈了,就说明假设站不住。3σ 是那把刀,组内变差是那把尺,剩下的都是执行细节。
互动提问:翻一下你手头正在用的那张控制图,UCL 和 LCL 是软件按 R̄/d₂ 算出来的,还是当初有人"参考公差先填了个数"沿用到今天?如果是后者,你猜它这些年漏掉了多少次真报警?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。