过程稳态:控制图要达到的终极目标
一、先说结论
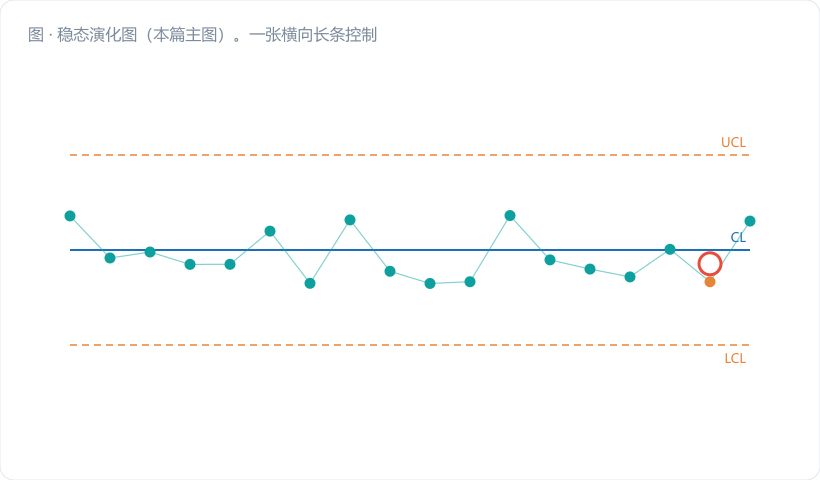
统计受控状态(俗称稳态),指的是过程里只剩下普通原因变差,没有特殊原因作祟。它的判据只有一条:控制图上连续足够长的一段,不出现任何判异信号。
注意这个定义里,从头到尾没提"合格"两个字。
稳态说的是可预测性——我能说出明天这台机器做出来的零件,会落在哪个范围里、以什么形状分布。合格说的是符合性——做出来的东西在不在图纸公差里。
一个过程可以稳定但不合格(稳稳当当地做废品),也可以合格但不稳定(今天靠运气过关,明天不知道)。只有先稳,"合格"才是可持续的;不稳的合格,是赌来的。
所以控制图的终极目标不是"保证合格",是"把过程做到可预测"。可预测了,才谈得上算能力、定基准、做改进。
二、核心知识点拆解
2.1 稳定与合格:四个象限
把"稳不稳"和"有没有能力"交叉一下,车间里的过程都能对号入座:
| 有能力(Cpk 够) | 没能力(Cpk 不够) | |
|---|---|---|
| 稳定 | 理想状态:产出可预测且合格,只需日常维持 | 稳定地做次品:变差太大,得改设备/工艺,光调机没用 |
| 不稳定 | 靠运气:现在合格,随时可能翻车,Cpk 算出来也不可信 | 最糟:又乱又差,先找特殊原因,别急着算能力 |
第二象限(稳定但没能力)最需要区分清楚:这时候的问题是普通原因太大,而普通原因属于"系统的问题",得靠管理层动资源去改——换设备、改工装、改工艺参数。 让操作工天天调机,一点用没有,反而会把 σ 调大(第 15 篇算过账)。
第三象限(不稳但当前合格)最容易麻痹人。开头那位工程师报的"99.8% 合格率",就在这个格子里:眼下数字好看,可过程随时可能跳一下。审核员开不符合项,开的就是这个。
顺序永远是:先稳定,再评能力,最后谈改进。 过程不稳的时候算出来的 Cpk 是个没有意义的数——因为它假设分布是固定的,而你的分布正在变(模块一第 07 篇聊过这事)。
2.2 怎么证明达到了稳态
不是拍脑袋说"我看着挺稳",得走流程:
第一步,攒数据。 至少 20~25 个子组(合计 100 件以上)。少于 20 组,算出来的控制限本身波动很大,站不住。
第二步,算初始限。 按 x̄̄ ± A₂·R̄ 算出试用控制限。
第三步,判异 + 迭代剔除。 用判异准则过一遍。有出界点,先去查原因:
- 查实了特殊原因并已消除(比如换错料、对刀失误)→ 剔除该子组,用剩下的数据重算控制限;
- 查不出原因 → 不许剔除,这个点代表的波动是你过程的真实一部分。
重算之后再判一遍,可能又冒出新的出界点(因为限收窄了),继续迭代,直到全部点都在限内且无其他判异模式。
第四步,确认并冻结。 这套限就成了后续生产的正式控制限,写进控制计划。
第五步,定期回看。 过程有已知改变(换模、改参数、换设备)时重算(第 19 篇细讲);没改变就别乱动。
2.3 稳态之后:普通原因的持续改进
达到稳态,不是终点,是起跑线。
稳态意味着变差全部来自普通原因,而普通原因是系统固有的。想把 σ 再压下去,操作工层面基本无能为力,得动系统:
- 设备:主轴精度、导轨间隙、夹具刚性
- 工艺:切削参数、冷却方式、工序合并或拆分
- 材料:来料一致性、供应商减少
- 测量:量具分辨力、GRR 改善(测量变差也是过程变差的一部分)
戴明有个广为流传的判断:过程中大部分问题(通常说 85% 左右)源自系统,只有小部分归于操作者个人。所以稳态之后的改进,主责在管理层,不在一线。这话在车间里说出来,往往能解开很多"为什么天天骂工人却不见好转"的心结。
- 第一段"阶段 A:混乱期"——点子大幅跳动,多个点出界(红圈),控制限很宽,旁注"σ=0.041,Cp=0.65,月均判异 9 次";
- 第二段"阶段 B:稳态期"——消除特殊原因后,控制限收窄,点子在限内随机散布无模式,旁注"σ=0.025,Cp=1.07,月均判异 1 次";
- 第三段"阶段 C:改进期"——控制限进一步收窄(台阶式下移的两条限),点子更密集,旁注"σ=0.018,Cp=1.48"。
底部一条箭头贯穿三段,标"消除特殊原因 → 达到可预测 → 削减普通原因"。深蓝画点线,金橙画控制限台阶,第一段用红色标异常点。图注:"稳态是起跑线,不是终点"。
三、车间真实案例:25 个子组,迭代两轮定出稳态限
某铝合金压铸件,监控壁厚,规格 10.00 ± 0.08 mm,n=5,每小时 1 组,连续攒了 25 组。
第一轮:算试用限
- 25 组总均值 x̄̄₁ = 10.0150 mm
- 25 组平均极差 R̄₁ = 0.0620 mm
- n=5:A₂=0.577,D₄=2.114,D₃=0,d₂=2.326
- Xbar 图:UCL = 10.0150 + 0.577×0.0620 = 10.0150 + 0.0358 = 10.0508
- Xbar 图:LCL = 10.0150 − 0.0358 = 9.9792
- R 图:UCL_R = 2.114 × 0.0620 = 0.1311,LCL_R = 0
判异结果:第 7 组 x̄ = 10.058、第 19 组 x̄ = 10.052,两点超 UCL。R 图全部受控。
查因:第 7 组对应换料后首批,保温炉温度未回稳;第 19 组对应中途更换了顶针,模具型腔状态短时变化。两条都查实、都已消除。→ 允许剔除。
第二轮:重算
- 剩余 23 组总均值 x̄̄₂ = (25×10.0150 − 10.058 − 10.052) / 23 = (250.375 − 20.110) / 23 = 230.265 / 23 = 10.0115 mm
- 剩余 23 组平均极差 R̄₂ = 0.0580 mm(剔除的两组极差偏大,拉低了平均)
- Xbar 图:UCL = 10.0115 + 0.577×0.0580 = 10.0115 + 0.0335 = 10.0450
- Xbar 图:LCL = 10.0115 − 0.0335 = 9.9780
- R 图:UCL_R = 2.114 × 0.0580 = 0.1226
再判一遍:23 个点全部落在新限内,无 9 点同侧、无 6 点趋势、无贴限链。判定:达到统计受控状态。
接着评能力(这时候算才有意义):
- σ̂ = R̄₂ / d₂ = 0.0580 / 2.326 = 0.02494 mm
- 公差 T = 10.08 − 9.92 = 0.16 mm
- Cp = T / 6σ̂ = 0.16 / (6×0.02494) = 0.16 / 0.1496 = 1.07
- 上偏:(USL − x̄̄₂) / 3σ̂ = (10.08 − 10.0115) / 0.0748 = 0.0685/0.0748 = 0.916
- 下偏:(x̄̄₂ − LSL) / 3σ̂ = (10.0115 − 9.92) / 0.0748 = 0.0915/0.0748 = 1.223
- Cpk = min(0.916, 1.223) = 0.92
结论落到第二象限:稳定,但能力不足(客户要求 Cpk ≥ 1.33)。
改进方向也就清楚了:Cp = 1.07 说明散布本身就偏大,光把中心调正(Cpk 顶多提到 1.07)也够不着 1.33。所以两件事得一起干——一是把 x̄̄ 从 10.0115 往 10.00 拉正,二是把 σ 从 0.0249 压到 0.0200 以下。
他们后来做的:优化保温炉温控(把换料后的温度波动压住)+ 缩短模具冷却水路的响应时间。三个月后复评,σ̂ = 0.0180,Cp = 0.16/0.108 = 1.48,Cpk = 1.41,达标。
注意这个顺序:先靠判异消除特殊原因拿到稳态 → 再算能力发现散布不够 → 然后动系统削减普通原因。 一步都不能跳。
四、常见误区提醒
- 拿合格率当稳定性证据。 99.8% 的合格率,完全可能来自一个正在漂移、随时翻车的过程。 合格率是结果指标,稳定性是过程指标;审核员要看的是控制图上有没有判异模式,不是你的良率报表。
- 过程还在报警就急着算 Cpk。 不稳定的过程,分布本身在变,算出来的 Cpk 没有预测意义,今天 1.5 明天 0.9 都正常。PPAP 里提交这种 Cpk,属于典型的技术性造假,被追问时根本站不住。
- 为了让图"达到稳态",把碍眼的点删掉。 剔除的唯一合法理由是:查实了特殊原因,且该原因已被消除。 查不出原因就删点,等于把控制限人为收窄,后面天天误报,最后还是自己受罪。审核时对不上原始记录,那更是大问题。
五、小结 & 互动提问
稳态 = 只剩普通原因 = 输出可预测。它靠"连续 20~25 组无判异信号"来证明,靠"查实原因才剔点"的纪律来保证。
拿到稳态之后,路才刚开始:算能力,看是不是够;不够,就去动系统削减普通原因。控制图管稳定,能力指数管好坏,改进项目管进步——三件事各司其职,别混着谈。
互动提问:你手上最近一次提交给客户的 Cpk 报告,当时那批数据的控制图上,有没有判异信号?如果有,那份报告的数字,你自己信几分?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。