普通原因 vs 特殊原因:质量波动的"两兄弟"
一、先说结论
质量波动天生存在,没有零波动的工序。但波动分两种,处理方法天差地别:
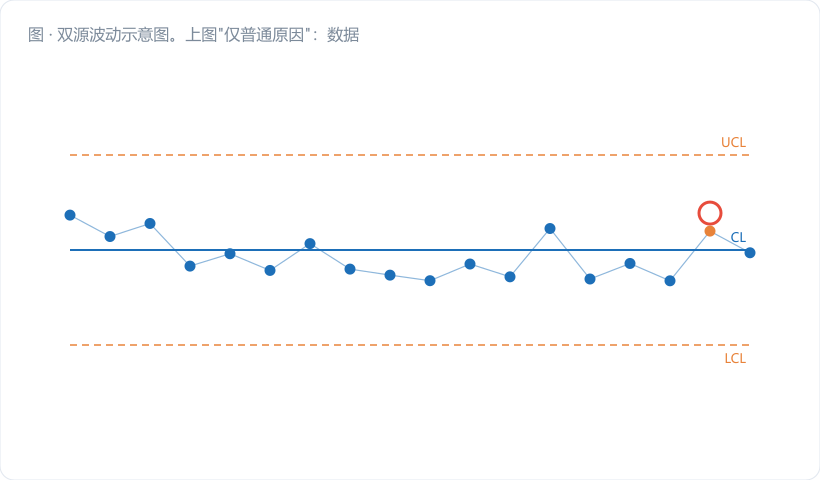
- 普通原因(Common Cause):系统固有的、随机的、一直都在的波动。比如设备微小振动、材料批次间的细微差异、环境温湿度变化。它让过程"散",但不至于"乱"。
- 特殊原因(Special Cause):非随机的、偶发的、不该出现的波动。比如刀突然崩了、夹具松了、混进了别批次料、夜班没人盯参数。它让过程"失控"。
一句话记住:普通原因要"改善系统",特殊原因要"立刻处理"。搞反了,要么瞎调机越调越乱,要么真出问题还当正常。
二、核心知识点拆解
2.1 普通原因:系统的"底色"
普通原因造成的波动,服从统计规律(通常接近正态)。它的幅度有限、方向随机,过程处于"统计受控状态"时,波动就来自这些普通原因。
关键是:普通原因靠一次性调机解决不了。你今天把零点校准了,明天它还是微微飘。要降这种波动,得换设备、改工艺、优化参数——是管理层的改进课题,不是操作工拧一下螺丝的事。
2.2 特殊原因:过程的"警报"
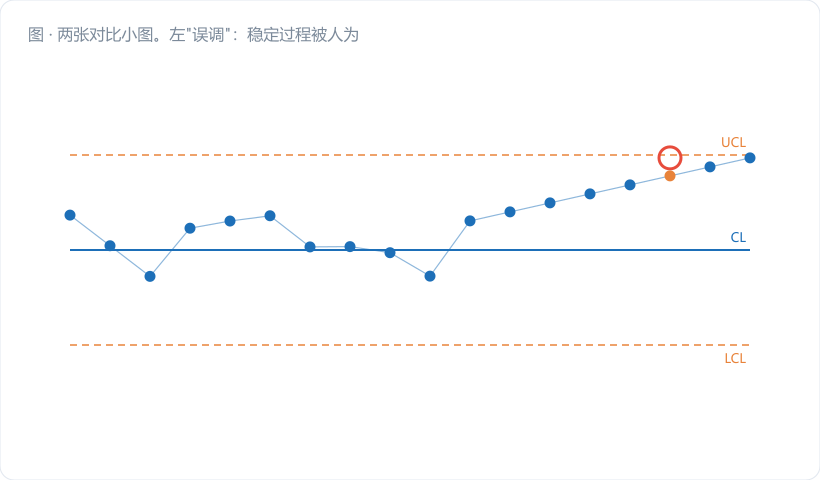
特殊原因会让过程行为"反常":要么某个点突然跳出去,要么连续往一个方向走,要么波动明显变大。它破坏了原有的随机模式。
特殊原因必须及时定位、消除。它往往是具体的、可归咎的:某把刀、某批料、某个人、某个设定。
2.3 为什么区分这么重要
经典翻车:过程其实出了特殊原因(刀具快崩了),但检验员当成普通波动"正常的",没管;或者反过来,过程稳定,班长看一个点偏了就猛调机,结果把本来好的过程调乱了。
休哈特当年 design 控制图,本质就是干一件事:用统计限把"普通原因的随机波动带"框出来,超出这个带的就是特殊原因信号。
三、车间真实案例:一次"假异常"的折腾
有个冲压车间,班长每天看冲压件厚度。某天早班第 3 个子组均值比平时高了一点点(还在规格内),他立刻调了模具间隙。结果后面几批反而波动变大,闹了半天。
复盘数据发现:那天只是环境温度比往常低 2℃,材料回弹略变,属于普通原因的正常摆动,根本不该动模具。调整后反而引入了人为扰动。
反例也有:另一家厂焊接工序,电流监控图连续 5 点下降,值班长没当回事,结果第 6 天焊点强度批量不达标。这回是真特殊原因(冷却水阀慢慢堵了),早发现早清阀就能避免。
四、常见误区提醒
- 把特殊原因当普通原因"忍了"。连续异常趋势还说是正常波动,是质量人最贵的沉默。
- 普通原因面前拼命调机。越调越乱,还怪设备不行——其实是系统能力不够,该走改进项目。
- 只看单点超不超规格,不看来龙去脉。规格限管"产品合不合格",控制限管"过程稳不稳定",两码事(后面第 18 篇细讲)。
五、小结 & 互动提问
普通原因和特殊原因,是 SPC 的"底层语法"。能分清楚,你才算真正开始用统计的眼光看产线。
互动提问:你们产线最近一次"调机",是因为真发现了特殊原因,还是只是看着不顺眼?回头翻翻记录,八成能看出点门道。