局部与整体:单点出界要看上下文
一、先说结论
新手判图,眼睛只盯着那个红点:出界了,报警,停机,查。
老手判图,眼睛先扫一圈:这个点前面几个点什么走势?R 图同时动了没?这一段是不是刚换过料、换过班?
一个孤零零的数值,本身不携带足够的信息去指导决策。 出界只告诉你"这里不对劲",至于是"偶发扰动"还是"系统性变化",得靠它周围的模式来判断。这俩的处置方式,从追溯范围到停不停线,完全不一样。
这篇讲的就是怎么把"点"读成"局面":Xbar 和 R 怎么配合看、多条准则同时亮意味着什么、以及那几个常见的"模式指纹"分别对应什么病。
二、核心知识点拆解
2.1 先看 R 图,再看 Xbar 图——顺序不能反
这是判图的第一条铁律,很多人不知道。
原因很简单:Xbar 图的控制限是用 R̄ 算出来的(UCL = x̄̄ ± A₂·R̄)。R 图要是自己都不受控,说明组内散布在变,那个 R̄ 就是个不靠谱的平均值,用它算出来的 Xbar 限自然也不可信。
R 图不稳的时候,去解读 Xbar 图上的报警,等于用一把会伸缩的尺子量东西。
所以正确顺序永远是:R 图(或 s 图)先稳住 → 再看 Xbar 图。R 图管的是"过程的手抖不抖",Xbar 图管的是"过程的准心偏没偏"。手都在抖,谈准心没意义。
2.2 两张图的四种组合,对应四类病
| R 图 | Xbar 图 | 判读 | 常见根因 |
|---|---|---|---|
| 受控 | 受控 | 过程稳态 | —— |
| 受控 | 异常 | 中心漂移,散布没变 | 刀补输错、换料批、温度漂移、对刀基准变了 |
| 异常 | 受控 | 散布变大,中心没动 | 夹具松动、主轴间隙、混料、量具重复性差、新手操作 |
| 异常 | 异常 | 结构性变化 | 换机、换模、混批、测量系统整体出问题 |
这张表建议打印出来贴在控制图旁边。光凭"R 稳不稳 + Xbar 偏不偏"这两个二元判断,就能把根因范围砍掉四分之三,查因效率立马不一样。
举个最典型的:Xbar 出界、R 正常 → 别去查夹具松动,那是散布问题;直奔"什么东西整体推了一把"——刀补、料、温度。反过来,R 出界、Xbar 正常 → 别去查刀补,去查松动和混料。
2.3 模式指纹:多准则叠加怎么读
单条准则给的是信号,多条准则同时亮给的是诊断。几个常见组合:
| 出现的模式 | 指向 | 处置倾向 |
|---|---|---|
| 出界点孤立,前后各 5 点均正常,R 图同步跳一下 | 组内混进了离群值(测量错误、单件磕碰) | 复测确认,多半不用调机 |
| 出界点 + 前面 6 点递增(准则 1+3) | 稳定漂移已走到头(磨损、热变形) | 停机干预 + 追溯 |
| 出界点 + 连续 9 点同侧(准则 1+2) | 中心已经搬家一段时间了 | 追溯范围要拉长 |
| 准则 4 + 准则 8 同时亮 | 混合分层(两腔/两机/两班) | 不是设备问题,先拆分层 |
| 准则 7(15 点在 C 区)+ 从不报警 | 控制限过宽或数据不实 | 查限的算法与原始记录 |
| R 图出界 + Xbar 图同时出界 | 结构性变化 | 按新过程对待,考虑重新定限 |
多说一句关于"孤立点"的处置。孤立出界点最常见的三个来源:测量错误、记录笔误、单件偶发事件(磕碰、铁屑、夹渣)。这类点该不该剔除?规矩是:能查实原因、且原因确认为非过程本身(比如量具没归零、抄错数)的,可以剔除并留记录;查不出原因的,不许剔除。 随手删点,是把控制图做成粉饰报表的第一步。
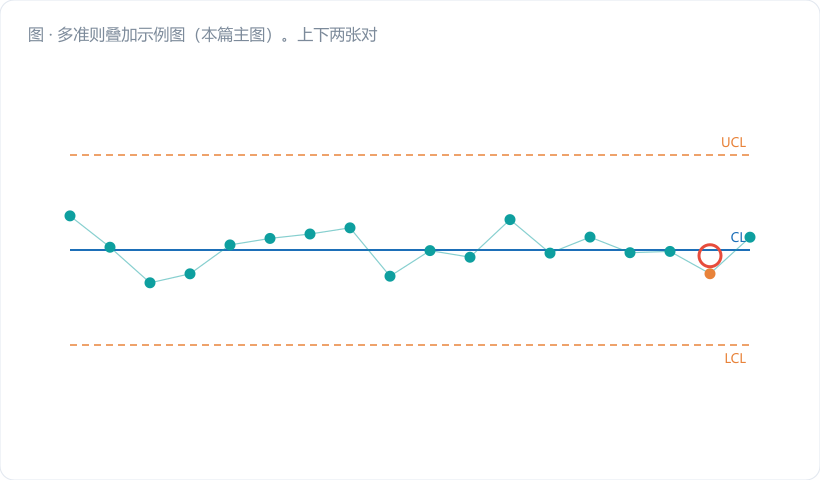
三、车间真实案例:两个长得一样的出界点
同一台车床,同一个特性:轴颈外径,规格 φ50.00±0.30 mm,n=5,两小时一个子组。
历史稳定数据定的限:
- Xbar 图:CL = 50.00,UCL = 50.30,LCL = 49.70(σ_x̄ = 0.10)
- R 图:R̄ = 0.52,UCL_R = D₄·R̄ = 2.114 × 0.52 = 1.099,LCL_R = 0
- 反算单件标准差:σ̂ = R̄/d₂ = 0.52/2.326 = 0.2236 mm,校验 σ_x̄ = 0.2236/√5 = 0.100 ✓
情形 A(3 月 12 日)
| 子组 | 16 | 17 | 18 | 19 | 20 |
|---|---|---|---|---|---|
| x̄ | 49.98 | 50.06 | 50.42 | 50.01 | 49.97 |
| R | 0.48 | 0.55 | 1.80 | 0.50 | 0.53 |
判读步骤:
- 先看 R 图:第 18 组 R = 1.80 > UCL_R = 1.099,R 图先出界。
- R 图既然不稳,Xbar 的那个 50.42 就不能当"中心漂移"来解释。
- 调原始记录:五个读数是 50.06、50.03、51.85、50.05、50.11。一个数明显离群。
- 现场核实:那件在测量前掉地上磕了一下,且量具当班未归零复核。
- 处置:该件隔离复测(实测 50.07),子组作废重取,机床一动没动。
情形 B(5 月 8 日)
| 子组 | 12 | 13 | 14 | 15 | 16 | 17 | 18 |
|---|---|---|---|---|---|---|---|
| x̄ | 50.05 | 50.10 | 50.14 | 50.19 | 50.24 | 50.28 | 50.34 |
| R | 0.50 | 0.53 | 0.49 | 0.55 | 0.51 | 0.52 | 0.54 |
判读步骤:
- R 图:0.49~0.55,全都稳稳贴着 R̄ = 0.52,散布没变。
- Xbar 图:第 12→17 六点严格递增,准则 3 在第 17 点就触发了;第 18 点 50.34 > UCL,准则 1 触发。
- 第 12→18 共漂移 50.34 − 50.05 = 0.29 mm,折合 0.29/0.10 = 2.9 个 σ_x̄,用了 7 个子组、约 14 小时——典型的匀速漂移。
- 单看第 18 点,它离 CL 是 0.34/0.10 = 3.4σ_x̄;但结合前面的爬坡,它根本不是"突然"出界,是走到那儿去的。
- 现场:刀具后刀面磨损量 VB = 0.32 mm,超过换刀标准 0.25 mm。
- 处置:停机换刀,重新对刀;追溯从第 12 子组(最后一个明确正常的点是第 11 组)之后的全部产品——节拍 30 s/件,两小时一个区间 240 件,7 个区间约 1680 件全部返检,实测挑出 23 件超上差。
同样是"超 UCL",一个啥也不用做,一个要返检一千六百件。区别全在那个点周围的上下文里。
四、常见误区提醒
- 只看 Xbar 图,R 图当摆设。 这是最普遍的一条。R 图不受控时,Xbar 图的控制限本身就是错的,你在错的限上做的所有判读都不成立。 判图顺序永远是先 R 后 Xbar,没有例外。
- 看到出界就一律停机追溯。 情形 A 那种孤立点,八成是测量或单件偶发,停机不但没用,还白白损失产能、打乱节拍。先花两分钟看上下文和原始读数,再决定停不停。
- 查不出原因就把点删掉,让图变好看。 只有查实为非过程原因(量具未归零、抄错数、样件磕碰)并留下记录的点,才允许剔除。 查不出原因的出界点必须留在图上——它是你过程能力的一部分证据。删了,下次审核问起来你连解释的机会都没有。
五、小结 & 互动提问
判异不是"找红点",是"读局面"。R 图定手抖不抖,Xbar 图定准心偏不偏,两张图的四种组合先把根因范围锁死;再看这个点是孤立的还是趋势末端的,决定停不停、追多远。
一句话:点是名词,模式才是句子。 只认名词的人,永远读不懂过程在说什么。
互动提问:回想你最近一次控制图报警——当时你看 R 图了吗?如果没看,现在翻出来对一下:那次到底是"中心漂移"还是"散布变大"?处置方向对上了没?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。