一篇搞懂 SPC:从一次整批报废说起
一、先讲个真事
那是家做汽车转向节的机加工车间,CNC 车床每天三班倒。质量员每班从产线抽 5 件送检,量完填表,合格就放行。表面看挺规范。
出事那天,夜班加工的一批 2000 件,首检、抽检都"合格",到了客户装配线却发现关键轴径大面积超下差,整批退回。复盘发现:那台车床的刀补在夜班悄悄往负方向飘了 0.03 mm,单件抽检测量有波动,5 件里未必能抓到;等发现时,偏差已经累积成系统性偏移。
事后老师傅很委屈:"我每班都检了啊。"我说,检了没错,但检验只能告诉你"已经发生了什么",控制才能告诉你"正在发生什么、会不会发生"。这就是 SPC 要解决的问题。
二、SPC 到底是什么
SPC,统计过程控制(Statistical Process Control),说白了就是用统计方法盯着生产过程本身,在变差失控之前就把它揪出来。
它的核心逻辑就一句:过程稳定了,才能谈能力;能力够了,产出才靠谱。
2.1 检验 vs 控制,差在哪
检验是"马后炮":生产完了再挑次品,挑出来的废品已经是损失。控制是"预防针":生产过程中实时监控,发现趋势异常就干预,把废品挡在产生之前。
2.2 SPC 不是万能药,但缺了它真不行
SPC 管的是"过程的稳定性",它不负责产品设计合不合理、原材料合不合格。但它能让一个本来合格的过程,别因为设备漂移、刀具磨损、换模差错这类原因悄悄变差。
说白了,SPC 是质量的"体温计+心电图",天天测、持续看,比一个月量一次靠谱太多。
三、车间真实场景:SPC 怎么落地
还是那家转向节车间。引入 SPC 之后,做法变了:
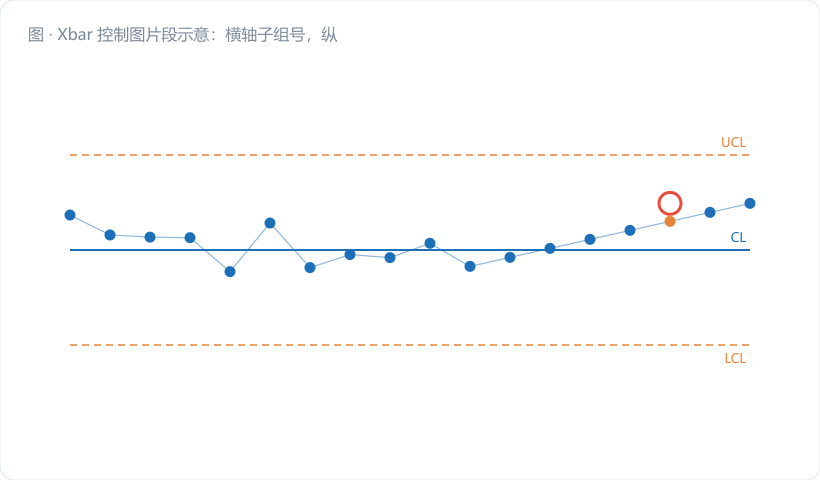
每台关键车床旁放一台数显量仪,操作工每加工完一个子组(比如连续 5 件)就测一次轴径,数据自动上传系统画 Xbar-R 控制图。控制限按历史稳定数据算好(后面文章会讲怎么算)。
有一天白班,系统报警:连续 3 个点往负方向走,虽然都还在规格限内,但已经触到"趋势判异"准则。班长马上停机查,发现是冷却液温度波动导致热变形。调完温继续干,那批件后来全部合格交付。
你看,同样是异常,检验模式下要等客户退货才知道;控制模式下,设备在"生病"初期就被发现了。
四、常见误区提醒
- 把 SPC 当成了"多检几次"。加抽检频次不等于 SPC。SPC 的灵魂是按子组画控制图、用统计限判异,不是简单增加检验点。
- 等出了废品才想起来用 SPC。SPC 是日常功夫,平时不画图,出事临时抱佛脚,数据都没积累,限也算不出来。
- 控制图报警就盲目停线。报警是信号不是结论,要先判异、再查因、再决策,乱停线反而打乱生产节奏。
五、小结 & 互动提问
SPC 不是让你多干活,是让你干对方向:从"事后挑废品"转向"事中控过程"。一套控制图,可能提前几小时甚至几天救你一批货。
互动提问:你现在的车间,是靠抽检把关,还是已经有控制图在看趋势?如果是前者,你觉得第一个该上的控制图会是哪道工序?