8 条判异准则(上):点出界与连续趋势
一、先讲个真事
那是家做座椅骨架的冲压厂,监控翻边孔的孔径,规格 φ12.00±0.05 mm。用的是 Xbar-R 图,n=5,两小时一个子组。
连着两天,图上一个点都没出界,报表干干净净。第三天首件送三坐标复检,孔径 φ12.038,虽然还在公差内,但已经吃掉了三分之二的上偏差。质量部翻回控制图一看,好家伙:第 10 点开始,所有点都在中心线上方;第 13 点开始,六个点一路单调上行,眼看要摸到 UCL。
拆模检查,冲头刃口磨损 + 定位销间隙变大,孔径在稳步扩大。
这事的教训特别典型:判异准则不止"出界"这一条。 一个缓慢漂移的过程,点子可以在限内老老实实爬上半天,等它真出界,废品早就成堆了。老师傅常说"出界的是急病,趋势是慢性病"——慢性病拖死人。
八条判异准则,前四条管的就是"出界 + 趋势"这两大类。今天先把这四条掰开。
二、核心知识点拆解
2.1 先分区:A / B / C 三个带
要读懂后面的准则,得先把控制图切成六条带。以中心线 CL 为界,上下各分三层,每层宽 1σ:
| 区域 | 位置(距 CL) | 单侧概率 | 双侧概率 |
|---|---|---|---|
| C 区 | 0 ~ 1σ | 34.13% | 68.27% |
| B 区 | 1σ ~ 2σ | 13.59% | 27.18% |
| A 区 | 2σ ~ 3σ | 2.14% | 4.28% |
| 界外 | > 3σ | 0.135% | 0.27% |
注意这里的 σ 是所画统计量自己的标准差。画 Xbar 图,它就是 σ_x̄ = σ̂/√n;画单值图,它就是 σ̂ 本身。分区线软件一般能自动画出来(虚线细一点),手工画图的话,把 UCL−CL 三等分就行。
准则 1–4 用到的主要是"界外"和"同侧"这两个概念,准则 5–8 才大量用 A、B、C 区(下一篇讲)。
2.2 准则 1:一点落在 A 区之外(超 3σ)
最经典、最好懂的一条:任何一点跑到 UCL 之上或 LCL 之下,判异。
它的误报概率是 0.27%,也就是过程完全正常时,平均每画 370 个点会冤枉一次。这条准则对"突发性大变化"最灵:崩刀、装错料、程序调错、夹具松脱,通常一下子就把点甩出去了。
但它有个明显短板——对小漂移几乎瞎。 过程均值偏移 1σ 时,单点出界的检出概率只有约 2.3%,平均要等 44 个子组才报一次。等它反应过来,黄花菜凉了。这也正是准则 2–8 存在的理由。
2.3 准则 2:连续 9 点落在中心线同一侧
过程没变的时候,每个点落在 CL 上方还是下方,跟抛硬币差不多,各 50%。连着 9 次都是同一面,概率是:
P = 2 × (1/2)⁹ = 2/512 = 0.39%,平均约 256 个点撞一次。
比出界准则稍微松一点点,但它专治均值的持续偏移:换料批、换班、刀补输错、夹具重新装夹后基准变了。这类问题不会让点飞出去,只会让点"集体搬家"到中心线一侧待着。
有些体系文件写的是"连续 7 点"或"连续 8 点"同侧,那是不同版本、不同行业的取舍——点数越少越灵敏,误报也越多。关键是全厂统一,写进作业指导书,别 A 线用 7 点、B 线用 9 点,最后连报表都没法比。
2.4 准则 3 与准则 4:趋势与"锯齿"
准则 3:连续 6 点持续上升或持续下降。
6 个点严格单调排列的概率是 2/6! = 2/720 = 0.28%,平均约 360 个点碰一次。这条是刀具磨损、模具磨损、温度漂移、试剂老化、砂轮钝化的招牌信号——所有"慢慢变坏"的机理,都会在这儿露头。开篇那家冲压厂,栽的就是这条。
准则 4:连续 14 点上下交替(一上一下的锯齿)。
这个的概率不能简单按 1/2 连乘算(相邻点的升降方向不独立),得用交错排列数去数:14 点锯齿排列的概率约 0.46%,平均约 220 个点一次。
锯齿形态背后往往是三种事:
- 过度调整:操作工看一点高就往下调,看一点低就往上调,手比脑快,人为制造出振荡(第 15 篇会算这笔账);
- 两个源头轮流:两台机、两个腔、两个班次交替采样;
- 测量系统作怪:两个量具、两个人交替量。
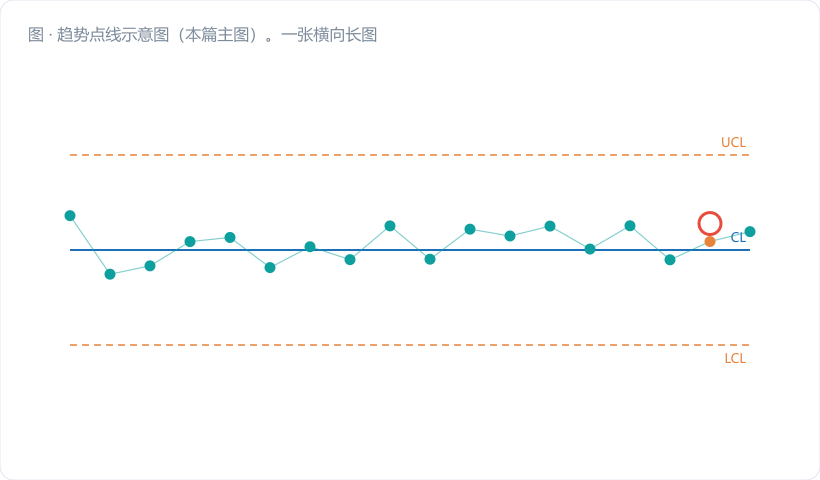
三、车间真实案例:冲压孔径那 20 个子组
数据来了。规格 φ12.00±0.05,n=5,控制限按前期稳定数据定为:CL=12.000,UCL=12.012,LCL=11.988(即 σ_x̄ = 0.004 mm)。
| 子组 | x̄ (mm) | 位置 | 子组 | x̄ (mm) | 位置 |
|---|---|---|---|---|---|
| 1 | 11.998 | 下 | 11 | 12.001 | 上 |
| 2 | 12.003 | 上 | 12 | 12.003 | 上 |
| 3 | 11.996 | 下 | 13 | 12.002 | 上 |
| 4 | 12.001 | 上 | 14 | 12.004 | 上 |
| 5 | 11.999 | 下 | 15 | 12.005 | 上 |
| 6 | 12.004 | 上 | 16 | 12.007 | 上 |
| 7 | 11.997 | 下 | 17 | 12.008 | 上 |
| 8 | 12.002 | 上 | 18 | 12.010 | 上 |
| 9 | 11.995 | 下 | 19 | 12.011 | 上 |
| 10 | 12.002 | 上 | 20 | 12.009 | 上 |
逐条过一遍:
准则 1(出界):最大值 12.011 < UCL 12.012。没触发。 报表上"无异常"就是这么来的。
准则 2(9 点同侧):第 10 点起全在 CL 上方,数到第 18 点正好 9 个。第 18 点触发。
准则 3(6 点递增):第 13→18:12.002 → 12.004 → 12.005 → 12.007 → 12.008 → 12.010,六点严格单调上行。第 18 点触发,第 19 点继续,成了 7 点。
准则 4(14 点交替):前 9 点确实在上下横跳,但只有 9 个点,够不着 14。未触发。
再折算一下漂移量。第 19 点偏离中心线 12.011 − 12.000 = 0.011 mm,除以 σ_x̄ = 0.004,等于 2.75σ——离出界只差临门一脚。要是等准则 1 报警,还得再干一两个子组,按两小时一组算,就是三四百件已经流下去了。
而准则 2 和准则 3 在第 18 点就双双亮灯。两个信号同时出现,指向性极强:不是随机波动,是有个东西在稳定地把孔径往大里推。 停机拆模,十五分钟搞定,一件废品没出。
四、常见误区提醒
- 只挂准则 1,其他七条全关掉。 这是国内车间的重灾区,很多软件默认也只开第一条。结果就是所有慢性漂移全漏——而车间里八成的质量问题,恰恰是慢性漂移。 刀具磨损、模具磨损、温度爬升,哪个是"啪"一下跳出去的?
- 准则里的点数随便改。 有人嫌 9 点太慢改成 5 点,图上立刻天天报警;有人嫌吵改成 15 点,等于没开。点数一改,误报率跟着变,全厂的判异口径就散了。 要改可以,先算清楚误报率,写进文件,全线统一执行。
- 准则 3 数点时把"持平"当成"上升"。 两个点数值完全一样,趋势就断了,得重新起算。手工判图时这个最容易糊弄自己,尤其是分辨力差的量具,一堆重复读数,硬凑出个"六点递增",那是自己骗自己。
五、小结 & 互动提问
准则 1 抓急病,准则 2 抓搬家,准则 3 抓磨损,准则 4 抓振荡。四条各有各的靶子,缺一条就漏一类问题。真要把控制图用出价值,别只盯着有没有点飞出去,得学会看点子"排队的形状"。
下一篇讲准则 5–8:接近控制限的链、C 区里的假太平、以及最容易被误判的混合分层。
互动提问:打开你们的 SPC 软件,看看判异准则那一栏,到底勾了几条?如果只勾了"超出控制限",把准则 2 和准则 3 打开跑一遍历史数据,看会不会跳出一堆你从没注意过的漂移。跑完欢迎回来说说结果。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。