8 条判异准则(下):链、接近限、混合分层
一、先讲个真事
那家厂做的是连接器电镀,监控镀层厚度,用单值-移动极差图(I-MR)。控制限是三个月前定的:CL=3.00 μm,UCL=3.60,LCL=2.40。
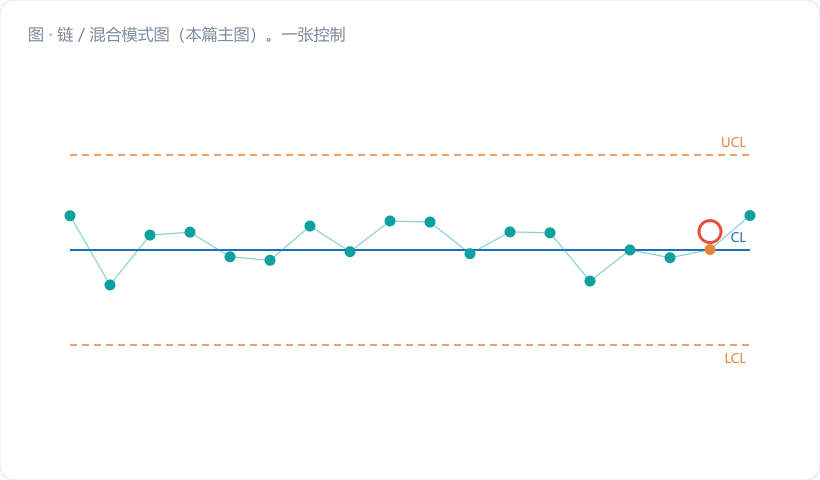
我去做过程审核,翻开近一个月的图,第一反应是"太干净了"。连续十五个读数,全部落在 2.80 ~ 3.20 之间,也就是死死卡在 C 区(±1σ)里,一点没往外跑。
按概率算,单点落在 C 区的机会是 68.27%,连续 15 点都待在里头:
P = 0.6827¹⁵ = 0.33%
三百多个点才该出现一次的场面,居然天天上演。我让品保调原始记录本比对台账,果然——操作工嫌数据"跳"了不好交代,把偏离大的读数往中间抹了几个数。
这就是准则 7 干的活儿:它不抓过程变坏,它抓"数据太乖"。乖过头,要么是造假,要么是控制限算宽了,要么是分层没做对。
准则 5 到准则 8,管的都是这类"不出界但不对劲"的形态。挨个说。
二、核心知识点拆解
2.1 准则 5 与准则 6:贴着限的"链"
这两条盯的是同一件事——点子在往一侧的边缘聚集,只是灵敏度不同。
准则 5:连续 3 点中,有 2 点落在中心线同一侧的 B 区之外(即超过 2σ)。
单点超单侧 2σ 的概率 p = 2.275%。三点里至少两点在同侧 2σ 外:
P = 2 × [C(3,2)·p²·(1−p) + p³] = 2 × [3×0.02275²×0.97725 + 0.02275³] ≈ 0.31%
平均约 327 个点误报一次,跟准则 1 一个量级,但对 2σ 左右的中等偏移,检出速度快得多。
准则 6:连续 5 点中,有 4 点落在中心线同一侧的 C 区之外(即超过 1σ)。
单点超单侧 1σ 的概率 p = 15.866%。五点里至少四点在同侧 1σ 外:
P = 2 × [C(5,4)·p⁴·(1−p) + p⁵] ≈ 0.55%
平均约 181 个点误报一次,是八条里比较"吵"的一条,但它对 1σ~1.5σ 的小偏移最敏感。
这两条合起来,把准则 1 那个"对小漂移瞎"的窟窿补上了一大半。过程均值偏 1.5σ 的时候,光靠出界准则平均要等 15 个子组,加上准则 5、6 之后,通常 3~5 个子组就报了。
2.2 准则 7:15 点全在 C 区内——"假太平"
前面故事里那条。表面看是好事,实际上有三种可能,没一种是好事:
- 控制限算宽了。 最常见。σ 用总标准差(含组间漂移)估的,或者定限时那批数据本身就含着特殊原因,把限撑大了。限一宽,图就变成摆设。
- 分层没做。 明明是两台机、两条流,硬合成一张图算限,组间差异进了 σ,限自然宽。
- 数据被"修饰"。 抄表、凑数、复制粘贴上一班的记录。这个在人工填报的车间里,比大家想承认的要普遍。
还有一种良性情况:过程真的做了重大改善,散布明显变小了。 那也不能不管——得重算控制限,不然这张图对新过程已经失去分辨力(第 19 篇讲重算时机)。
2.3 准则 8:连续 8 点都在 C 区外、且分居两侧——混合
准则 8:连续 8 点落在中心线两侧,且没有一点落在 C 区内。
单点落在 C 区外的概率 1 − 0.6827 = 31.73%,连续 8 点都在外面:
P ≈ 0.3173⁸ ≈ 0.01%(约万分之一,平均近万个点才该碰一次)
这么稀罕的形态一旦出现,几乎可以断定:你把两个不同的过程画在一张图上了。 学名叫"混合"(mixture),车间话叫"两拨料混着记"。
典型来源:
- 一模多腔,腔与腔之间有稳定偏差,却不分腔画图;
- 两台设备、两条产线共用一张图;
- 白班一个操作工、夜班另一个,手法差异稳定存在;
- 两台量具零位不同,交替使用。
它跟准则 4(14 点交替)经常一起出现,因为混合往往表现为规律性的高低跳变。准则 4 看的是"方向交替",准则 8 看的是"都远离中心",两个一起亮,基本实锤是分层问题。
三、车间真实案例:一模两腔混画一张图
某注塑件,监控装配面高度,规格 100.0±1.0 mm,一模两腔,操作工按生产顺序交替取件,混在一张 I 图上记录。
控制限(错误地按混合数据算):CL=100.0,σ_x̄ = 1.0,故 UCL=103.0,LCL=97.0,C 区为 99.0~101.0。
| 序号 | 读数 (mm) | 实际来源 | 落区 |
|---|---|---|---|
| 1 | 101.9 | 腔 1 | 上 B 区 |
| 2 | 98.2 | 腔 2 | 下 B 区 |
| 3 | 102.1 | 腔 1 | 上 A 区 |
| 4 | 98.5 | 腔 2 | 下 B 区 |
| 5 | 101.7 | 腔 1 | 上 B 区 |
| 6 | 98.1 | 腔 2 | 下 B 区 |
| 7 | 102.0 | 腔 1 | 上 A 区 |
| 8 | 98.4 | 腔 2 | 下 B 区 |
逐步判读:
- 准则 1:全部落在 97.0~103.0 之内,最大 102.1,未触发。
- 准则 8:8 个点无一落在 99.0~101.0(C 区)内,且上下都有。触发。
- 准则 4:升降方向严格交替(升-降-升-降……),但只有 8 个点,不到 14,未触发——不过形态已经很明显了。
再算分层后的真相:
- 腔 1 四个读数:101.9、102.1、101.7、102.0 → 均值 = 407.7/4 = 101.925,极差 0.4
- 腔 2 四个读数:98.2、98.5、98.1、98.4 → 均值 = 393.2/4 = 98.300,极差 0.4
- 两腔差 = 101.925 − 98.300 = 3.625 mm
- 各腔组内散布:极差 0.4,n=4 时 d₂=2.059,σ̂ = 0.4/2.059 = 0.194 mm
看明白没?单腔自己稳得一塌糊涂(σ 才 0.19),可混在一起画,"总标准差"被腔间那 3.6 mm 的差撑到了 1.0 以上,控制限直接放宽 5 倍。 结果就是:腔 1 已经吃掉了 1.9 mm 的上偏差(规格上限 101.0,实际 101.925——已经超差了!),图上却一点没报。
分开画之后,腔 1 的控制限应是 101.925 ± 3×0.194 = 101.34 ~ 102.51,而规格上限只有 101.0——一眼就能看出腔 1 整体超差,得改模。
一张图混两腔,把一个"必须停机改模"的严重问题,硬生生盖成了"过程正常"。
四、常见误区提醒
- 看到准则 7(15 点在 C 区内)就高兴。 图越漂亮越要警惕。 真受控的过程,点子应该在限内随机散布,该有的波动一个不少,而不是挤成一条线。先去查限是怎么算的、数据是谁填的,再谈"我们过程稳"。
- 准则 8 触发了却去查设备。 混合信号的根子在数据结构,不在设备状态。先问"这张图上的点是不是来自同一个过程",别急着停线查机床。 把腔号、机台号、班次分层拆开重画,问题往往当场现形。
- 八条准则一股脑全开,然后被报警淹死。 八条同时开,即使过程完全受控,总的误报率也会累加到大约 1%~2%,相当于每 50~100 个点就有一次虚惊。入门阶段建议先开准则 1、2、3、5 四条,等团队判异能力上来了,再逐步加。这笔账下一篇(第 14 篇)专门算。
五、小结 & 互动提问
准则 5、6 抓"贴边的链",补的是小偏移检出慢的短板;准则 7 抓"太乖的假太平",指向限算错或数据不实;准则 8 抓"混合分层",提醒你这张图压根就画错了对象。
八条准则连起来看,它们其实在回答同一个问题的八个侧面:我看到的这堆点,还像不像一个稳定过程该有的样子?
互动提问:你车间里有没有那种"一模多腔、多台设备共用一张控制图"的情况?如果有,把最近 30 个点按腔号或机台号分层拆开,各自算一遍均值,看看差多少个 σ。差出 2σ 以上的,欢迎来说说是哪道工序。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。