控制限重算时机:别让老限掩盖新问题
一、先说结论
控制限是过程的"体检基线",过程变了,基线就得跟着变。但重算这事儿有两个方向的错误,两边都很常见:
- 该重算不重算:设备大修、工艺改进、换供应商之后限没跟上。过程变好了,宽限抓不到新的小问题,改善成果也体现不出来;过程变差了,宽限继续兜着,问题被一路放行。
- 不该重算瞎重算:点子超限了,原因没查,直接拿最近的数据重算一遍限,让超限点"回到"限内。这叫移动球门,是 SPC 里最恶劣的作弊方式,没有之一。
判断标准就一句:重算的理由必须是"过程发生了已知的、可解释的、有意的改变",而不是"图上有点子不好看"。
二、核心知识点拆解
2.1 控制限的三个生命阶段
一套限从生到用,走这么三步,很多人只做了第一步就以为完事了:
阶段一 · 试算限(trial limits) 取 20~25 组稳定期数据算出来的第一版限。这时候数据里往往还混着可查明原因,图上会有超限点。
阶段二 · 修正限(revised limits) 按第 23 篇的规矩,R/S 图先判,对超限组逐一查因:原因查明且已消除的才剔除,剔完重算 R̄、X̿、限,迭代到剩下的点全部受控。原因没查出来的点留着,图上标记备查。
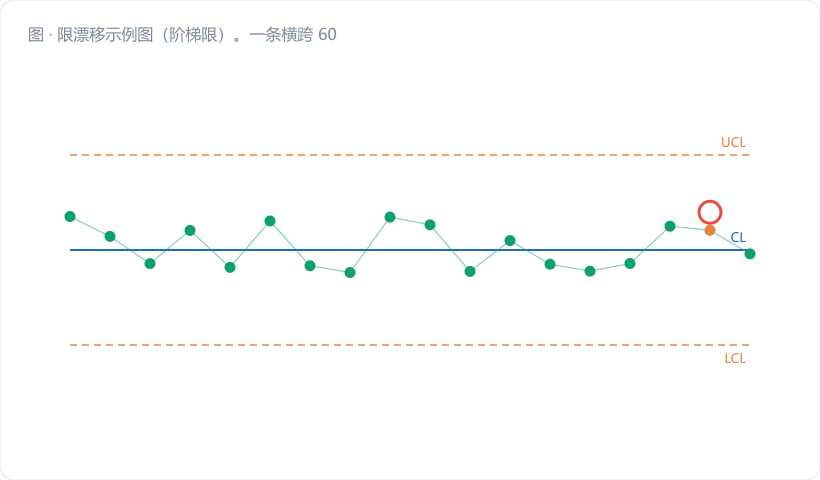
阶段三 · 标准限(standard limits)/ 冻结限 修正限稳定后冻结下来,写进控制计划,作为后续监控的判定基准。从这一刻起,限不再跟着新数据自动更新。很多软件默认"每加一个点就重算一次限",那不叫控制图,那叫描述性统计,它永远不会报警。
2.2 必须重算的触发清单
把这张表贴到控制计划的附件里,比写一堆制度管用:
| 触发事件 | 为什么必须重算 |
|---|---|
| 设备大修、更换主轴/导轨/伺服 | 固有波动结构变了,σ 通常显著下降或上升 |
| 更换刀具品牌/牌号、夹具改型 | 组内变异来源变了 |
| 原材料换供应商、换牌号 | 来料波动传递到过程 |
| 工艺参数正式变更(转速、进给、温度曲线) | 属于工程更改,过程已是新过程 |
| 测量系统更换/量具升级 | 测量变差是过程变差的一部分,σ 会变 |
| 过程改善项目验收通过 | 不重算,改善成果无法在图上兑现 |
| 长期停产后复产(>3 个月) | 人机料法环全变,等同于新过程 |
| 定期复核发现 σ 显著变化 | 见 2.4 的统计判据 |
反过来,明确不能作为重算理由的:
- 图上有点超限但原因没查明;
- 报警太多,班组嫌烦;
- 客户来审核前"美化"图形;
- 到期了就例行重算,可过程压根没变(这会让限跟着噪声无谓抖动)。
2.3 重算的操作规矩
重算不是把新数据往公式里一塞就完事,正经流程是这样:
- 改变生效后重新采集至少 20~25 组数据(I-MR 至少 25 个单值),期间不做其他调整;
- 变异图先判(R / S / MR 图),受控之后再算均值图的限;
- 新旧限要有明确分界:画一条竖直分隔线,标注生效日期与变更原因("2026-03-15 主轴更换后重算");
- 旧数据不与新数据混算,分界线两侧各用各的限;
- 走文件:控制计划里的控制限、反应计划同步更新,变更记录留痕。这属 IATF 16949 可追溯性要求,审核必查;
- 通知到操作层:新限贴工位,老图收回或作废标记,避免两套限并行。
2.4 什么时候算"σ 显著变了":给个统计判据
定期复核(建议每 6~12 个月)时,别凭感觉说"好像变好了",用方差比检验(F 检验)掂量一下:
自由度按 ν = k×(n−1) 近似取(k 为子组数,n 为子组大小;极差法下这是近似,工程上够用)。查表:α=0.05、ν₁=ν₂=100 时,临界值 F ≈ 1.39。
- F > 1.39:σ 显著下降,过程真的变好了,该重算;
- F < 0.72:σ 显著上升,过程劣化了,先查原因,别急着放宽限;
- 中间区域:变化不显著,限维持不动,别被噪声牵着走。
注意方向性:变好了重算是兑现成果,变差了重算就是掩盖问题。后者必须先做根因分析,走完变更流程,才谈得上重算。
2.5 不重算的真实代价
代价有三笔,一笔比一笔贵:
- 抓不到新问题:σ 降了一半,限还是老的,等于报警门槛凭空抬高一倍;
- 改善白做:Cpk 还按老 σ̂ 报,改善收益体现不出来,下次申请预算没人批;
- 审核风险:审核员一看控制限日期是三年前、期间却有多次工程更改记录,直接开不符合项。
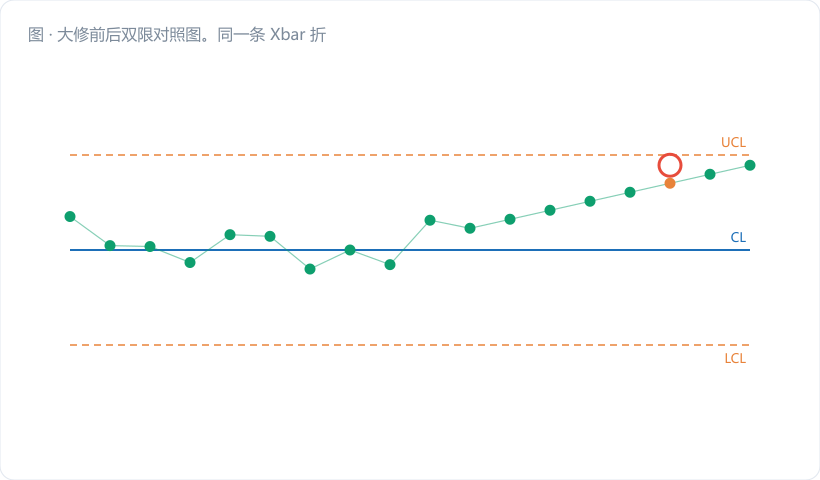
三、车间真实案例:大修前后,两套限差出四倍检出力
设备:立式加工中心,加工壳体轴承位孔径,规格 φ40.000 ± 0.015 mm,n=5 的 Xbar-R 图。
大修前(2026 年 1~2 月,25 组)
R̄₁ = 0.0105 mm σ̂₁ = R̄₁ / d₂ = 0.0105 / 2.326 = 0.004514 mm A₂·R̄₁ = 0.577 × 0.0105 = 0.006059 UCL/LCL = X̿ ± 0.006059(设 X̿ = 40.0000)→ 40.00606 / 39.99394 Cp = 0.030 / (6 × 0.004514) = 1.11
大修后(3 月更换主轴 + 加装恒温冷却,4~5 月采 25 组)
R̄₂ = 0.0065 mm σ̂₂ = 0.0065 / 2.326 = 0.002794 mm A₂·R̄₂ = 0.577 × 0.0065 = 0.003751 新 UCL/LCL = 40.00375 / 39.99625 Cp = 0.030 / (6 × 0.002794) = 1.79
先做 F 检验,确认这不是运气
F = σ̂₁² / σ̂₂² = (0.004514 / 0.002794)² = 1.6156² = 2.61 自由度 ν₁ = ν₂ = 25 × (5−1) = 100,临界值 F₀.₀₅(100,100) ≈ 1.39 2.61 > 1.39 → σ 显著下降,重算成立。
两套限的检出力差多少
假设后续出现一次 0.003 mm 的均值漂移(刀具缓慢磨损,还远在规格内):
沿用老限: σ_X̄ = σ̂₁ / √5 = 0.004514 / 2.236 = 0.002019 偏移量折算 k = 0.003 / 0.002019 = 2.477 检出概率 p = Φ(2.477 − 3) = Φ(−0.523) ≈ 0.0650 ARL = 1 / 0.0650 ≈ 15.4 个子组
用新限: σ_X̄ = σ̂₂ / √5 = 0.002794 / 2.236 = 0.001250 k = 0.003 / 0.001250 = 2.400 p = Φ(2.400 − 3) = Φ(−0.600) ≈ 0.2743 ARL = 1 / 0.2743 ≈ 3.6 个子组
15.4 比 3.6,差了 4.3 倍。半小时一组的话,老限要 7 个多小时才报警,新限一个半小时就报了。
汇总对照
| 项目 | 大修前(老限) | 大修后(新限) | 变化 |
|---|---|---|---|
| σ̂ | 0.004514 | 0.002794 | −38% |
| 控制限半宽 | 0.006059 | 0.003751 | −38% |
| Cp | 1.11 | 1.79 | +61% |
| 检出 0.003 漂移的 ARL | 15.4 组 | 3.6 组 | 快 4.3 倍 |
这家厂大修花了二十多万,Cp 从 1.11 提到 1.79,可限没重算,报告上还写 1.11。图不改,成果就不存在。
四、常见误区提醒
- 点子超限就重算限,把它"包"进去。 这是移动球门,是数据造假的近亲。超限点的正确动作是查因,不是改限。原因没查明,限一动不动;原因查明并消除,才谈得上剔除该组重算。审核时一翻记录就露馅(限的变更日期总紧跟着超限日期)。
- 让软件"每来一个点就自动更新限"。 限追着数据跑,永远不会报警,因为它总能把最新的数据包进去。监控阶段必须冻结限,软件里那个 "recalculate limits automatically" 的勾要取消掉。
- 过程劣化了,顺手把限放宽。 变好了重算是兑现改善,变差了重算是掩盖问题,方向完全相反。σ 显著上升时,第一动作是根因分析和纠正,不是调限。真要放宽,得走工程更改和客户认可的完整流程。
五、小结 & 互动提问
控制限不是刻在墙上的,也不是随手擦掉重写的。它跟着过程的真实状态走:过程有了已知的、可解释的、有意的改变,就重算;过程没变,图上再难看也不动。中间用 F 检验掂一掂,用文件记一记,用分隔线画一画——三件小事,能挡住绝大多数扯皮和审核不符合项。
互动提问:翻一下你们最关键那道工序的控制图,看看限是哪年算的;再翻一下同期的工程更改记录、设备大修记录、供应商变更记录。两边对不上号的,有几处?如果超过一处,那张图现在报的警和不报的警,可能都不太靠得住。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。