R 图先于 Xbar 图判读:顺序不能乱
一、先讲个真事
那是家做液压阀体的厂子,加工中心镗孔,孔径 φ20.000 ± 0.020 mm,n=5 的 Xbar-R 图。
那天早上 Xbar 图连着两个点冲出上限,班长按流程停机,第一反应是刀具磨损,补了 −0.005;下一组更高了,再补 −0.008;第三组直接掉到下限外面去了。折腾到中午,报废三十多件,人也急出一身汗。
我拿过记录本,把 R 图那一栏顺下来:0.008、0.009、0.008、0.021、0.019、0.023、0.020……从第 4 组开始,极差就翻了一倍多,早就超了 UCL_R=0.018。
去现场一摸,夹具左后角的压板螺栓松了,工件每次夹紧的位置有微小差别,同一组五件里就能差出 0.02 mm。组内已经乱成一锅粥,Xbar 那几个点根本不是"过程漂了",是"测不准了"。
拧紧螺栓,R 立刻回到 0.008 上下,Xbar 也自己回中了。刀补一分没动。
二、核心知识点拆解
2.1 顺序不是习惯,是数学依赖
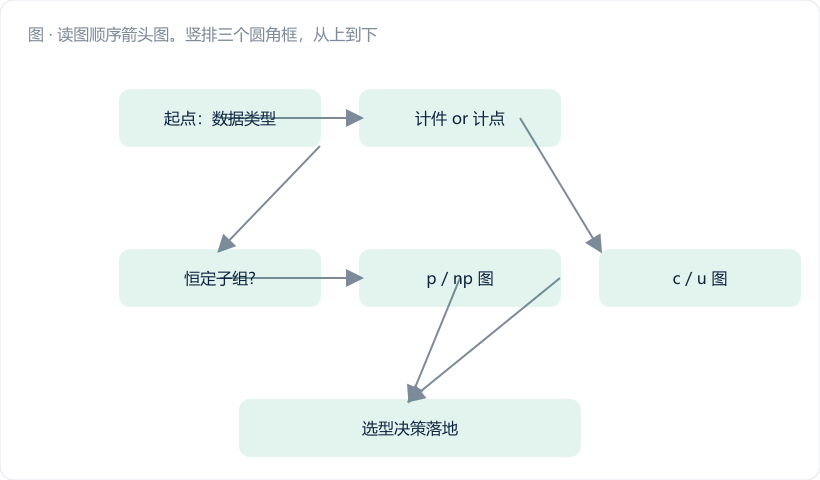
为啥必须 R 图先判?翻回公式看一眼就明白了:
Xbar 图的两条控制限,是拿 R̄ 算出来的。R 图失控,意味着 R̄ 这个数根本不能代表过程的组内变异——它要么被异常大的极差撑肥了,要么本身就是几种不同状态混出来的平均值。用一个无效的 R̄ 去算 Xbar 的限,那两条线画在哪儿都是随机的。
说白了:R 图是地基,Xbar 图是楼。地基没验收,楼上装修得再好看都是白搭。
这里面还有个隐藏损失:σ̂ = R̄/d₂ 被撑大以后,你算出来的 Cp、Cpk 会被系统性低估。本来 1.3 的能力算成 1.1,报到客户那儿平白多挨一顿整改。
2.2 四象限判读法:两张图组合出四种局面
R 和 Xbar 各有受控/失控两态,组合起来正好四种,对应四套完全不同的动作:
| R 图受控 | R 图失控 | |
|---|---|---|
| Xbar 图受控 | ① 过程受控,照常生产,别手贱调机 | ② 危险的假象:Xbar 的限被撑宽了才没报警,实际可能已漂。先修组内,再重算限 |
| Xbar 图失控 | ③ 真·组间异常:查刀补、换料、温度、班次 | ④ 两头都乱:只修 R,不动 Xbar。R 回稳后重算限,再看 Xbar 还报不报 |
象限 ② 是最容易被放过的:图上一片太平,班组还拿去评优。象限 ④ 是最容易被搞砸的,因为人的本能是"哪儿报警调哪儿",而正确动作恰恰是先按住 Xbar 不动。
2.3 两张图的病因清单,别串门
R 图和 Xbar 图报警,查因方向完全不一样,贴在工位上当排查卡最好用:
R 图失控(组内变异变大)——往"每一件都不一样"上查:
- 量具重复性差、GRR 超标、测量人员手法不一
- 夹具松动、定位面有铁屑、装夹力不稳
- 多模腔/多主轴的件混进了同一个子组
- 材料硬度不均、来料批内混料
- 设备振动、主轴轴承间隙变大
- 操作工中途换人、手法差异
Xbar 图失控(组间水平漂了)——往"整批一起变"上查:
- 刀具磨损、刀补输入、对刀基准变了
- 换了一批新料、供应商切换
- 机床热变形、冷却液温度变化、环境温差
- 班次交接、程序参数被人改过
- 换模、换夹具后未做首件确认
有个粗糙但好使的口诀:R 图报警看"设备和量具",Xbar 图报警看"人和料和参数"。
2.4 R 图受控之后,Xbar 才有资格谈"漂没漂"
再强调一遍逻辑链:R 受控 → R̄ 有效 → σ̂ = R̄/d₂ 有效 → Xbar 的 3σ 限有效 → Xbar 上的点超限才真的说明均值漂了。这条链上任何一环断了,后面全是噪音。
三、车间真实案例:一个 R 异常点,掩盖了一次真实漂移
还是那台加工中心,我们把最初做控制限的 12 组试算数据摊开算一遍,看看"不管 R 直接上"要付多大代价。
| 子组 | X̄ (mm) | R (mm) | 备注 |
|---|---|---|---|
| 1 | 12.0002 | 0.009 | |
| 2 | 12.0000 | 0.009 | |
| 3 | 12.0006 | 0.008 | |
| 4 | 11.9998 | 0.010 | |
| 5 | 12.0004 | 0.009 | |
| 6 | 12.0002 | 0.008 | |
| 7 | 12.0010 | 0.026 | 换夹具后首组 |
| 8 | 11.9996 | 0.009 | |
| 9 | 12.0008 | 0.010 | |
| 10 | 12.0000 | 0.008 | |
| 11 | 12.0006 | 0.009 | |
| 12 | 12.0004 | 0.009 |
(本例特性为另一台设备的销轴外径 φ12.000 ± 0.015 mm,n=5,A₂=0.577,D₄=2.114,d₂=2.326。)
做法 A:不看 R,直接算限
ΣR = 0.124,R̄ = 0.124 / 12 = 0.010333 mm Σ(X̄ − 12) = 0.0036,X̿ = 12 + 0.0036/12 = 12.0003 mm A₂·R̄ = 0.577 × 0.010333 = 0.005962 UCL_X̄ = 12.0003 + 0.005962 = 12.00626 mm LCL_X̄ = 12.0003 − 0.005962 = 11.99434 mm σ̂ = 0.010333 / 2.326 = 0.004442 mm → Cp = 0.030 / (6×0.004442) = 1.13
做法 B:先判 R 图,处理异常再算
UCL_R = D₄·R̄ = 2.114 × 0.010333 = 0.021845 mm 第 7 组 R = 0.026 > 0.021845,R 图失控。到现场查因:换夹具后压板力矩没打够,属可查明原因且已消除,按规则剔除该组重算。
剔除后:ΣR = 0.098,R̄ = 0.098 / 11 = 0.008909 mm Σ(X̄ − 12) = 0.0026,X̿ = 12 + 0.0026/11 = 12.000236 mm UCL_R = 2.114 × 0.008909 = 0.018834 mm(其余 11 组最大 0.010,受控) A₂·R̄ = 0.577 × 0.008909 = 0.005141 UCL_X̄ = 12.000236 + 0.005141 = 12.00538 mm LCL_X̄ = 12.000236 − 0.005141 = 11.99510 mm σ̂ = 0.008909 / 2.326 = 0.003830 mm → Cp = 0.030 / (6×0.003830) = 1.31
两套限,差在哪
| 项目 | 做法 A(不判 R) | 做法 B(先判 R) | 差异 |
|---|---|---|---|
| R̄ | 0.010333 | 0.008909 | 撑大 16% |
| σ̂ | 0.004442 | 0.003830 | 撑大 16% |
| UCL_X̄ | 12.00626 | 12.00538 | 松了 0.00088 |
| Cp | 1.13 | 1.31 | 低估 0.18 |
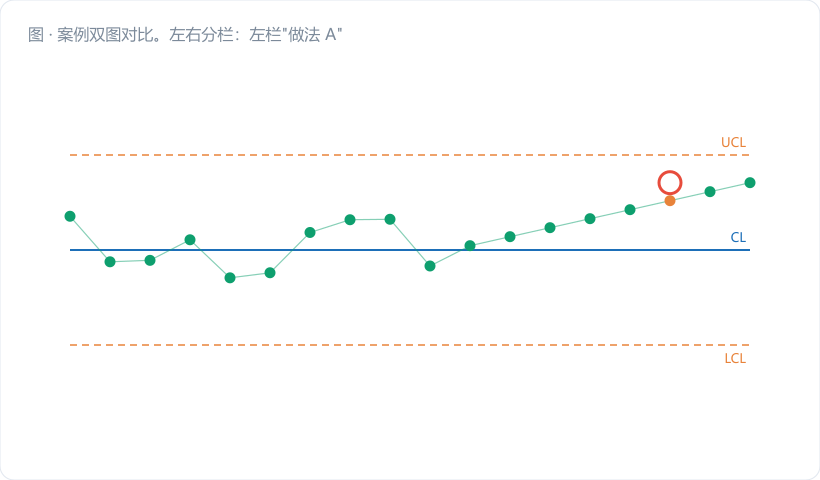
真正的代价在后面。进入监控阶段第 15 组,X̄ = 12.0056:
- 按做法 A 的限(UCL 12.00626):不报警,过程继续往上跑;
- 按做法 B 的限(UCL 12.00538):报警,查因发现精镗刀已磨损 0.006 mm。
一个被忽略的 R 异常点,把 Xbar 的报警门槛整整抬高了 0.0009 mm,刚好够让一次真实漂移溜过去。同时 Cp 从 1.31 被算成 1.13,季度报表上还得写整改说明——一份数据,两头吃亏。
四、常见误区提醒
- Xbar 一报警就冲去调机床。 十次里有三四次,根子在 R 图。开工第一动作永远是:先扫一眼 R 图。调机之前不看 R,等于闭着眼睛开车。
- R 图异常点随手就删,不查原因。 剔除子组重算限的前提是"找到了可查明原因并且已经消除"。没查明原因就删数据,那不叫 SPC,那叫修图。要是原因查不出来,这组数据就得留着,同时在图上做标记备查。
- R 图长期贴着 0 附近走,还觉得挺好。 R 一直极小甚至连续多点等于 0,多半不是过程神了,是量具分辨力不够(分辨力应不大于过程变差的 1/10)。分辨力不足的量具会把 R 人为压小,限跟着变窄,Xbar 图假报警一堆。这也是 R 图要先看的理由之一。
五、小结 & 互动提问
Xbar-R 是一对图,但它们的地位不平等:R 是因,Xbar 是果;R 是地基,Xbar 是楼。判读顺序错了,后面所有的结论、限、能力指数,全部连坐失效。养成习惯——手指头先落在 R 图上,再往上抬。
互动提问:回想一下你们最近一次"调了半天没调好"的机床,当时的 R 图是什么状态?如果当时先看了 R 图,你觉得会少走多少弯路?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。