均值漂移 Δ 与检出力(ARL)
一、先说结论
控制图有没有用,不看它画得漂不漂亮,看两个数:
- ARL₀:过程本来受控时,平均隔多少个点会误报一次。3σ 限的理论值是 370。
- ARL₁:过程真的漂了 Δ 之后,平均要画多少个点才报警。这个数越小越好。
这俩数是一对冤家:把限收紧,ARL₁ 变小(灵敏),ARL₀ 也跟着变小(误报变多)。SPC 选 3σ 而不是 2σ,就是在这对矛盾里挑的一个折中点。
真正要命的是,大多数人只知道"图上有没有点出界",从来没算过自己这张图能抓多大的漂移、要多久才抓到。算一次,很多"稳如老狗"的图就现原形了。
二、核心知识点拆解
2.1 ARL₀:3σ 限那个 370 是怎么来的
正态分布下,单点落在 μ ± 3σ 之外的概率:
每个点报警是独立的伯努利试验,第一次报警出现的等待时间服从几何分布,期望是 1/α:
翻译成车间语言:一张受控的图,平均每画 370 个点会冤枉过程一次。一小时一个点的话,两周多误报一次,这个频率班组还扛得住——这就是 3σ 被选中的实用理由。
要是学某些教材用 2σ 限(α=0.0455),ARL₀ 掉到 22,一天误报一次,用不了三天操作工就把图撕了。
2.2 ARL₁:漂了 Δ 之后,多久能抓到
设过程均值漂移量为 Δ,用 σ 归一化记作 δ = Δ / σ。
关键在于:Xbar 图上画的是子组均值,均值的标准差是 σ/√n。所以同样一个 Δ,在 Xbar 图的坐标系里被放大了 √n 倍:
单点超限的概率(漂向上方时,下侧那点概率可忽略):
这三行是本篇的全部数学。剩下的都是查表和算账。
以 n=5 为例,把 δ 从 0 扫到 2:
| δ(以 σ 计) | δ√5 | 检出概率 p | ARL₁(子组数) |
|---|---|---|---|
| 0(受控) | 0 | 0.0027 | 370 |
| 0.25 | 0.559 | 0.0074 | 135 |
| 0.50 | 1.118 | 0.0299 | 33.4 |
| 0.75 | 1.677 | 0.0929 | 10.8 |
| 1.00 | 2.236 | 0.2224 | 4.5 |
| 1.25 | 2.795 | 0.4188 | 2.4 |
| 1.50 | 3.354 | 0.6383 | 1.6 |
| 2.00 | 4.472 | 0.9295 | 1.1 |
休哈特图的性格在这张表里暴露无遗:对 1.5σ 以上的突变,一两个点就抓住;对 0.5σ 以下的缓慢漂移,基本是瞎的。它天生是"突变探测器",不是"趋势探测器"。
2.3 换个 n,整张表都变
同一个 δ,不同 n 的 ARL₁:
| n | δ=0.25σ | δ=0.5σ | δ=1.0σ | δ=1.5σ | δ=2.0σ |
|---|---|---|---|---|---|
| 1(I 图) | 281 | 155 | 43.9 | 15.0 | 6.3 |
| 3 | 197 | 61 | 9.8 | 3.4 | 1.7 |
| 4 | 168 | 43.9 | 6.3 | 2.0 | 1.2 |
| 5 | 135 | 33.4 | 4.5 | 1.6 | 1.1 |
| 8 | 82 | 17.7 | 2.3 | 1.1 | 1.0 |
| 10 | 63 | 12.8 | 1.8 | 1.1 | 1.0 |
I 图那一行值得单独说:n=1 时抓 1σ 漂移要 44 个点。第 26 篇讲 I-MR 时说它"检出力弱",这个 44 就是证据。小批量场合本来点子就少,一天三个点,44 个点就是半个月——所以 I 图必须配判异准则,关键特性还得加挂 EWMA。
2.4 别只盯 ARL,要看 ATS 和"流出件数"
ARL 的单位是"子组数",可老板关心的是小时和件数。两个换算:
这两个数才是能拿去开会的。同样 ARL₁=33.4,一小时一组是 33 小时、上千件;十分钟一组就是 5.6 小时、一百多件。ARL 是统计指标,ATS 和流出件数才是经济指标。
2.5 提升检出力的四条路,性价比差很多
- 加大 n:√n 效应,收益递减快,检测成本线性上涨;
- 加密取样频次:ARL₁ 不变,但 ATS 和流出件数按比例下降,成本同样线性上涨;
- 启用全套判异准则:不花一分钱,对持续性偏移效果显著。代价是 ARL₀ 从 370 掉到 约 92,误报变频繁;
- 加挂 EWMA / CUSUM:对小漂移灵敏度提升一个数量级,ARL₀ 基本不受损,代价是需要软件支持、操作工理解门槛高一点。
第 3、4 条是被严重低估的两条路。大多数厂一提"图不灵"就想着加抽样,那是最贵的一条路。
三、车间真实案例:三种方案的检出力与成本账
工序:轴类零件外圆精车,节拍 2 分钟/件(每小时 30 件),σ = 0.010 mm,现行方案 n=5、每小时一个子组、只用判异准则 1。
工艺关心的漂移量:Δ = 0.005 mm,即 δ = 0.5σ(刀具缓慢磨损的典型量级,尚在规格内但会吃掉 Cpk)。
现行方案 A 的账
k = δ√n = 0.5 × 2.236 = 1.118 p = Φ(1.118 − 3) = Φ(−1.882) = 0.0299 ARL₁ = 1 / 0.0299 = 33.4 个子组 ATS = 33.4 × 1 h = 33.4 小时(约 4.2 个班次) 流出件数 = 33.4 × 30 = 1002 件 ARL₀ = 370 组 = 370 h ≈ 15.4 天误报一次 检测量 = 5 件/小时
一千多件带着漂移流出去,主任还觉得"图很稳"。
方案 B:抽样频次加倍(n=5,每 30 分钟一组)
ARL₁ 不变,还是 33.4 个子组(子组数是统计量,跟时间无关) ATS = 33.4 × 0.5 h = 16.7 小时 流出件数 = 33.4 × 15 = 501 件 检测量 = 10 件/小时(翻倍) ARL₀ = 370 组 = 185 h ≈ 7.7 天误报一次(误报频率也翻倍)
方案 C:加大子组(n=10,每小时一组)
k = 0.5 × 3.162 = 1.581 p = Φ(−1.419) = 0.0779 → ARL₁ = 12.8 个子组 ATS = 12.8 小时,流出件数 = 12.8 × 30 = 384 件 检测量 = 10 件/小时(翻倍)
方案 D:不加抽样,启用全套判异准则
沿用 n=5、每小时一组,把准则 2(连续 9 点同侧)、准则 3(连续 6 点递增/递减)等全部打开。 对 1.118σ_X̄ 的持续偏移,组合规则的 ARL₁ 近似降到 8 个子组左右 ATS ≈ 8 小时,流出件数 ≈ 240 件 检测量 = 5 件/小时(没变) 代价:ARL₀ 从 370 掉到约 92 组 ≈ 3.8 天误报一次
方案 E:不加抽样,加挂 EWMA(λ=0.2)
沿用 n=5、每小时一组,另开一张 EWMA 图。 对同等偏移,ARL₁ 近似 5 个子组 ATS ≈ 5 小时,流出件数 ≈ 150 件 检测量 = 5 件/小时(没变),ARL₀ 基本维持在 370 量级
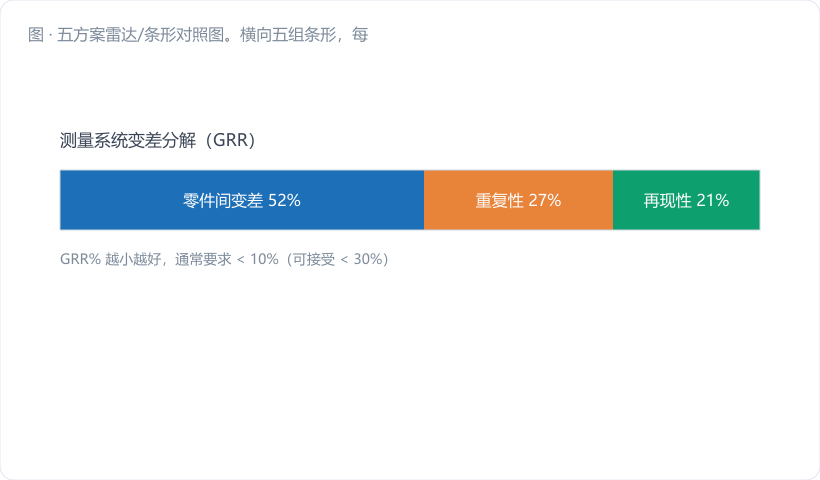
五方案汇总
| 方案 | ARL₁ | 报警时间 | 流出件数 | 检测量(件/h) | 误报间隔 |
|---|---|---|---|---|---|
| A 现行 n=5 / 1h | 33.4 | 33.4 h | 1002 | 5 | 15.4 天 |
| B 频次翻倍 | 33.4 | 16.7 h | 501 | 10 | 7.7 天 |
| C n=10 | 12.8 | 12.8 h | 384 | 10 | 15.4 天 |
| D 全套判异准则 | ≈8 | ≈8 h | ≈240 | 5 | 3.8 天 |
| E 加挂 EWMA | ≈5 | ≈5 h | ≈150 | 5 | ≈15 天 |
把这张表拍在会议桌上,结论自己会说话:方案 D 和 E 一分钱检测成本没加,效果却比"检测量翻倍"的 B、C 还好。最后那家厂选的是 D+E 组合——先把判异准则全开(当天就能落地,代价是接受更频繁的误报),同时推动 MES 上 EWMA 模块(一个月后上线)。
流出件数从 1002 降到 150,按单件返工成本 12 元算,一次漂移少损失一万多,一年发生四五次就是五万块。这笔账,比"再加一个检验员"好讲太多。
四、常见误区提醒
- "我们的图一年报警不到三次,说明过程很稳"。 报警少有两种可能:过程真稳,或者图根本抓不着。分辨方法只有一个——算 ARL。先问自己"我怕多大的漂移",再算这张图对那个漂移的 ARL₁ 和 ATS。算出来是三十几个小时,那"报警少"就不是好消息。
- 一提灵敏度不够就加大抽样。 加 n、加频次是最贵的路,√n 的收益还在递减。先把免费的那两条路走完:判异准则全开、关键特性加挂 EWMA/CUSUM。走完还不够,再谈加钱。
- 只追求 ARL₁ 小,不管 ARL₀ 塌。 把限收到 2σ、或者把八条准则全开还嫌不够、再自创几条规则——ARL₀ 会掉到几十甚至十几,误报满天飞。误报的真实代价是"狼来了":报警多到没人查,图就彻底死了。ARL₀ 一般不宜低于 100,这是经验底线。
五、小结 & 互动提问
一张控制图的真实战斗力,不写在图纸上,写在 ARL 里。三行公式:δ√n 折算偏移、Φ(δ√n − 3) 算检出概率、倒数取 ARL。再乘上取样间隔和产量,就变成了老板听得懂的"多久报警、流出多少件、损失多少钱"。算完这一遍,你会重新认识自己车间里那几张"很稳"的图。
互动提问:拿你最关键的那道工序算一次——你最怕的那个漂移量 Δ 是多少?除以 σ 得到 δ,乘 √n,查一下上面的表,得到 ARL₁,再乘取样间隔和节拍产量。算出来的"流出件数"是几百还是几千?欢迎把你的 δ、n 和最终件数发出来,我们一起看看有没有更省钱的解法。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。