EWMA 指数加权移动平均图:平滑中的敏锐
一、先讲个真事
一台 180 吨注塑机,做汽车内饰件的卡扣。工艺要求熔体实测温度 235±5 ℃,我们每模抽测一次,走单值图。
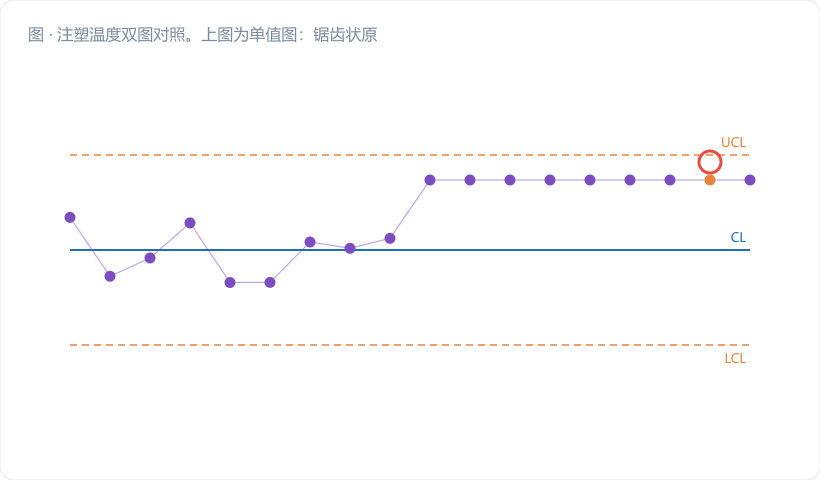
麻烦在于这个数据天生就抖:热电偶响应快,模内压力一变、料筒余料多少一变、甚至车间空调吹一下,读数就能差个一两度。单值图上一片锯齿,操作工看久了就麻木了,反正"一直都这样"。
结果那台机的加热圈慢慢老化,温度中心从 235 ℃ 一点点滑到 232 ℃,滑了整整六天。单值图上没有一个点出界,因为 σ 本来就有 1.6 ℃ 左右,3σ 限宽到 230.2~239.8,232 稳稳在里头。等到卡扣批量出现缩痕、装配卡不牢,才发现是欠温。
后来我们把这条数据接了一张 EWMA 图上去。λ 取 0.2,同一批历史数据回放,第三天那条平滑线就已经压到下控制限外面了。同样的原始数据,一张图淹死在噪声里,一张图看见了趋势。
老师傅问我这是啥原理,我说你品品:单值图是"只信眼前这一眼",EWMA 是"眼前这一眼加上对过去的记忆,越久远的记忆权重越小"。有记忆,就能看见趋势。
二、核心知识点拆解
2.1 EWMA 的递推式:一行公式,全是记忆
EWMA 统计量的定义简单到不像高级工具:
``` Zᵢ = λ·xᵢ + (1 − λ)·Zᵢ₋₁ 初值 Z₀ = μ₀ ```
λ(读作 lambda)是平滑系数,取值 0 到 1 之间,车间里常用 0.05~0.3。
把递推式一层层展开,就能看出"指数加权"这四个字从哪来:
``` Zᵢ = λ·xᵢ + λ(1−λ)·xᵢ₋₁ + λ(1−λ)²·xᵢ₋₂ + λ(1−λ)³·xᵢ₋₃ + … ```
当前点的权重是 λ,上一个点是 λ(1−λ),再往前是 λ(1−λ)²……权重按几何级数往回衰减,永远不为零,但衰减得很快。所有历史数据都参与,只是越老的说话声音越小。
λ 取 0.2 时,权重是这样分布的:当前点 20%,前一点 16%,前两点 12.8%,前三点 10.2%……前五个点加起来就占了六成七。你可以粗略理解成"它主要在看最近五六个点的加权平均"。
| λ | 当前点权重 | 有效记忆长度(约) | 脾气 |
|---|---|---|---|
| 0.05 | 5% | 40 点 | 极度平滑,抓极慢漂移 |
| 0.10 | 10% | 20 点 | 平滑,抓 0.5σ 级漂移 |
| 0.20 | 20% | 10 点 | 通用首选,抓 1σ 级漂移 |
| 0.40 | 40% | 5 点 | 较敏捷,抓 1.5~2σ |
| 1.00 | 100% | 1 点 | 退化成单值图 |
最后一行值得琢磨:λ=1 时,Zᵢ = xᵢ,EWMA 就是休哈特单值图本人。所以 EWMA 是休哈特的推广,休哈特是 EWMA 的一个特例。
2.2 控制限:一条会喇叭口张开的曲线
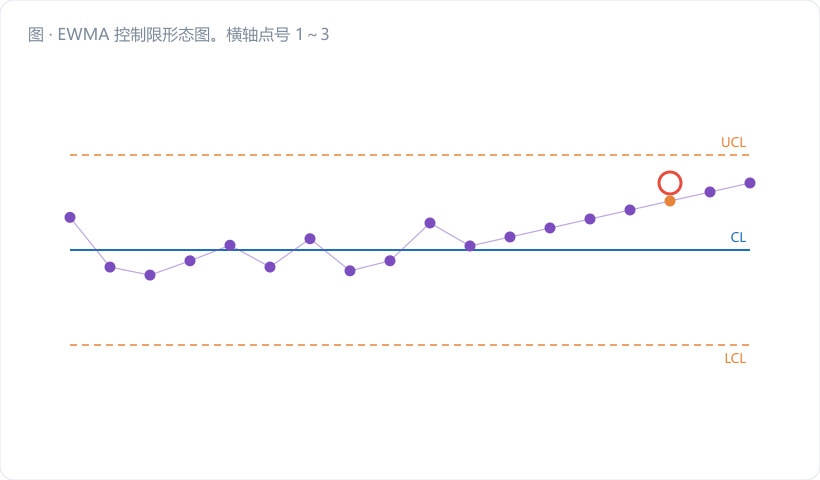
EWMA 的控制限不是两条平行直线,起手是收窄的,往后慢慢张开,最后趋于稳定。公式长这样:
``` UCL/LCL = μ₀ ± L·σ·√[ λ/(2−λ) · (1 − (1−λ)^{2i}) ] ```
L 是限宽系数,通常取 2.7~3.0;i 是点号。
看这个式子里的两块。后面那个 (1 − (1−λ)^{2i}) 随着 i 增大迅速趋近 1,这就是"喇叭口"的来源——刚开机时只有一两个点参与平均,Z 的方差还没长起来,限自然要窄一点;攒够十几个点后,方差稳定,限也就拉平了。
前面那个 λ/(2−λ) 是稳态方差因子。λ=0.2 时,它等于 0.2/1.8 = 0.111,开方得 0.333。也就是说 EWMA 统计量的标准差只有原始数据的三分之一,限窄了三倍——这就是它为什么能看见 1σ 漂移:漂移量没变,尺子却精细了三倍。
稳态下的限可以简化成:
``` UCL/LCL ≈ μ₀ ± L·σ·√[ λ/(2−λ) ] ```
2.3 λ 和 L 怎么配
跟 CUSUM 的 k、h 一样,EWMA 的 λ 和 L 也得配对使用,不能单调一个。
| 参数组合 | ARL₀ | ARL₁(1σ 偏移) | 适用 |
|---|---|---|---|
| λ=0.05, L=2.615 | 500 | 10.2 | 极慢漂移,数据噪声大 |
| λ=0.10, L=2.814 | 500 | 10.3 | 慢漂移 |
| λ=0.20, L=2.962 | 500 | 11.4 | 通用首选 |
| λ=0.40, L=3.054 | 500 | 14.3 | 偏大偏移,接近休哈特 |
注意 L 都不是 3.0 整。这是因为 Z 序列点与点之间是自相关的(每个 Z 都含着上一个 Z),直接套 3σ 会让 ARL₀ 偏低,所以要按 λ 微调 L,把 ARL₀ 拉回 500 上下。很多软件默认写死 L=3,用之前最好核对一下。
三、车间真实案例:注塑温度手算五步
回到那台注塑机。稳态期数据:μ₀ = 235.0 ℃,用 MR‾/1.128 估出 σ = 1.6 ℃。取 λ=0.2、L=2.962。
先算稳态控制限:
``` σ_Z = σ·√[λ/(2−λ)] = 1.6 × √(0.2/1.8) = 1.6 × 0.3333 = 0.533 ℃ UCL = 235.0 + 2.962 × 0.533 = 236.58 ℃ LCL = 235.0 − 2.962 × 0.533 = 233.42 ℃ ```
对比一下单值图的限:235 ± 3×1.6 = 230.2~239.8。EWMA 的带宽只有单值图的三分之一出头。
取十六个点算一遍(Z₀ = 235.0):
| 点号 | xᵢ (℃) | 计算式 Zᵢ = 0.2xᵢ + 0.8Zᵢ₋₁ | Zᵢ | 判定 |
|---|---|---|---|---|
| 1 | 236.2 | 0.2×236.2 + 0.8×235.00 | 235.24 | 正常 |
| 2 | 233.5 | 0.2×233.5 + 0.8×235.24 | 234.89 | 正常 |
| 3 | 235.8 | 0.2×235.8 + 0.8×234.89 | 235.07 | 正常 |
| 4 | 234.1 | 0.2×234.1 + 0.8×235.07 | 234.88 | 正常 |
| 5 | 236.0 | 0.2×236.0 + 0.8×234.88 | 235.10 | 正常 |
| 6 | 233.8 | 0.2×233.8 + 0.8×235.10 | 234.84 | 正常 |
| 7 | 233.2 | 0.2×233.2 + 0.8×234.84 | 234.51 | 正常 |
| 8 | 234.6 | 0.2×234.6 + 0.8×234.51 | 234.53 | 正常 |
| 9 | 232.9 | 0.2×232.9 + 0.8×234.53 | 234.20 | 正常 |
| 10 | 233.6 | 0.2×233.6 + 0.8×234.20 | 234.08 | 正常 |
| 11 | 232.4 | 0.2×232.4 + 0.8×234.08 | 233.74 | 正常 |
| 12 | 233.1 | 0.2×233.1 + 0.8×233.74 | 233.61 | 正常 |
| 13 | 232.0 | 0.2×232.0 + 0.8×233.61 | 233.29 | 超 LCL |
| 14 | 232.8 | 0.2×232.8 + 0.8×233.29 | 233.19 | 超 LCL |
| 15 | 231.9 | 0.2×231.9 + 0.8×233.19 | 232.93 | 超 LCL |
| 16 | 232.6 | 0.2×232.6 + 0.8×232.93 | 232.86 | 超 LCL |
逐步说说手算的门道。第 1 点:0.2×236.2 = 47.24,0.8×235.00 = 188.00,加起来 235.24。注意原始值蹿到了 236.2,可 Z 只动了 0.24 ℃——八成的权重压在历史上,单点毛刺被摁住了。
第 2 点原始值掉到 233.5,Z 也只回落到 234.89。前六个点原始数据在 233.5~236.2 之间来回蹦,跨度 2.7 ℃,Z 却始终稳在 234.84~235.24 这个 0.4 ℃ 的窄带里。减震效果就是这么来的。
从第 7 点开始,加热圈老化的影响显现,原始值中心往下滑。Z 不慌不忙地跟着走:234.51、234.53、234.20、234.08、233.74、233.61,一路下坡,到第 13 点的 233.29 跌破 LCL=233.42,报警。
再看这十六个原始点:最低的是第 15 点 231.9,离单值图的 LCL=230.2 还差 1.7 ℃。单值图从头到尾一声不吭。
停机拆检,两个加热圈的实测功率比标称低了 18%,接线端子有氧化发黑。换圈、清端子、重新标定热电偶,Z 序列复位重算,温度回到 235 附近。
四、常见误区提醒
- λ 越小越好?错。 λ 小确实平滑,但也意味着反应迟钝:真出了大跳变,EWMA 得慢慢"扭头",比休哈特晚好几个点。所以 EWMA 通常不单独上岗,而是跟休哈特图并联使用——休哈特管大跳变,EWMA 管慢漂移,两张图任一报警都停机查。
- 控制限直接用 ±3σ_Z。 前面说过,Z 序列自相关,L 要按 λ 查表微调(λ=0.2 时用 2.962)。直接写 3.0 虽然差得不算离谱,但如果你还同时把前几点的喇叭口拉平了,ARL₀ 会掉得比想象中多。
- Z₀ 随便取。 初值必须取过程目标均值 μ₀,不能拿第一个观测值顶上。拿 x₁ 当 Z₀,等于把第一个点的随机波动放大成整条曲线的起点偏置,前十来个点全跟着跑偏。
- 调整过程之后不复位。 跟 CUSUM 一样,找到原因、调完机之后 Z 要重置回 μ₀,控制限的喇叭口也要重新起算。老 Z 拖着旧偏差,新数据要走十几个点才能"忘掉",这段时间图是不可信的。
五、小结 & 互动提问
EWMA 干的是一件很朴素的事:给数据装减震器,同时把尺子做细三倍。 噪声大的过程、连续型的工艺参数(温度、压力、流量、浓度)、单件测量成本高只能一件件测的场合,它都比单值图靠谱得多。
互动提问:你车间里有没有那种"数据天生就抖、大家早就看麻木了"的参数?如果给它挂一张 λ=0.2 的 EWMA,你觉得最先被揪出来的会是哪台设备的哪个部件?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。