np 图:不合格品数,恒定子组前提
一、先讲个真事
去年在一家做家电面板的注塑厂。他们的外观检验站上挂着一张手绘 np 图,UCL 画在 12.8,中心线 6.0。操作工每小时抽 200 件全查外观,坏了几个就在图上点几个,看着一目了然。
我翻记录时发现个事:最近两周有五个班次的抽检数不是 200,是 150。问为啥,班长说那几班机台在调试,产量跟不上,检不够 200 件。
那这五个点还照着 UCL=12.8 判?当然不行。n 从 200 掉到 150,同样的过程水平(不合格率 3%),期望坏件数从 6 个掉到 4.5 个,整条限都该往下平移。你还拿 200 件的限去判 150 件的点,等于把标准悄悄放松了——过程实际恶化到 5%,150 件里坏 7.5 个,图上照样"合格"。
这五个班次,恰恰是调试班次,最该盯的时候,图却瞎了。
np 图的规则就一条,硬得很:子组容量 n 必须固定。做不到,就老实回去画 p 图。
二、核心知识点拆解
2.1 np 图画的是"件数",不做除法
np 图(number of nonconforming units chart)纵轴直接是不合格品件数 D,一个子组一个数,不除以 n。
它和 p 图是同一枚硬币的两面:p 图 = D/n,np 图 = D。当 n 恒定时,D 和 p 只差一个常数倍,两张图的形状完全一样,报警时点也一模一样。区别只在纵轴刻度——一个是"0.03",一个是"6 件"。
别小看这个刻度差。车间里操作工填"6"比填"0.0300"顺手得多,也不容易算错。np 图最大的价值是现场友好,不是统计上更强。
中心线:
``` n·p̄ = Σ D_i / k (k 为子组数,即各子组不合格品数的平均) p̄ = Σ D_i / (k·n) = Σ D_i / Σ n_i ```
两种写法算出来是一回事,前提还是那句:所有 n 都相等。
2.2 控制限公式:3σ 落在件数刻度上
二项分布 B(n, p) 的均值是 np,标准差是 √(np(1−p))。所以:
``` UCL = n p̄ + 3 √( n p̄ (1 − p̄) ) CL = n p̄ LCL = n p̄ − 3 √( n p̄ (1 − p̄) ) (负数取 0) ```
跟 p 图公式对照一下,其实就是把 p 图的每一项都乘了个 n。你要是已经算出 p 图的限,直接乘 n 就是 np 图的限,不用重算。
2.3 n 该定多大:让中心线别贴地
选 n 有条讲究的经验法则:让 n·p̄ 至少落在 5 以上,最好在 5–10 之间起步。
反过来推 n:
``` n ≥ 5 / p̄ ```
举几个车间常见的档位:
| 过程平均不合格率 p̄ | 建议最小子组容量 n | 中心线 n p̄ |
|---|---|---|
| 10% | 50 | 5.0 |
| 5% | 100 | 5.0 |
| 3% | 167(取 200) | 6.0 |
| 1% | 500 | 5.0 |
| 0.2% | 2500 | 5.0 |
| 0.05%(500 PPM) | 10000 | 5.0 |
看最后两行你就明白,为什么高良率产线上 np 图基本没法用了——一个子组要一万件,几天才凑一个点,等图报警黄花菜都凉了。这种场合得换思路,走 CUSUM、走"合格品间隔数"那一类方法,第 38 篇会展开说。
还有个反向的坑:n 定太大也不好。n = 5000 时限特别窄,过程一丁点小波动都触发报警,班组一天被叫停三次,最后没人理这张图了。灵敏度过头和迟钝一样,都是失效。
三、车间真实案例:注塑面板外观,20 个子组
把上面那家厂的图重做一遍。统一规定:每小时抽检 n = 200 件(调试班次不足 200 的,当班不画点,另作记录),连续 20 个子组:
| 子组 | D | 子组 | D | 子组 | D | 子组 | D |
|---|---|---|---|---|---|---|---|
| 1 | 5 | 6 | 4 | 11 | 7 | 16 | 6 |
| 2 | 7 | 7 | 8 | 12 | 5 | 17 | 9 |
| 3 | 4 | 8 | 6 | 13 | 6 | 18 | 8 |
| 4 | 6 | 9 | 5 | 14 | 4 | 19 | 15 |
| 5 | 9 | 10 | 7 | 15 | 7 | 20 | 6 |
第一步,算 ΣD。
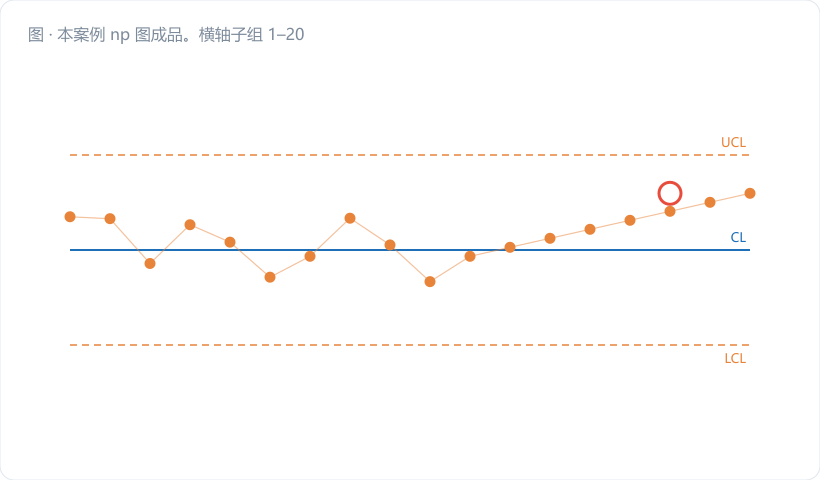
5+7+4+6+9 = 31 4+8+6+5+7 = 30 7+5+6+4+7 = 29 6+9+8+15+6 = 44 ΣD = 31+30+29+44 = 134
第二步,中心线。
``` n p̄ = ΣD / k = 134 / 20 = 6.70 (件) p̄ = 6.70 / 200 = 0.0335 (3.35%) ```
第三步,控制限。
``` √( n p̄ (1−p̄) ) = √( 6.70 × 0.9665 ) = √6.4756 = 2.5447 3σ = 3 × 2.5447 = 7.634
UCL = 6.70 + 7.63 = 14.33 LCL = 6.70 − 7.63 = −0.93 → 取 0 ```
第四步,判。20 个点里,子组 19 的 D = 15 > UCL = 14.33,出界报警。其余全在限内。
顺手验证下门槛:n p̄ = 6.70 ≥ 5,达标,3σ 近似站得住。
第 19 小时发生了什么?查工艺记录,那小时刚做完换色清机,前段料里残留旧色,面板上出现色差点。清机后 loading 量再放大 30%,第 20 小时就回到 6 件。
LCL 被截断成 0,说明这张图向下没有报警能力——真要监控"改善是否有效",得把 n 提到 400 以上(n p̄ ≈ 13.4,LCL 才会大于 0)。这一点我在现场特意跟班长交代过,不然他会以为"点子低就是好,图没说话就是没进步"。
四、常见误区提醒
- n 偶尔不足就"将就着点上去"。这是最常见也最致命的一条。n 一变,整套限就失效,将就一次等于凭空放宽(或收紧)判定标准。做法只有两个:要么当班不画点、单独记录,要么整条线改画 p 图。
- UCL 算出来是小数,四舍五入成整数。UCL = 14.33 就写 14.33,别写成 14。D = 14 时不报警,D = 15 才报警,你若把限抹成 14,14 这个点就变成"落在限上",判还是不判?规则一含糊,现场就开始扯皮。
- LCL 被截断到 0 却当成"下限就是 0 件"在宣传。LCL = 0 不代表"0 件合格",而是这张图彻底没有下侧灵敏度。有人拿它当"我们追求零缺陷"的证据,那是把统计缺陷说成了管理成绩。
- 换了产品型号还沿用老的 n p̄ 和限。不同型号的基线不合格率差得远,限必须重算。第 28 篇讲过限的重算时机,这里同样适用。
五、小结 & 互动提问
np 图不比 p 图高级,它只是更好用——前提是你守得住"n 恒定"这条线。守得住,操作工看得懂、填得快、算得对;守不住,那就是一张会说谎的图。定 n 的时候记住 n ≥ 5/p̄,别让中心线贴着地面爬。
互动提问:你车间那张 np 图,最近三个月里有几个班次的实际抽检数没达到规定的 n?这些点当时是怎么处理的——照点、跳过,还是根本没人发现?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。