c 图:缺陷数控制,泊松在车间
一、先讲个真事
一家做钣金外壳的厂,喷粉线末端有个目检工位。检查员拿手电斜照,数每块面板上的颗粒、麻点、流挂、桔皮,记在一张表上。判定标准是"单块板缺陷数 ≤ 8 个且无 A 面缺陷,判合格"。
所以从"不合格品"的口径看,这条线良率常年 98% 以上,图上一片祥和。可客户那边的抱怨一直没断——外观差、批次不一致。
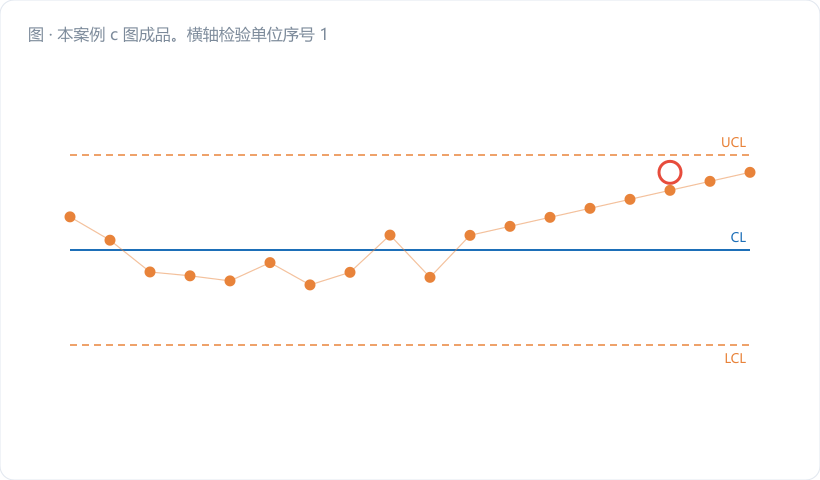
我让他们把"每块板的缺陷个数"单独拉出来画图,不管合格不合格,就数个数。画完全场安静了:过去两个月,平均缺陷数从 3.2 一路爬到 6.1,只不过因为门槛是 8,一直没爬过判废线,所以不合格品率纹丝不动。
过程明明在劣化,用 p 图完全看不见。 因为 p 图只认"废或不废"这个二元结果,8 个和 1 个在它眼里都是"合格"。
要看的是缺陷个数本身。板子面积一样、检验条件一样,那就是标准的 c 图场景。
二、核心知识点拆解
2.1 缺陷数为什么服从泊松分布
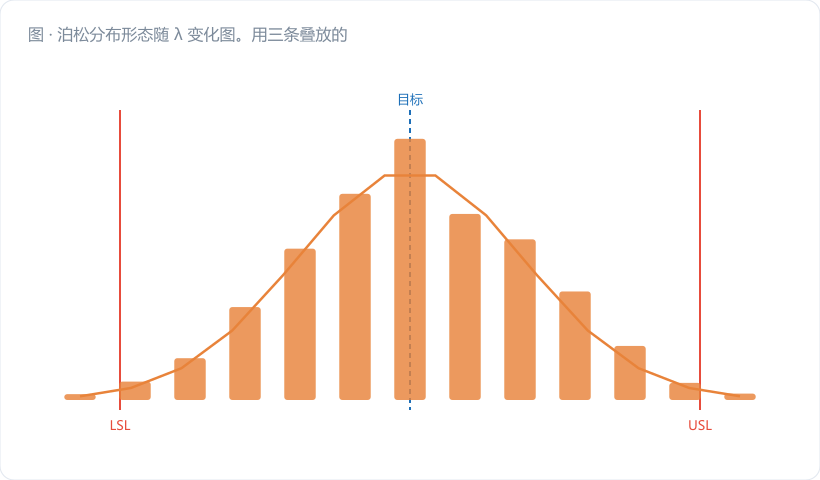
先把逻辑捋清楚。一块面板上,理论上可能出现缺陷的"位置"有无穷多个,而每个位置真出缺陷的概率极小。这种"机会极多、单次概率极小"的结构,数学上就收敛到泊松分布:
``` P(X = c) = (λ^c · e^(−λ)) / c! , c = 0, 1, 2, … ```
泊松分布有个特别漂亮的性质,也是 c 图全部公式的来源:
``` 均值 = λ 方差 = λ 标准差 = √λ ```
均值和方差相等。所以你只要知道平均每块板多少个缺陷,标准差立刻就有了,不用另算——这跟计量型控制图要单独算 R̄ 或 S̄ 完全不同,省事得多。
用 c 图有三个前提,缺一不可:
- 缺陷是可数的(能一个一个点出来),不是"程度"(不能说"色差 0.7 级");
- 每个检验单位(检查单元)大小恒定——同样面积、同样长度、同样一台整机;
- 缺陷之间互相独立,一处缺陷不引发另一处。
第 2 条最容易破。面积不一样了就得换 u 图,那是下一篇的事。第 3 条也常被忽略:比如喷涂流挂,一条挂痕往往连带一片,缺陷成"簇"出现,独立性就不成立了,实际方差会大于均值(统计上叫过离散),c 图会频繁虚报警。
2.2 c 图的控制限
有了 σ = √c̄,限就是三行字的事:
``` c̄ = Σ c_i / k (k 个检验单位的平均缺陷数) UCL = c̄ + 3 √c̄ CL = c̄ LCL = c̄ − 3 √c̄ (负数取 0) ```
看这个公式你就发现一件事:c̄ 小于 9 时,LCL 必然为负、必然被截断成 0。
``` c̄ − 3√c̄ > 0 ⟺ √c̄ > 3 ⟺ c̄ > 9 ```
这条线很有用。想让 c 图具备"向下报警"(即识别改善)的能力,检验单位必须大到平均缺陷数超过 9 个。 你的平均缺陷数只有 2 个?那这张图永远只能抓变坏,抓不了变好。想抓变好,就把检验单位从"一块板"改成"五块板",c̄ 从 2 变成 10,LCL 就出来了。
2.3 检验单位怎么定:这是 c 图的真正难点
公式很简单,难的是定"一个检验单位是多大"。我给的经验顺序是:
第一,跟着缺陷的物理成因走。 喷涂缺陷跟面积相关,就按面积定;焊缝气孔跟焊缝长度相关,就按米定;线路板焊点缺陷跟焊点数相关,就按板定(同型号板焊点数固定)。
第二,让 c̄ 落在合理区间。 太小(<1)图上一堆 0,没信息;太大(>50)一个人数不过来,还容易漏数。5 到 20 是舒服区间,能上 10 以上更好。
第三,定了就别随便改。 改一次检验单位,全套限作废,历史数据不可比。真要改,按新阶段处理。
举个反例。有家厂做焊接支架,一开始按"每件"数气孔,c̄ = 1.8,图上大半是 0 和 1,两个月没报过警。后来改成"每 10 件为一个检验单位",c̄ = 18,LCL = 18 − 3√18 = 5.27,上下都有限了,图立刻活了——第三周就抓到一次保护气流量下降。同样的数据源,只是检验单位换了个粒度。
三、车间真实案例:喷粉面板,20 块板手算
回到开头那家厂。规定:一个检验单位 = 一块标准面板(600×400 mm,同一型号),斜照目检,记录所有可见缺陷个数(颗粒、麻点、流挂、桔皮合并计数)。连续取 20 块:
| 序号 | c | 序号 | c | 序号 | c | 序号 | c |
|---|---|---|---|---|---|---|---|
| 1 | 5 | 6 | 4 | 11 | 6 | 16 | 7 |
| 2 | 3 | 7 | 8 | 12 | 5 | 17 | 4 |
| 3 | 7 | 8 | 5 | 13 | 3 | 18 | 6 |
| 4 | 4 | 9 | 6 | 14 | 8 | 19 | 17 |
| 5 | 6 | 10 | 3 | 15 | 5 | 20 | 5 |
第一步,求 Σc。
5+3+7+4+6 = 25 4+8+5+6+3 = 26 6+5+3+8+5 = 27 7+4+6+17+5 = 39 Σc = 25+26+27+39 = 117
第二步,中心线。
``` c̄ = 117 / 20 = 5.85 (个/块) ```
第三步,控制限。
``` √c̄ = √5.85 = 2.4187 3√c̄ = 7.256
UCL = 5.85 + 7.26 = 13.11 LCL = 5.85 − 7.26 = −1.41 → 取 0 ```
第四步,判。第 19 块板 c = 17 > UCL = 13.11,出界报警。其余 19 个点都在 0–13.11 之间。
现场追下去:第 19 块板对应的喷枪,静电电压当班掉到 45 kV(标准 60 kV),上粉率下降导致遮盖不良,麻点密集。把电压调回来,第 20 块就回到 5 个。
再算一笔账验证前面那条规律:c̄ = 5.85 < 9,所以 LCL 必然为 0。想抓改善,就得把检验单位改成"每 2 块板",c̄ 变成 11.7,那时 LCL = 11.7 − 3√11.7 = 11.7 − 10.26 = 1.44,下限就有了。这条建议我写进了他们的作业指导书。
四、常见误区提醒
- 把"缺陷数"和"不合格品数"混着数。一块板 3 个麻点,c 图记 3,p 图记 0(合格)或 1(判废)。两个口径进同一张表,数据从源头就烂了。 概念辨析第 37 篇专门讲,那篇建议对着现场表格一起读。
- 检验单位不恒定还硬画 c 图。今天数一块 600×400 的板,明天数一块 1200×800 的板,缺陷数当然翻倍——这不是过程变差,是你尺子换了。面积/长度/数量不一致,必须换 u 图。
- c̄ 只有一两个,还指望这张图报警。c̄ < 9 时 LCL 恒为 0,图只有上侧灵敏度;c̄ < 1 时连上侧都迟钝(UCL 才 4 点几,随便多数出两个就报警,虚警一堆)。解法是放大检验单位,不是换算法。
- 缺陷成簇出现时照用 c 图。流挂、批量划伤这类"一出一片"的缺陷违反独立性假设,实际方差远大于 c̄,图上会频繁假报警。这种情况要么按"缺陷簇数"计数,要么改用过离散模型,别硬套泊松。
五、小结 & 互动提问
c 图管的是"数得清但不致废"的那一类问题,而这类问题往往是过程劣化最早的信号。它的公式简单到只有一个 √c̄,真正要下功夫的是把检验单位定得合理、定得死。记住那道分水岭:c̄ 过 9,图才双向能看。
互动提问:你车间有没有那种"缺陷数在涨、良率却没动"的工位?如果现在让你给它定一个检验单位,你会定"每件"、"每米",还是"每 10 件"——为什么?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。