CUSUM 累积和控制图:小漂移猎手
一、先讲个真事
做液压阀体的一条线,深孔钻加工先导孔,图纸 φ12H7,规格 12.000~12.018 mm。我们内控收紧到 12.000±0.012,操作工每小时测一件,走单值-移动极差图,控制限算下来是 11.988~12.012。
那两周的图干干净净,没有出界点,也没有连续七点上升这种一眼能看出来的趋势。原因很朴素:漂移太小了,不到一个 σ,被随机波动整个盖住。等客户装配线反馈"阀芯往里推有点涩",我们才回头翻数据。
把六十个点导进 CUSUM 一算,结果挺扎心:从第十一个点开始,均值就已经从 12.000 悄悄爬到 12.004 附近,正好一个 σ 的量。休哈特单值图对这种量级的偏移,平均要四十几个点才可能报一次警;CUSUM 只用了五个点就把手举起来了。
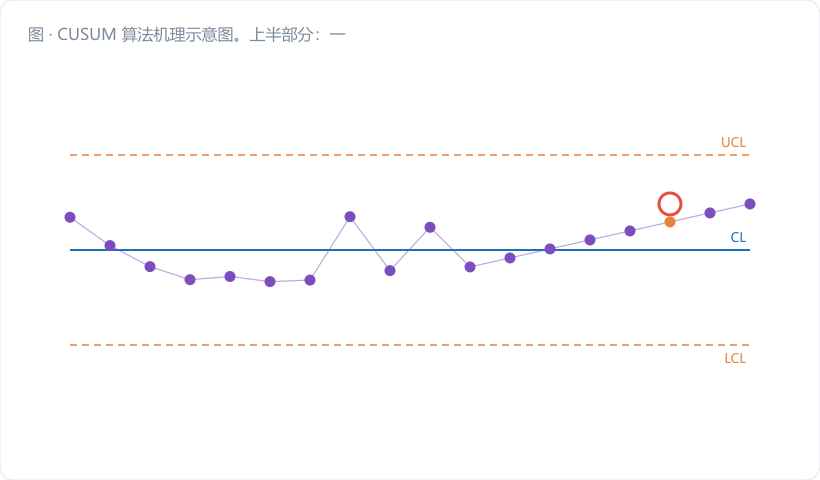
说白了,休哈特图是个健忘症患者——它每次只看当前这一个点,看完就忘。上一个点偏高、这一个点也偏高,在它眼里是两件互不相干的事。 CUSUM 不一样,它把每次的小偏差都记在账本上,攒着攒着就攒出信号来了。这就是我叫它"小漂移猎手"的原因。
二、核心知识点拆解
2.1 休哈特为什么抓不住小漂移
衡量一张控制图灵不灵,行内用的指标叫平均运行长度 ARL:过程没问题时,平均隔多少个点误报一次,记作 ARL₀,越大越省心;过程真出了偏移时,平均要多少个点才能报警,记作 ARL₁,越小越灵敏。
单值图的 3σ 限,本质上是一个"单点越界"的判据。均值偏了 1σ 之后,一个点跑到上限外的概率只有 2.28%,倒过来算,平均得等四十四个点。你想想,一小时测一件,四十四个点就是接近两个班——两个班的活可能都出完了。
| 均值偏移量 | 休哈特 I 图 ARL₁ | CUSUM(k=0.5, h=5) ARL₁ |
|---|---|---|
| 0σ(无偏移) | 370(误报间隔) | 465(误报间隔) |
| 0.5σ | 155 | 38 |
| 1.0σ | 44 | 10.4 |
| 1.5σ | 15 | 5.8 |
| 2.0σ | 6.3 | 4.0 |
| 3.0σ | 2.0 | 2.2 |
这张表要横着读:小偏移那几行,CUSUM 快出一个数量级;到了 3σ 大跳变那一行,两者基本打平,休哈特甚至还快一丁点。结论很清楚——CUSUM 不是来取代休哈特的,它是来补位的。 大的突发异常交给休哈特,缓慢的系统性漂移交给 CUSUM。
2.2 CUSUM 的算法:把偏差记进账本
现在车间里用的都是表格型 CUSUM,比老式的 V 型模板直观太多。两个累积量,一个盯上偏、一个盯下偏:
``` C⁺ᵢ = max[ 0 , xᵢ − (μ₀ + K) + C⁺ᵢ₋₁ ] C⁻ᵢ = max[ 0 , (μ₀ − K) − xᵢ + C⁻ᵢ₋₁ ] ```
拆开讲讲这几个符号:
μ₀ 是过程的目标均值,得从稳态历史数据里来,不能拿图纸中值凑数。K 叫参考值,也叫松弛量,通常取 K = 0.5σ,含义是"半个 σ 以内的偏差我不跟你计较"。H 叫决策区间,通常取 H = 5σ,C⁺ 或 C⁻ 一旦碰到 H 就判异。
那个 max(0, …) 是灵魂。它保证累积量不会掉到零以下——过程正常时,偏差有正有负,账本被反复清零,曲线贴着底线走;过程一旦朝某个方向偏,正的部分持续大于 K,账本就开始只进不出,一路往上顶。这叫单向棘轮,只记同方向的债。
K 和 H 一起决定了这张图的脾气:K 管"多小的偏差算数",H 管"攒到多少才喊人"。这两个参数怎么调,是下一篇专门要掰扯的事,这里先记住 k=0.5、h=5 这套默认值,对付 1σ 偏移最划算。
2.3 报警之后怎么办:复位与偏移量估计
CUSUM 报警不只是"喊一嗓子",它还能顺带告诉你偏了多少、从什么时候开始偏的。
看 C⁺ 从零开始连续累积了多少个点,这个计数记作 N⁺,那么偏移发生的时刻大约就在报警点往前数 N⁺ 个点的位置。偏移幅度可以这么估:
``` μ̂ = μ₀ + K + C⁺ᵢ / N⁺ (当 C⁺ 触限时) ```
这个能力很实用。查异常原因的时候,"从三天前的夜班开始偏的"和"这两个小时才偏的",排查方向完全不同——前者往刀具磨损、地基沉降、季节性温差上想,后者往换刀、换料、换人上想。
处理完原因、调完机之后,累积量必须清零重来,C⁺ 和 C⁻ 都归 0。有人图省事不复位,那本旧账会一直挂在上面,接下来每个点都在虚警,图就废了。
三、车间真实案例:手算一遍那批阀体
回到开头那台深孔钻。稳态期算出来:μ₀ = 12.000 mm,σ = 0.004 mm。取 k=0.5、h=5,那么:
K = 0.5 × 0.004 = 0.002 mm,H = 5 × 0.004 = 0.020 mm
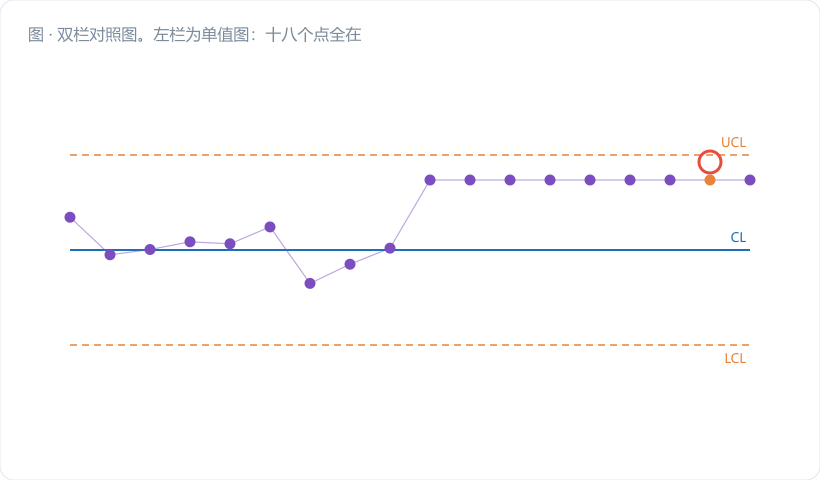
上偏账本的递推式就变成 C⁺ᵢ = max[0, xᵢ − 12.002 + C⁺ᵢ₋₁]。挑十八个点手算:
| 点号 | 实测 xᵢ | xᵢ − 12.002 | C⁺ᵢ | 单值图状态 |
|---|---|---|---|---|
| 1 | 12.001 | −0.001 | 0 | 正常 |
| 2 | 11.998 | −0.004 | 0 | 正常 |
| 3 | 12.003 | +0.001 | 0.001 | 正常 |
| 4 | 11.999 | −0.003 | 0 | 正常 |
| 5 | 12.002 | 0.000 | 0 | 正常 |
| 6 | 11.997 | −0.005 | 0 | 正常 |
| 7 | 12.000 | −0.002 | 0 | 正常 |
| 8 | 12.004 | +0.002 | 0.002 | 正常 |
| 9 | 11.999 | −0.003 | 0 | 正常 |
| 10 | 12.002 | 0.000 | 0 | 正常 |
| 11 | 12.005 | +0.003 | 0.003 | 正常 |
| 12 | 12.007 | +0.005 | 0.008 | 正常 |
| 13 | 12.004 | +0.002 | 0.010 | 正常 |
| 14 | 12.008 | +0.006 | 0.016 | 正常 |
| 15 | 12.006 | +0.004 | 0.020 ← 触限 | 正常 |
| 16 | 12.009 | +0.007 | 0.027 | 正常 |
| 17 | 12.005 | +0.003 | 0.030 | 正常 |
| 18 | 12.010 | +0.008 | 0.038 | 正常 |
逐步讲讲关键几步。第 3 点:12.003 − 12.002 = +0.001,前一账本是 0,所以 C⁺ = 0.001。第 4 点:偏差 −0.003,0.001 − 0.003 = −0.002,负数被 max 拦下,归零。前十个点就这么反复清零,账本一直没攒起来——过程确实稳。
从第 11 点起,工件开始系统性偏大。第 11 点入账 0.003,第 12 点 0.003+0.005=0.008,第 13 点加到 0.010,第 14 点 0.016,第 15 点正好顶到 0.020,等于 H,报警。
再看最右一列:这十八个点,单值图的上控制限是 12.000+3×0.004 = 12.012,最大的一个点才 12.010,一个都没出界,休哈特图全程沉默。
报警之后我们做了两件事。一是估偏移时刻:C⁺ 从第 11 点开始连续累积,N⁺ = 5,往前推五个点,正好落在第 11 点——跟实际吻合。二是估偏移量:μ̂ = 12.002 + 0.020/5 = 12.006,实际重新采样测出来是 12.0055,差得不多。
拆开钻头一看,导向套磨损了 0.05 mm 左右,钻杆有轻微让刀。换套之后重新采集稳态数据、重算限、账本清零,后面再没出过这事。
四、常见误区提醒
- 报警之后不清零账本。 这是新手最容易踩的坑。原因查完、机器调好,C⁺ 和 C⁻ 必须归 0 重新起算。旧债不清,后面每个点都在替历史背锅,图会一直红着,用不了两天大家就当它不存在了。
- 拿规格限当 H 用。 H 是决策区间,单位是累积偏差,不是单件尺寸;它跟公差带没有任何换算关系。我见过有人把 H 设成"公差带的一半",结果 H 大得离谱,CUSUM 变成了永不报警的摆设。H 只能由 σ 和你想要的 ARL 推出来。
- 过程压根没稳过就上 CUSUM。 μ₀ 和 σ 都得从受控的历史数据里估。过程本身还在到处乱跳、特殊原因一堆,你算出来的 σ 是被污染的大数,CUSUM 会变得又钝又麻木。老规矩:先用休哈特图把过程拉稳,再上 CUSUM 守小漂移。
- 只画 C⁺ 不画 C⁻。 刀具磨损通常只往一个方向走,有人就懒得算下偏账本。可热变形、材料批次变化这类因素是双向的,少一半账本就等于瞎一只眼。
五、小结 & 互动提问
CUSUM 的价值不在于它比休哈特"更高级",而在于它记性好。休哈特看点,CUSUM 看势。 关键工序、慢性磨损、成本高的批量件,这三个条件占两个,就值得加一张 CUSUM 图守着。
互动提问:你手上有没有那种"客户投诉了、回头查数据却发现控制图全程正常"的工序?如果把那批数据翻出来跑一遍 CUSUM,你猜它会在第几个点抬头?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。