平稳过程控制图(17989.9):慢漂移
一、先讲个真事
化工厂的连续聚合线,反应釜出口温度是关键参数,工艺窗口 83~87 ℃,DCS 每五分钟自动记一个点。质量部按标准套路上了单值-移动极差图,均值 85.0 ℃,控制限用 MR 法算出来是 83.36~86.64。
图挂上去第一周就出事了——不是过程出事,是图出事。八小时一个班九十六个点,平均能报警九到十次,每次班长跑过去看,釜温八十五点几,一切正常。连着两周之后,DCS 的声音被关掉了,报警灯上贴了张便签:"此表不准,勿理"。
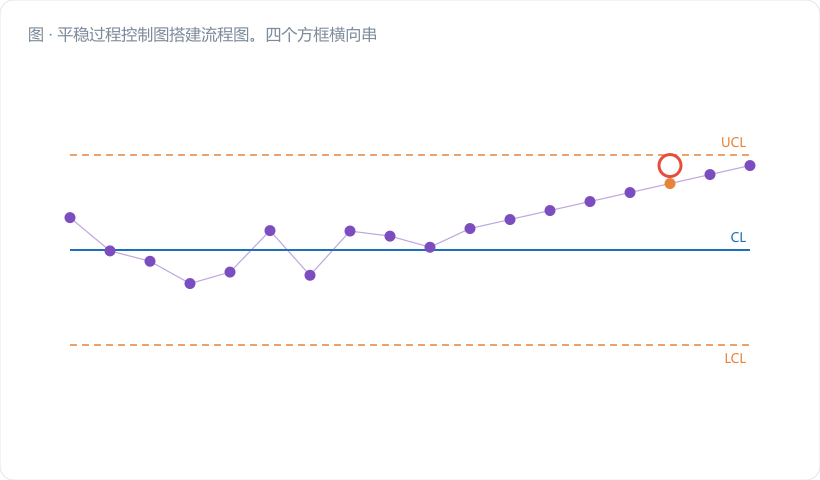
半年后真出了一起批次报废。事后调数据,从某天中班开始,釜温均值从 85.0 一路慢慢爬到 87.5,走了大概三个班的时间。图上一直红着,但那红灯早就成了背景色,没人分得出哪次是真的。
拆开查,原因是夹套换热器结垢,传热系数缓慢下降,温控回路靠加大蒸汽量硬顶,顶到后来顶不住了。这是典型的慢漂移,一小时爬不到 0.1 ℃,任何一个点单独拎出来都看不出问题。
我把这条线的数据倒出来算了个东西,一算就明白了:釜温这个序列,相邻两个点的自相关系数是 0.71。 换句话说,这一个点温度多少,七成能被上一个点预测出来。这种数据,休哈特图的整套假设从根上就不成立。
二、核心知识点拆解
2.1 自相关:连续工艺的天生属性
休哈特控制图有一条压箱底的假设,很多人用了一辈子都没意识到它的存在:观测值之间相互独立。
机加工车间这个假设基本成立。这一件的孔径和上一件的孔径,中间隔着装夹、切削、卸料,随机误差各走各的。可连续工艺不一样。反应釜里几吨物料,热惯性摆在那,五分钟前 85.3 ℃,五分钟后不可能跳到 82,物理上就跳不过去。温度、压力、液位、pH、浓度、膜厚、张力——这些量天生就是"上一刻决定这一刻"的。
行内把这种"围绕目标小幅波动、且相邻点强相关"的过程叫平稳过程。GB/T 17989.9(对应 ISO 7870-9)专门为它写了一部,就是因为常规图在这类过程上会彻底失灵。
怎么判?算滞后一阶自相关系数:
``` r₁ = Σ(xₜ − x̄)(xₜ₊₁ − x̄) / Σ(xₜ − x̄)² ```
拿一两百个稳态点算一把。经验门槛是 r₁ 超过 0.3 就别直接上 I-MR,超过 0.5 基本可以断定这图会变成噪音源。前面那条聚合线 r₁ = 0.71,妥妥的重灾区。
2.2 虚警是怎么算出来的:限被压扁了
自相关到底怎么把图搞坏的?关键在 σ 的估计方式。
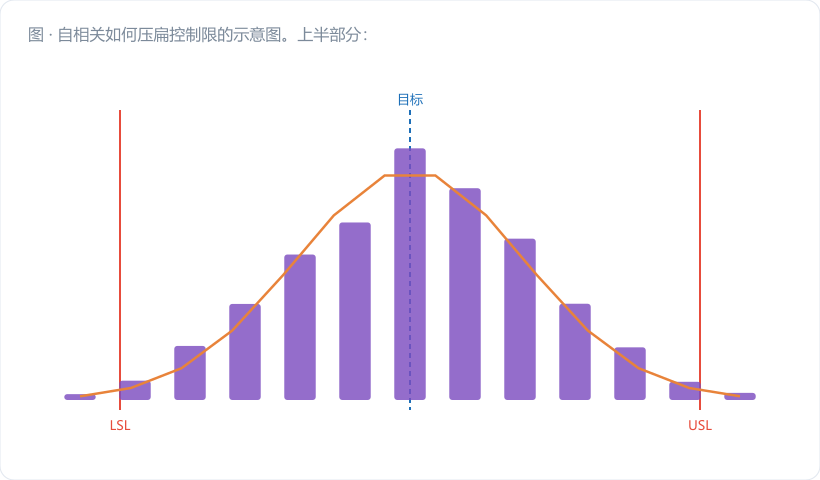
I 图的 σ 是用移动极差算的,σ̂ = MR̄ / 1.128。移动极差量的是相邻两点的差,可对自相关序列来说,相邻两点本来就靠得近,差自然就小。
对一阶自回归过程,相邻差值的方差是 2σₓ²(1−φ)。取真实 σₓ = 1.0 ℃、φ = 0.7:
``` Var(xₜ − xₜ₋₁) = 2 × 1.0² × (1 − 0.7) = 0.6 σ_diff = 0.775 MR̄ ≈ 0.775 × 0.798 = 0.618 σ̂ = 0.618 / 1.128 = 0.548 ```
真实 σₓ 是 1.0,估出来只有 0.548,缩水了将近一半。于是控制限变成 85 ± 3×0.548 = 85 ± 1.64——名义上的 3σ 限,实际只有 1.64σ 宽。
一个正常点跑出 1.64σ 的概率是 10.1%,倒过来算 ARL₀ ≈ 10。九十六个点的班次,误报九到十次,跟现场记录严丝合缝。那图不是坏了,是它诚实地报出了一个错误模型下的结论。
2.3 平稳过程控制图的两条路
GB/T 17989.9 给的思路,说白了就是:别跟自相关较劲,先把它建模建掉,再对剩下的东西画图。
主流做法是残差控制图。用一阶自回归模型描述过程:
``` xₜ = μ + φ(xₜ₋₁ − μ) + aₜ ```
φ 是自回归系数(就是那个 r₁),aₜ 是残差,也叫新息。模型的意思很直白:这一点等于"由上一点能预测的部分"加上"预测不了的部分"。能预测的那部分是过程的正常脾气,预测不了的那部分才值得画控制图。
残差的标准差 σ_a = σₓ·√(1−φ²)。φ = 0.7 时 σ_a = 1.0 × √0.51 = 0.714。对残差序列画 I 图,中心线 0,控制限 ±3×0.714 = ±2.14。残差之间近似独立,ARL₀ 就回到 370 了。
另一条路是标准里提的窄带监视:不建模型,直接承认"围绕目标的小幅摆动是正常的",把控制限按真实 σₓ 而非 MR 估计值来定,同时放宽判异准则、只留出界一条。这条路简单,适合手工画图的场合,代价是慢漂移的检出能力更差。
残差图有个必须先说清楚的代价。 过程均值真出现了 δ 大小的持续偏移,反映到残差上,稳态之后只剩 δ(1−φ)。φ = 0.7 的话,1σ 的真实漂移在残差图上只有 0.3σ——被打了三折。所以残差 I 图虽然不虚警了,抓慢漂移却相当迟钝。
解法在模块五前面几篇里:残差图上再叠一层 CUSUM 或 EWMA。 残差序列独立,正是这两位的主场。
三、车间真实案例:手算那段釜温
回到那条聚合线。稳态期估出来:μ = 85.0 ℃,φ = 0.70,σₓ = 1.0 ℃,σ_a = 0.714 ℃。
残差递推式:eₜ = (xₜ − 85.0) − 0.70 × (xₜ₋₁ − 85.0)
残差 I 图限:±3 × 0.714 = ±2.14 残差 EWMA 取 λ = 0.2、L = 2.962:σ_Z = 0.714 × √(0.2/1.8) = 0.238,UCL = 2.962 × 0.238 = 0.705
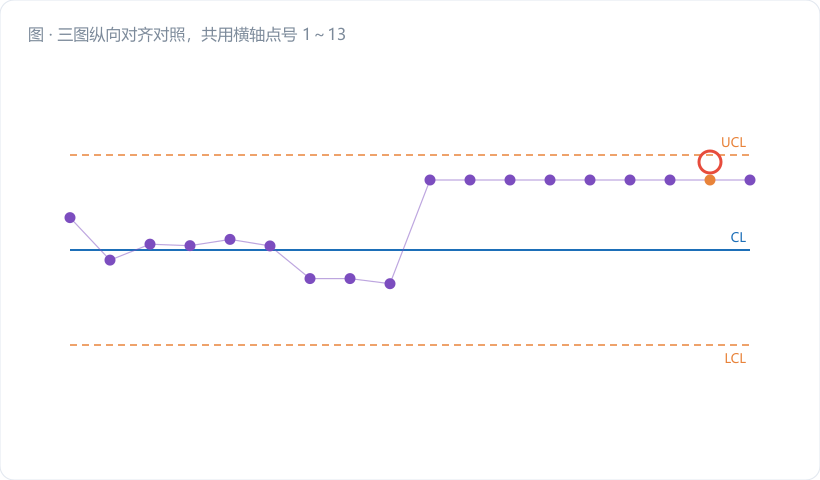
挑换热器开始结垢那十三个点手算一遍:
| 点号 | 釜温 xₜ | 偏差 dₜ | 残差 eₜ | 残差 EWMA Zₜ | 状态 |
|---|---|---|---|---|---|
| 1 | 85.8 | +0.8 | — | 0 | 起算 |
| 2 | 86.1 | +1.1 | +0.54 | 0.108 | 正常 |
| 3 | 85.5 | +0.5 | −0.27 | 0.032 | 正常 |
| 4 | 84.7 | −0.3 | −0.65 | −0.104 | 正常 |
| 5 | 84.1 | −0.9 | −0.69 | −0.221 | 正常 |
| 6 | 84.6 | −0.4 | +0.23 | −0.131 | 正常 |
| 7 | 85.2 | +0.2 | +0.48 | −0.009 | 正常 |
| 8 | 85.9 | +0.9 | +0.76 | 0.145 | 正常 |
| 9 | 86.4 | +1.4 | +0.77 | 0.270 | 正常 |
| 10 | 86.9 | +1.9 | +0.92 | 0.400 | 正常 |
| 11 | 87.2 | +2.2 | +0.87 | 0.494 | 正常 |
| 12 | 87.6 | +2.6 | +1.06 | 0.607 | 正常 |
| 13 | 88.0 | +3.0 | +1.18 | 0.722 ← 触限 | 报警 |
关键几步拆开看。
第 2 点:偏差 +1.1,上一点偏差 +0.8,e = 1.1 − 0.7×0.8 = 1.1 − 0.56 = +0.54。意思是这一点比"按上一点该有的样子"高了 0.54,这才是新增信息。
第 5 点:偏差 −0.9,上一点 −0.3,e = −0.9 − 0.7×(−0.3) = −0.9 + 0.21 = −0.69。虽然温度偏低不少,但模型本来就预测它该往下走,所以残差不算大。
第 13 点:e = 3.0 − 0.7×2.6 = 3.0 − 1.82 = +1.18。EWMA 算出来 Z = 0.2×1.18 + 0.8×0.607 = 0.236 + 0.486 = 0.722,越过 0.705,报警。
看两个细节。其一,残差 I 图全程没响。 最大的残差 1.18,离 ±2.14 差着一截——这正是 (1−φ) 打折的后果,真实温度已经涨了 3 ℃,残差图还是一脸淡定。其二,真正把它揪出来的是残差上那层 EWMA。
再把几种方案的账算清楚:
| 监控方案 | ARL₀(越大越省心) | 真实 1σ 慢漂移的 ARL₁ |
|---|---|---|
| 原始数据直接上 I-MR | ≈ 10 | 表面上很快,但全被虚警淹没,无法分辨 |
| 残差 I 图 | 370 | ≈ 250(等效残差只剩 0.3σ) |
| 残差 + EWMA(λ=0.2) | ≈ 500 | ≈ 63 |
| 残差 + CUSUM(k=0.15, h=8) | ≈ 450 | ≈ 40 |
(表中为工程量级估计,实际值随 φ 与参数配置浮动。)
这张表要竖着读一遍再横着读一遍。竖着看第一列:只有把自相关处理掉,ARL₀ 才回得到几百的量级,图才有资格被信任。横着看最后两行:残差图必须配一层累积类工具,否则慢漂移照样漏。
后来这条线改成了残差 EWMA,同时把换热器结垢做成趋势台账。虚警从一个班九次降到两周一次,中间抓到过两回真实结垢征兆,都在漂移 1.5 ℃ 以内就停下来清洗了。
四、常见误区提醒
- 拿虚警率高怪操作工。 报警被关掉这件事,九成责任在图不在人。任何一张一个班响十次的图,最终结局都是被忽略。发现现场"不理会报警",第一步该做的是算 r₁,而不是开会强调纪律。
- 以为放慢采样就万事大吉。 拉长采样间隔确实能削弱自相关——φ = 0.7 的五分钟序列,改成二十五分钟采一次,等效自相关衰减到 0.7⁵ ≈ 0.17,基本可以当独立处理。这招好用,代价是数据密度降了五倍,快速异常会漏。关键参数别为了图好看牺牲采样率,宁可老老实实建模。
- 建了模型就不管模型了。 φ 和 σ_a 是从某一段稳态数据估出来的,工况变了、配方换了、设备大修了,模型就得重估。有产线用着两年前的 φ,残差早就不是白噪声了,图看着正常,其实什么也没管住。至少半年验一次残差的自相关,r₁ 回到 0.3 以上就重新拟合。
- 把残差图的纵轴当温度读。 残差 1.18 不代表温度偏了 1.18 ℃,它是"超出预测的部分"。这跟 CUSUM 纵轴的坑一模一样,一线要看的话,另配一张带工艺窗口的原始趋势图,两张并排挂。
- 模型阶数硬套 AR(1)。 一阶自回归对付大多数带热惯性的工艺够用,但有些过程带明显周期成分或者二阶动态,硬套一阶会在残差里留下规律。判据很简单:拟合完再算一次残差的 r₁,接近 0 才算建对了。
五、小结 & 互动提问
平稳过程控制图不是什么高深东西,它就干一件事:把"过程本来就该这样"的那部分波动先扣掉,剩下的才拿去判异。 连续工艺的数据天生带记忆,硬拿休哈特图去套,得到的不是控制,是噪音。
流程记住三步就行:算 r₁ 判自相关,建模取残差,残差上叠 EWMA 或 CUSUM 补灵敏度。少一步都不行——只做前两步,图安静了却抓不住慢漂移;跳过前两步直接叠高级图,虚警照样满天飞。
互动提问:你手上有没有哪张控制图,报警声已经被现场关掉了?把它最近两百个点导出来算一下 r₁,你猜是会落在 0.3 以下,还是像那条聚合线一样奔着 0.7 去?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。