多变量控制图(T²):多特性一起看
一、先讲个真事
做液压齿轮泵的那条线,有两个特性卡得最死:转子外径 φ25.000,泵体内孔 φ25.030,两者配出来的径向间隙要求 0.030±0.012 mm。间隙小了抱死卡滞,大了内漏压力上不去。
转子在磨床上加工,泵体在精镗线上加工,两条线各有一张单值图,都挂在墙上,都干干净净。质量部每月出报告,两个特性的 Cpk 都在 1.4 以上,看着挺漂亮。
出事那周,装配线陆续报上来十七台泵盘不动,全是间隙偏小。质量员翻两张控制图,一个点没出界,连续七点上升这类趋势也没有。他跑来问我:"图都正常,我怎么写 8D 的根本原因?"
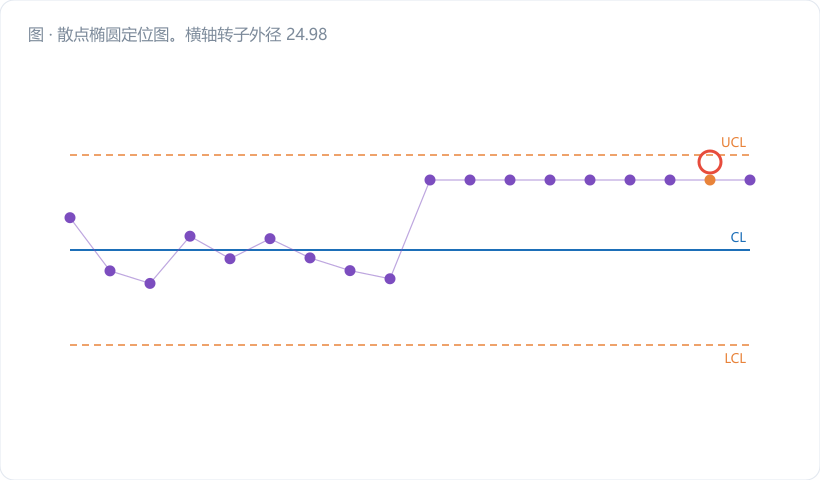
我把两个月的数据按批次配对,做了一张散点图——横轴转子外径,纵轴泵体内孔。前面那些点齐刷刷排成一条斜带,因为车间温度和毛坯批次会让两个尺寸一起涨一起缩,这是它俩本来的关系。出事那周的点,全都甩到斜带的右下角去了:转子在往大走,孔在往小走,两个都还在各自的控制限里,可它俩第一次朝相反方向跑。
后来查明白了:转子磨床的砂轮到了修整周期,尺寸缓慢上偏;精镗线那几天换了新刀,孔径整体下移了一点。两台设备各自都没犯错,错的是它们凑到一起之后的结果。
二、核心知识点拆解
2.1 单变量图漏掉了什么
一个零件有 p 个相关特性,画 p 张单变量图,会同时踩两个坑。
第一个坑是误报率叠加。每张 3σ 图的单点误报率是 0.27%,p 张图任意一张报警的概率是 1 − (1 − 0.0027)^p:
| 特性个数 p | 综合误报率 | 综合 ARL₀ |
|---|---|---|
| 1 | 0.27% | 370 |
| 2 | 0.539% | 185 |
| 3 | 0.808% | 124 |
| 5 | 1.343% | 74.5 |
| 10 | 2.667% | 37.5 |
十个特性各画一张图,整体上大约三十七个子组就得虚报一次。图越挂越多,反而越来越不可信。
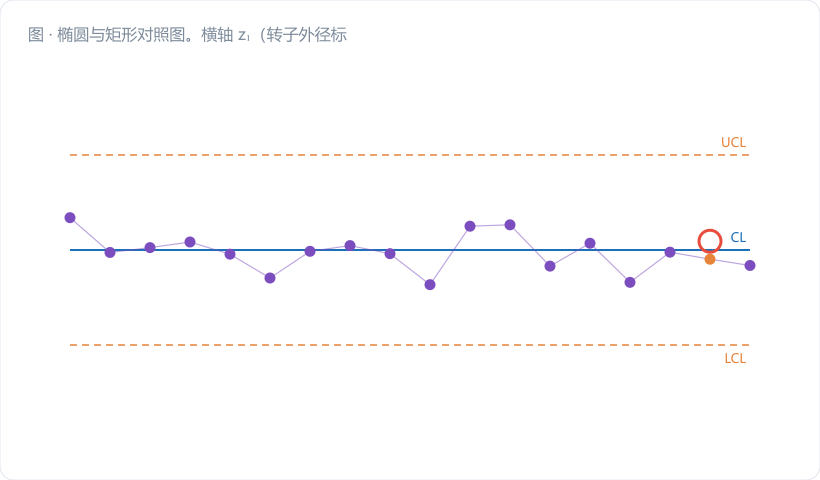
第二个坑更要命,就是开头那个案例:单变量图只管每个特性各自的边界,管不了它们之间的关系。 两张图圈出来的合格区域是一个矩形,可特性相关时,真正的正常区域是一个斜着的椭圆。矩形的四个角,尤其是与相关方向相反的那两个角,落在椭圆外面——点掉进那两个角里,单变量图全体沉默,产品已经废了。
2.2 T² 统计量:把 p 维压成一个数
霍特林 T² 干的事,就是把多维偏离折算成一个数:
``` T² = (x − μ)′ Σ⁻¹ (x − μ) ```
x 是这次测到的 p 个特性组成的向量,μ 是稳态均值向量,Σ 是稳态协方差矩阵。中间那个 Σ⁻¹ 是整个式子的灵魂,它把各特性之间的相关结构编了进去:沿着相关方向偏,代价小;逆着相关方向偏,代价大。
这个量的平方根就是马氏距离,ISO 22514-6 讲多变量过程能力时用的也是同一套东西。控制图和能力分析在多变量这一块,底层是同一个尺子。
两个特性的情况可以化简成手能算的形式。先把两个特性标准化:
``` z₁ = (x₁ − μ₁)/σ₁ , z₂ = (x₂ − μ₂)/σ₂ ```
代入之后,Σ⁻¹ 退化成相关矩阵的逆,展开得到:
``` T² = ( z₁² − 2ρ·z₁z₂ + z₂² ) / ( 1 − ρ² ) ```
中间那一项 −2ρ·z₁z₂ 是关键。ρ 为正时,两个 z 同号(一起偏高或一起偏低)会把这一项变成负数,T² 被拉小;两个 z 异号,这一项变正,T² 被顶大。公式本身就在说:按规矩一起动的,我放过;坏规矩对着动的,我抓。
2.3 控制限怎么定
μ 和 Σ 从充分的历史稳态数据估计时,T² 近似服从自由度为 p 的卡方分布,控制限直接查卡方分位点。取整体误报率 α = 0.0027(对齐单变量 3σ 的习惯):
| 特性个数 p | UCL = χ²₀.₀₀₂₇(p) |
|---|---|
| 1 | 9.00 |
| 2 | 11.83 |
| 3 | 14.16 |
| 4 | 16.25 |
| 5 | 18.21 |
| 8 | 23.57 |
| 10 | 26.90 |
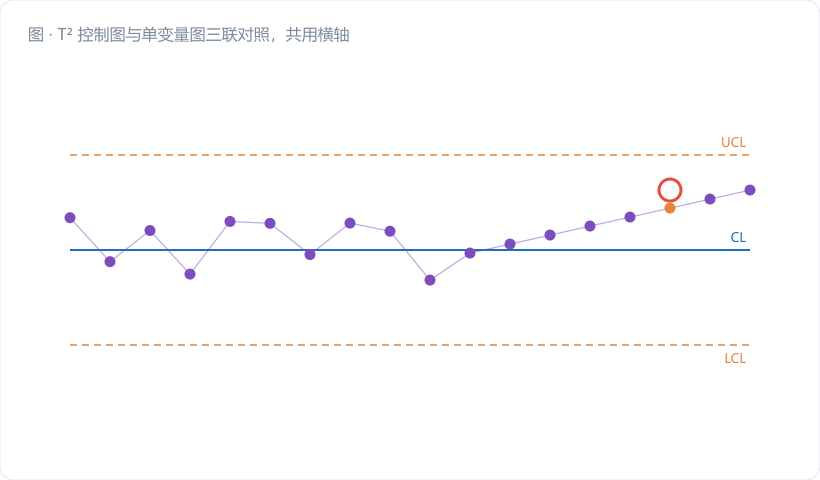
p = 1 那一行是 9.00,正好是 3² ——T² 图在单特性时就退化成普通单值图,这说明它是休哈特体系的自然扩展,不是另起炉灶。
T² 图只有上限,没有下限。它量的是"离中心有多远",距离不会是负的,贴着零反而说明过程规规矩矩。
历史数据量不足、需要用样本估计 Σ 的阶段,严格做法要改用 F 分布导出的限,会比卡方限宽一些。工程上的经验是稳态样本凑到一百组以上,卡方限就够用了。
三、车间真实案例:手算那批泵的 T²
把开头那条线的参数摆出来。稳态期一百二十组配对数据估出来:
``` 转子外径:μ₁ = 25.000 mm,σ₁ = 0.004 mm 泵体内孔:μ₂ = 25.030 mm,σ₂ = 0.005 mm 两者相关系数:ρ = 0.80 ```
先算一件事,看看这个相关性有多值钱。间隙 = x₂ − x₁,它的标准差是:
``` σ_gap = √(σ₁² + σ₂² − 2ρσ₁σ₂) = √(0.000016 + 0.000025 − 2×0.8×0.004×0.005) = √(0.000016 + 0.000025 − 0.000032) = √0.000009 = 0.003 mm ```
间隙公差 ±0.012,除以 0.003 正好是 ±4σ,能力绰绰有余。可要是 ρ 掉到 0,σ_gap = √0.000041 = 0.0064,直接翻倍还多,公差只剩 ±1.9σ——这条线的合格率,一大半是那个 0.8 的相关性撑起来的。
T² 的算式:UCL = χ²₀.₀₀₂₇(2) = 11.83,
``` T² = ( z₁² − 2×0.8×z₁z₂ + z₂² ) / 0.36 ```
挑十二批手算:
| 批次 | x₁ (mm) | x₂ (mm) | z₁ | z₂ | T² | 两张单图 | 间隙实测 |
|---|---|---|---|---|---|---|---|
| 1 | 25.0020 | 25.0330 | +0.5 | +0.6 | 0.36 | 正常 | 0.0310 |
| 2 | 24.9968 | 25.0265 | −0.8 | −0.7 | 0.65 | 正常 | 0.0297 |
| 3 | 25.0048 | 25.0370 | +1.2 | +1.4 | 1.98 | 正常 | 0.0322 |
| 4 | 25.0072 | 25.0385 | +1.8 | +1.7 | 3.43 | 正常 | 0.0313 |
| 5 | 24.9940 | 25.0235 | −1.5 | −1.3 | 2.28 | 正常 | 0.0295 |
| 6 | 25.0012 | 25.0290 | +0.3 | −0.2 | 0.63 | 正常 | 0.0278 |
| 7 | 25.0036 | 25.0340 | +0.9 | +0.8 | 0.83 | 正常 | 0.0304 |
| 8 | 25.0056 | 25.0310 | +1.4 | +0.2 | 4.31 | 正常 | 0.0254 |
| 9 | 25.0064 | 25.0275 | +1.6 | −0.5 | 11.36 | 正常 | 0.0211 |
| 10 | 25.0072 | 25.0240 | +1.8 | −1.2 | 22.60 ← 超限 | 正常 | 0.0168 超差 |
| 11 | 25.0080 | 25.0230 | +2.0 | −1.4 | 29.00 | 正常 | 0.0150 超差 |
| 12 | 25.0076 | 25.0225 | +1.9 | −1.5 | 28.94 | 正常 | 0.0149 超差 |
三个点拆开算给你看。
第 4 批(两个都偏得挺远,却没事): z₁ = (25.0072 − 25.000)/0.004 = +1.8,z₂ = (25.0385 − 25.030)/0.005 = +1.7 T² = (1.8² − 2×0.8×1.8×1.7 + 1.7²) / 0.36 = (3.24 − 4.896 + 2.89) / 0.36 = 1.234 / 0.36 = 3.43 间隙 = 25.0385 − 25.0072 = 0.0313 mm,妥妥在中间。两个尺寸手拉手一起往上走了近 1.8σ,配合关系纹丝不动,T² 才 3.43。
第 10 批(两个都不算远,直接报警): z₁ = +1.8,z₂ = (25.0240 − 25.030)/0.005 = −1.2 T² = (3.24 − 2×0.8×1.8×(−1.2) + 1.44) / 0.36 = (3.24 + 3.456 + 1.44) / 0.36 = 8.136 / 0.36 = 22.60 间隙 = 25.0240 − 25.0072 = 0.0168 mm,规格下限是 0.018,已经超差了。可 z₁ = 1.8、z₂ = −1.2,两张单变量图连眼皮都没抬。
把 4 和 10 摆一起看,事情就很清楚了:第 4 批的总偏离量(1.8 和 1.7)比第 10 批(1.8 和 1.2)还大,结果一个 3.43 一个 22.60,差了六倍多。 T² 关心的压根不是偏多远,是偏得符不符合规矩。
第 9 批(贴着限,其实是预警): T² = (2.56 + 1.28 + 0.25) / 0.36 = 4.09 / 0.36 = 11.36,UCL 是 11.83,差一点点没响。间隙 0.0211,离下限 0.018 只剩 0.003,也就是一个 σ_gap。T² 图在真正超差的前一批就已经贴到限了,这比装配线抱死早了整整一批。
报警之后怎么定位是谁的问题?用分解量看各变量的贡献:
``` d₁ = T² − T²(去掉 x₁) = 22.60 − z₂² = 22.60 − 1.44 = 21.16 d₂ = T² − T²(去掉 x₂) = 22.60 − z₁² = 22.60 − 3.24 = 19.36 ```
两项都很大,谁也不比谁小多少。这个结果本身就是结论:不是某一个特性坏了,是两个特性的关系坏了。 真要是单纯转子磨大了,d₁ 会明显压过 d₂。配合散点图看方位更直观——点落在椭圆右下方的那块角上,方向就指着"一个上偏、一个下偏"。
现场处置:磨床提前修整砂轮把转子拉回中值,精镗线的新刀重新对刀补偿,两天后 T² 回到 5 以下。这条线后来的规矩是,两张单变量图继续挂着给操作工看,T² 图挂在班长台上做配合关系的总闸。
四、常见误区提醒
- 特性之间根本不相关,也硬上 T²。 ρ 接近 0 时,椭圆退化成圆,T² 图和 p 张单变量图管的是同一片区域,唯一的收益只剩误报率不叠加。先算相关矩阵,有几对 |ρ| 超过 0.5 才值得上 T²,不然就是给自己添一张看不懂的图。
- T² 报警了就去停线返工,不做分解。 T² 只回答"这组数据离正常太远",不回答"谁的责任"。报警之后必须走三步:看分解量 dᵢ、看单变量图各自的位置、看散点落在椭圆哪个方位。 跳过这三步直接猜原因,八成猜到错的那台设备身上。
- 协方差矩阵一次估完用到底。 Σ 里那个 ρ 是有寿命的。换供应商、改夹具、把两道工序从同一台设备拆到两台,相关结构就变了。旧 Σ 配新过程,等于拿一个歪椭圆去套一片正数据,虚警和漏报一起来。 每次工艺变更后重估,是硬规矩。
- 把 T² 的数值当成"偏差大小"报给客户。 T² 是无量纲的距离平方,22.60 不代表任何一个尺寸偏了多少。对外沟通用回原始尺寸和间隙,T² 留在内部做判异用。
- 特性挑太多,一口气塞十几个进去。 p 越大,UCL 越高,单个特性的偏移越容易被稀释掉。T² 是给强相关的一小组特性用的,通常三到五个,一个零件几十个尺寸的话,按功能分成几组各画一张,比塞成一张有用得多。
- 只有 T² 图,撤掉了单变量图。 这跟模块五前面反复讲的道理一样——并联,别替换。 单变量图告诉操作工"我的尺寸该往哪调",T² 图告诉班长"配合关系还牢不牢",两者服务的是不同的人和不同的决策。
五、小结 & 互动提问
多变量控制图解决的是一个很朴素的困境:产品是装出来的,不是一个尺寸一个尺寸交付的。 特性之间一旦有相关性,逐项达标就不等于总成达标,两张干净的单变量图完全可能同时目送一批废品出门。
T² 把 p 维偏离折成一个距离,用椭圆代替矩形,把"违背相关结构"这件事变成一个能报警的信号。它的代价是可读性——纵轴是个抽象数,需要分解和散点图才能落地成行动。所以它更适合挂在工程师和班长那一层,而不是替换掉一线的单变量图。
互动提问:你手上有没有那种"每个尺寸检下来都合格、装配线却总有一小撮装不上"的产品?把最近两个月的关键尺寸配对做一张散点图,看看它们是排成斜带,还是散成一团云——如果是斜带,那你那批装不上的件,多半就在斜带外面的角上待着。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。