单边/双边规格:能力怎么算
一、先说结论
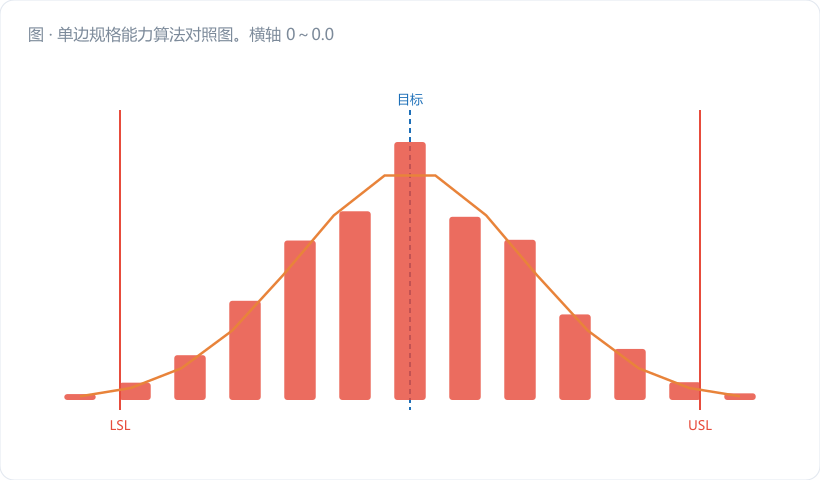
规格分三种,能力算法三条路,别混:
| 规格类型 | 图纸长相 | 能算 Cp 吗 | Cpk 怎么取 |
|---|---|---|---|
| 双边规格 | 25.00 ± 0.05 / φ12 +0.03/0 | 能 | min(CPU, CPL) |
| 单边上限 | 跳动 ≤ 0.05、粗糙度 Ra ≤ 1.6 | 不能 | Cpk = CPU |
| 单边下限 | 抗拉强度 ≥ 450 MPa、硬度 ≥ HRC 58 | 不能 | Cpk = CPL |
为什么单边算不了 Cp? 因为 Cp = (USL − LSL)/6σ,少一条限,分子根本写不出来。硬凑一个"下限 0",等于自己给自己发明了一条公差,算出来的数没有任何工程含义,客户审核第一眼就会挑出来。
二、核心知识点拆解
2.1 单边规格的正确算法
单边只算存在的那一侧:
只有上限(越小越好): CPU = (USL − x̄) / (3σ̂),Cpk = CPU
只有下限(越大越好): CPL = (x̄ − LSL) / (3σ̂),Cpk = CPL
对应的性能指数同理:PPU = (USL − x̄)/(3s),PPL = (x̄ − LSL)/(3s),Ppk 取存在的那一侧。
就这么简单。唯一要守住的规矩是:报告里明确写"单边规格,Cp 不适用",别留空、别填 0、别编。
2.2 麻烦在后头:单边特性经常不服从正态分布
这才是单边规格真正的坑。
看看典型的单边特性都是些什么:跳动、圆度、平面度、位置度、同轴度、垂直度、粗糙度、毛刺高度、泄漏量、不平衡量……
它们有个共同的物理特点:存在一个自然边界(通常是 0),且理论上不可能为负。 跳动不可能是 −0.01,圆度不可能是 −0.005。
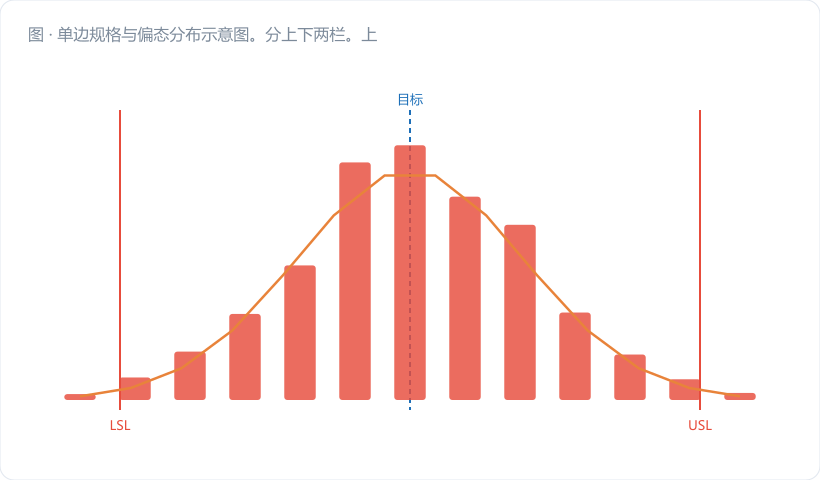
这种"一头顶着硬墙、一头自由延伸"的量,分布天生就是右偏(正偏态)的——大量数据挤在靠近 0 的地方,右边拖一条长尾巴。你要是硬套正态假设去算 Cpk,会犯两种错:
- 靠近 0 的一侧:正态曲线会往负值方向延伸,算出物理上不存在的"负跳动",低估风险
- 右尾:真实分布的尾巴比正态厚,实际超差率比理论值高,Cpk 被高估,你以为很安全其实不安全
2.3 偏态数据怎么办:三条路
ISO 22514 系列在处理非正态计量数据时,给出的思路大体是这么几条,我按车间可操作性排个序:
路子一:分布拟合法(最常用)
先做正态性检验(Shapiro-Wilk、Anderson-Darling 都行),确认不正态之后,换一个更合适的分布族去拟合,常见的有对数正态分布、韦布尔分布、瑞利分布、Pearson 曲线族。
拟合好之后,不再用 x̄ ± 3σ,而是直接取分布的分位数来算能力:
Cpk(单边上限) = (USL − X₅₀) / (X₉₉.₈₆₅ − X₅₀)
这里 X₅₀ 是中位数,X₉₉.₈₆₅ 是 99.865% 分位数。你品品这个式子——它其实就是把正态情形下的"3σ"换成了"从中位数到 99.865% 分位数的实际距离",思想完全一致,只是不再假设对称。
路子二:数据变换法
对原始数据做变换(对数变换、平方根变换、Box-Cox 变换),把偏态数据掰成近似正态,然后在变换后的尺度上算能力,规格限也要跟着一起变换。
这招简单,但有个坑:变换后的 Cpk 数值和原尺度的物理含义对应关系不直观,跟客户解释起来费劲。我一般只在内部分析用。
路子三:直接用不合格率反推
不管什么分布,先估出实际的超差比例 p(用经验分布或拟合分布),再反算一个"等效 Cpk":
Cpk_等效 = Z_{1−p} / 3,其中 Z 是标准正态分位数
这招最诚实——能力指数的本质就是风险的一种表达方式,绕过分布形态,直接从风险出发,谁也挑不出毛病。
2.4 还有一类容易忽略:单边 + 无自然边界
不是所有单边特性都偏态。比如"抗拉强度 ≥ 450 MPa",材料强度通常近似正态,没有硬边界卡着。这种情况就正常按 CPL = (x̄ − LSL)/(3σ̂) 算,不用折腾非正态方法。
判断口诀:看有没有物理硬墙。 有墙(几何公差、粗糙度、泄漏量)→ 先查正态性;没墙(强度、硬度、扭矩、寿命)→ 多半可以直接算,但也建议顺手做个正态性检验,花不了几分钟。
三、车间真实案例:端面跳动的两种算法
某厂加工制动盘,端面跳动要求 ≤ 0.050 mm(单边上限,自然边界 0)。取 100 件实测数据。
统计量:x̄ = 0.0218 mm,s = 0.0091 mm,中位数 X₅₀ = 0.0201 mm,最大值 0.0472 mm,偏度系数 +0.87(明显右偏)。
算法 A:硬套正态(错误做法)
CPU = (0.050 − 0.0218) / (3 × 0.0091) = 0.0282 / 0.0273 = 1.03
顺带一提,这个正态模型隐含的 −3σ 位置是 0.0218 − 0.0273 = −0.0055,负跳动。物理上根本不存在,模型从一开始就错了。
算法 B:分布拟合(正确做法)
Anderson-Darling 检验 p 值 < 0.01,拒绝正态。改用对数正态分布拟合,拟合优度良好。取分位数:
| 分位数 | 拟合值 (mm) |
|---|---|
| X₀.₁₃₅ | 0.0062 |
| X₅₀(中位数) | 0.0201 |
| X₉₉.₈₆₅ | 0.0596 |
Cpk = (USL − X₅₀) / (X₉₉.₈₆₅ − X₅₀) = (0.050 − 0.0201) / (0.0596 − 0.0201) = 0.0299 / 0.0395 = 0.76
两个数一比:正态硬算 1.03(看着刚过 1.0),实际 0.76(明显不足)。差距 0.27,方向还是"高估"——这是最危险的那种错。
算法 C:反推校验
用拟合分布算 P(X > 0.050) ≈ 8600 PPM。反推等效 Cpk: Z_{1−0.0086} = Z_{0.9914} ≈ 2.38,Cpk_等效 = 2.38 / 3 = 0.79
和算法 B 的 0.76 相当接近,互相印证。而如果按正态假设,Cpk 1.03 对应的理论超差率只有约 1000 PPM——实际是理论的 8.6 倍。
整改:右尾那条长尾巴主要来自装夹端面的铁屑残留和夹爪磨损。上了气吹清屑 + 夹爪三个月强制更换后重测:偏度降到 +0.31,X₅₀ = 0.0146,X₉₉.₈₆₅ = 0.0342,Cpk = (0.050−0.0146)/(0.0342−0.0146) = 0.0354/0.0196 = 1.81。
四、常见误区提醒
- 给单边规格凭空补一条限。 最常见的是拿 0 当下限,或者拿"历史最小值"当下限。这条限不是图纸给的,算出来的 Cp 就没有依据,PPAP 审核这一项是硬伤。正确做法:Cp 那一栏直接写"N/A(单边规格)"。
- 几何公差不查正态性就直接算 Cpk。 跳动、位置度、圆度这类天生右偏,硬套正态几乎必然高估能力,而且高估的方向是"让你误以为安全"。养成习惯:单边 + 有自然边界的特性,算能力之前先做正态性检验,五分钟的事。
- 位置度还有个专属坑——它本身是复合量。 位置度是由 X、Y 两个方向偏差合成的(2×√(ΔX²+ΔY²)),即便 X、Y 各自正态,合成量也服从瑞利型分布,天然右偏且非负。别把位置度当普通尺寸处理,必要时走多变量能力评估的路子(ISO 22514 系列里有专门篇幅)。
五、小结 & 互动提问
单边规格的能力分析,难点从来不在公式——公式简单到一行就写完了。难点在两件事:忍住不去编那条不存在的规格限,以及记得先看看数据到底服不服从正态。
咱们车间里几何公差项一大堆,跳动、圆度、位置度天天在测。这些数据要是全按正态硬算,报告上一片红彤彤的达标数字,实际客户端还在挑件——这种落差,多半就是从这儿来的。
互动提问:找一组你们厂的跳动或位置度实测数据(最好 50 个以上),画个直方图看看偏不偏。如果明显右偏,用 (USL − X₅₀)/(X₉₉.₈₆₅ − X₅₀) 重算一遍 Cpk,和原来正态算法的结果比比看,差了多少?高估还是低估?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。