偏度与峰度:非正态蛛丝马迹
一、先说结论
均值 μ 和标准差 σ 只描述了分布的前两阶矩——中心在哪、有多宽。可决定"尾巴有多长、多厚"的,是三阶矩(偏度)和四阶矩(峰度)。
而 Cpk 换算 ppm,算的正是尾巴上那点事。
咱们把这四个量的分工列清楚:
| 矩 | 指标 | 描述什么 | 谁在乎 |
|---|---|---|---|
| 一阶 | 均值 μ | 中心位置 | Ca / 偏移量 |
| 二阶 | 标准差 σ | 分散宽度 | Cp / 控制限 |
| 三阶 | 偏度 g₁ | 左右对称吗 | 单侧 ppm 准不准 |
| 四阶 | 峰度 g₂ | 尾巴厚不厚 | 双侧极端值频率 |
偏度和峰度的真正价值,不在于判定正不正态(那是上一篇 AD 检验的活),而在于——它俩能反推工艺上出了什么事。 一个数字告诉你"哪边有长尾",另一个告诉你"是不是混进了别的总体"。这是纯诊断信息,AD 检验的 p 值给不了。
二、核心知识点拆解
2.1 偏度 g₁:尾巴往哪边拖
定义在中心矩上。先记住 k 阶中心矩:
m_k = (1/n) · Σ(xᵢ − x̄)^k
样本偏度 g₁ = m₃ / m₂^1.5
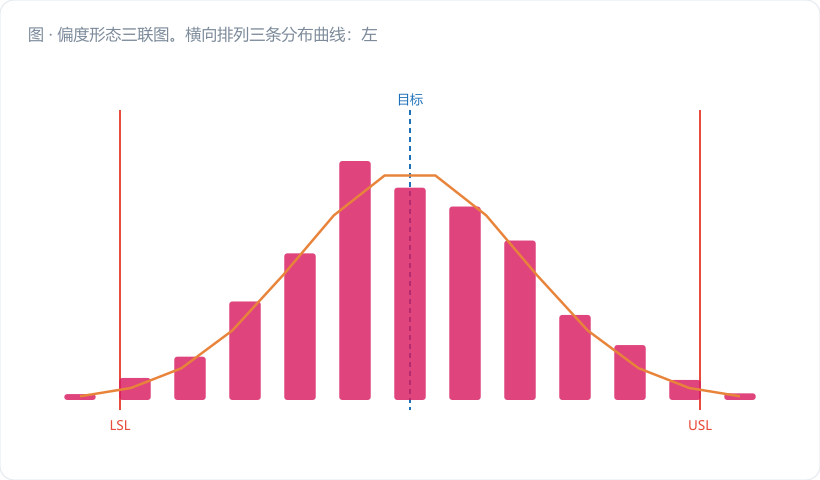
正态分布的 g₁ = 0。g₁ > 0 右偏(长尾在右),g₁ < 0 左偏(长尾在左)。
小样本时要做无偏修正:
G₁ = [√(n(n−1)) / (n−2)] · g₁
判显著性要用标准误:
SE(G₁) = √[ 6n(n−1) / ((n−2)(n+1)(n+3)) ]
|G₁| / SE(G₁) > 2 → 偏斜显著。
粗略的量级参考:|G₁| < 0.5 轻微,0.5~1.0 中度,> 1.0 明显。
2.2 峰度 g₂:尾巴厚不厚
样本超额峰度 g₂ = m₄ / m₂² − 3
减 3 是因为正态分布的 m₄/m₂² 恰好等于 3,减掉之后正态的 g₂ = 0,方便对照。
g₂ > 0:尖峰厚尾(leptokurtic)——中间更尖、两端更厚,中间那圈反而变瘦 g₂ < 0:平顶薄尾(platykurtic)——中间平、两端收得快
无偏修正与标准误:
G₂ = [(n−1) / ((n−2)(n−3))] · [(n+1)·g₂ + 6]
SE(G₂) = 2 · SE(G₁) · √[ (n²−1) / ((n−3)(n+5)) ]
|G₂| / SE(G₂) > 2 → 峰度异常显著。
这里有个常见误解要澄清:峰度大不等于"图形看着尖",它主要反映的是尾部的厚度。因为四次方对远离中心的点极度放大,g₂ 实质上是一个"离群值敏感度指标"。图形上那个尖,只是尾部变厚后中间被挤出来的副产品。
2.3 数字背后的工艺原因:这才是重点
单纯报个 g₁ = 0.97 没意义,能反推出工艺问题才值钱。这张表是我这些年攒的经验,供对照:
| 形态特征 | 常见工艺原因 |
|---|---|
| 明显右偏(g₁ > 0.5) | 单边物理界限(形位公差、粗糙度、泄漏率、杂质计数,天生 ≥ 0);刀具/砂轮单向磨损;毛刺、变形等"只会变大"的缺陷 |
| 明显左偏(g₁ < −0.5) | 上方有硬约束(如挤压到位、压装到底);返工修配后回流(大值被修小);分选剔除了上端 |
| 尖峰厚尾(g₂ > 1) | 两个中心接近但方差不同的总体混在一起(新旧刀具、两班组);偶发冲击(撞刀、料头、气泡) |
| 平顶(g₂ < −0.8) | 双峰(两台设备/两个模穴混流);过程中心在缓慢单向漂移;数据被均匀截取 |
| 平顶 + 两端截断 | 数据被"挑"过——超差件已剔除,剩下的是分选后的样本 |
最后那一行,我要专门点一下。做能力分析时如果发现分布是"平顶且两端齐刷刷截断",十有八九是拿了终检后的合格品数据。 这种数据算出来的 Cpk 全是假的,能力指数必须用分选前的全量数据。这个坑我见过太多次了。
2.4 偏度峰度怎么影响能力指数
有一个实用近似——Cornish-Fisher 展开,用偏度和峰度去修正正态分位数:
z′_p ≈ z_p + (g₁/6)(z_p² − 1) + (g₂/24)(z_p³ − 3z_p) − (g₁²/36)(2z_p³ − 5z_p)
拿 z_p = 3(对应正态的 99.865% 分位)代进去,就能看出真实的"3σ 位置"跑到哪儿去了。
它的用法是给你一个快速的方向判断和量级估计,正式报告还是要走 ISO 22514 系列的分位数法或分布拟合。这个近似对轻中度偏态(|g₁| < 1)够用,偏态很强时会修正不足——下面案例里能看得很清楚。
三、车间真实案例:手算一遍偏度峰度
接着上一篇那组磨削圆跳动数据(换算成 μm 便于手算),n = 20:
8, 9, 10, 11, 11, 12, 12, 13, 13, 14, 14, 15, 16, 17, 18, 19, 21, 23, 26, 30
x̄ = 15.6 μm,USL = 40 μm
(一)算各阶中心矩
偏差 d = x − 15.6:
−7.6, −6.6, −5.6, −4.6, −4.6, −3.6, −3.6, −2.6, −2.6, −1.6, −1.6, −0.6, 0.4, 1.4, 2.4, 3.4, 5.4, 7.4, 10.4, 14.4
| 阶次 | Σdᵏ | m_k = Σdᵏ/20 |
|---|---|---|
| k=2 | 638.80 | m₂ = 31.940 |
| k=3 | 3495.84 | m₃ = 174.792 |
| k=4 | 66269.58 | m₄ = 3313.479 |
(s = √(638.80/19) = √33.621 = 5.799 μm,注意 m₂ 用 n 作分母、s² 用 n−1,两者不同)
(二)偏度
m₂^1.5 = 31.940 × √31.940 = 31.940 × 5.6516 = 180.51
g₁ = 174.792 / 180.51 = 0.9683
修正:G₁ = [√(20×19) / 18] × 0.9683 = (19.4936 / 18) × 0.9683 = 1.08298 × 0.9683 = 1.0487
标准误:SE(G₁) = √[6×20×19 / (18×21×23)] = √(2280 / 8694) = √0.26224 = 0.5121
|G₁| / SE = 1.0487 / 0.5121 = 2.05 > 2 → 右偏显著 ✓
(三)峰度
m₂² = 31.940² = 1020.16
g₂ = 3313.479 / 1020.16 − 3 = 3.2480 − 3 = 0.2480
修正:G₂ = [19 / (18×17)] × [21 × 0.2480 + 6] = (19/306) × (5.208 + 6) = 0.06209 × 11.208 = 0.6960
标准误:SE(G₂) = 2 × 0.5121 × √[399 / (17×25)] = 1.0242 × √0.93882 = 1.0242 × 0.96893 = 0.9924
|G₂| / SE = 0.6960 / 0.9924 = 0.70 < 2 → 峰度不显著
(四)诊断结论
右偏显著 + 峰度正常 —— 对照 2.3 那张表,这是"单边物理界限"的典型签名,不是"混料"也不是"偶发冲击"。圆跳动本来就不可能小于 0,右偏是它的天性。
这个组合直接指向处置方案:用对数正态族拟合(或对数变换),而不是去分层查混料。 要是峰度也显著超标,那就得先怀疑两台磨床或新旧砂轮混在一起了,处置方向完全不同。
(五)用 Cornish-Fisher 估一下能力衰减
z_p = 3 时:z_p² − 1 = 8,z_p³ − 3z_p = 18,2z_p³ − 5z_p = 39
z′ = 3 + (0.9683/6)(8) + (0.2480/24)(18) − (0.9683²/36)(39) = 3 + 0.16138 × 8 + 0.010333 × 18 − 0.026044 × 39 = 3 + 1.2910 + 0.1860 − 1.0157 = 3.4613
也就是说,真实的"上侧 99.865% 分位"落在 x̄ + 3.46s 而不是 x̄ + 3s。
修正后的上侧能力:
Cpk′ = (USL − x̄) / (3.4613 × s) = (40 − 15.6) / (3.4613 × 5.799) = 24.4 / 20.07 = 1.216
| 算法 | Cpk | 说明 |
|---|---|---|
| 直接按正态 | 1.402 | 高估 |
| Cornish-Fisher 修正 | 1.216 | 方向对,修正不足 |
| 对数变换(上一篇) | 0.951 | 与实际 ppm 吻合 |
三个数字排在一起,把话说明白了:偏度峰度是"报警器",告诉你正态假设正在骗你、大概骗了多少;真要拿数出报告,还得上分布拟合或变换。 别把 CF 修正当终点。
四、常见误区提醒
- 样本量不够就下形态结论。n < 30 时偏度和峰度的标准误大得吓人,本例 n = 20,SE(G₂) 高达 0.99——意思是 g₂ 得超过 2 才算数。做形态诊断,n ≥ 50 才比较踏实,n ≥ 100 更好。样本少的时候,宁可信工艺机理,别信那个数字。
- 把峰度当成"图形尖不尖"。峰度的本质是尾部厚度,四次方让离群值主导了整个指标。一个数据集只要混进两三个远离中心的点,g₂ 就能从 0 蹿到 3 以上,而直方图看着几乎没变。所以 g₂ 突然变大,第一反应应该是"是不是有离群值/偶发冲击",而不是"分布变尖了"。
- 拿分选后的数据算偏度和 Cpk。终检剔掉超差件之后,分布两端被削平,g₂ 变成显著的负值,Cpk 却会虚高一大截。凡是看到"平顶 + 两端整齐截断"的形态,先问一句数据是从哪个环节取的。能力分析必须用分选前的全量数据,这是底线。
五、小结 & 互动提问
偏度看方向,峰度看厚度。这两个数字的价值不在判定,在诊断——右偏配正常峰度是单边界,尖峰厚尾是混料或冲击,平顶截断是被挑过的数据。每一种形态背后都对应一条不同的整改路径。
Cornish-Fisher 给你一个快速的量级感,但别拿它交报告。形态诊断定方向,分布拟合出数字,这个分工别搞混。
互动提问:如果你手上一组数据 G₁ ≈ 0(对称)但 G₂ = 2.8(尖峰厚尾显著),AD 检验也判非正态。你会先怀疑什么?是设备偶发冲击,还是两班组数据混在了一起?说说你打算怎么设计分层来验证。
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。