Cpk 与 Ppk 差很多?说明不稳定
一、先说结论
Cpk 和 Ppk 的差距,是一个免费的、极其灵敏的过程稳定性探测器。
- 两者接近(比值 σ̂_within / s ≈ 0.85~1.0):过程稳定,组间基本没有额外波动,能力报告可信。
- Cpk 明显大于 Ppk:过程受到了组间因素的干扰——漂移、跳变、分层、周期,随便哪一种。你的设备可能好得很,只是被外部条件牵着走。
- Ppk 反过来大于 Cpk(少见):多半是子组划分错了,把组间因素混进了组内,把 σ̂_within 撑大了。
有个非常好用的量化指标,我管它叫稳定性比:
R_stab = s_overall / σ̂_within
R_stab 越接近 1 越好。超过 1.3 就该警觉,超过 1.5 基本可以断定过程不受控。
二、核心知识点拆解
2.1 差距是从哪儿冒出来的
数学上讲,整体方差可以拆成两块:
s² ≈ σ²_within + σ²_between
组内方差是过程的底噪,组间方差是子组均值之间的漂动。过程完全受控时,σ²_between ≈ 0,s ≈ σ̂_within,Cpk 和 Ppk 自然重合。
一旦有特殊原因在起作用,σ²_between 就冒出来了,s 被顶高,Ppk 被压低,而 Cpk 因为只吃组内波动,纹丝不动——于是缝隙拉开。
反过来,从这条式子还能倒推出组间波动有多大:
σ̂_between = √(s² − σ̂²_within)
这个数很有诊断价值:它直接告诉你"如果把组间因素全消掉,能省下多少波动"。
2.2 一张诊断对照表
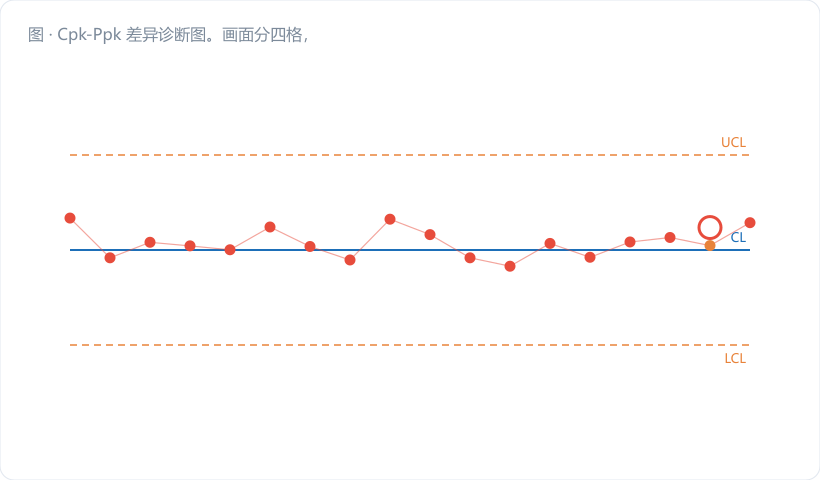
我把车间里常见的几类组间因素,和它们在图上的样子列出来:
| 控制图上的形态 | 典型根因 | R_stab 量级 | 处置方向 |
|---|---|---|---|
| 缓慢单调爬升/下降 | 刀具磨损、主轴热伸长、油温累积 | 1.3~2.0 | 加中间校验、控温、定周期补偿 |
| 一段一段的台阶 | 换料批、换刀、换班、换夹具 | 1.5~3.0 | 批号管控、换型首件确认、SOP 统一 |
| 规律性上下摆动 | 昼夜温差、两台并行设备轮流投料 | 1.2~1.8 | 分层画图,一台一图 |
| 均值突然跳一次再稳住 | 程序改动、原点重设、量具重校 | 1.4~2.5 | 变更管理,追溯变更点 |
| 个别子组均值离群 | 单次异常(撞刀、断电、误操作) | 1.2~1.6 | 找到并剔除该特殊事件,非删数据 |
这张表的用法:先算 R_stab 知道"有多严重",再画子组均值时间序列图看"长什么样",最后照着表对号入座找根因。三步,通常半天能定位。
2.3 一个必须澄清的顺序问题
很多人有个思维定式:先算能力,能力不够再去查稳定性。
顺序反了。正确的路子是:控制图判稳 → 稳了才算能力。
那为什么还要用 Cpk-Ppk 差距来诊断?因为现实里你经常拿到的是别人给的一堆数据——供应商的 PPAP、兄弟厂的对标数据、历史归档记录。这些数据你没法回到现场重画控制图,但你可以用 R_stab 这个"事后侦探",一眼看出这批数据背后的过程稳不稳。
我审外部报告时的固定动作:要原始数据 → 算 σ̂_within 和 s → 求 R_stab → 超过 1.3 就把子组均值画出来看形态。 这套动作十分钟内能做完,命中率高得吓人。
三、车间真实案例:从 R_stab 1.83 到 1.06
某厂做发动机连杆的大头孔径,规格 φ52.000 +0.025/0(LSL = 52.000,USL = 52.025,T = 0.025,M = 52.0125)。三班连续生产,25 子组 × n = 5。
第一步:算两个 σ
| 项目 | 计算 | 结果 |
|---|---|---|
| R̄ | ΣRᵢ/25 = 0.06975/25 | 0.00279 mm |
| σ̂_within | 0.00279 / 2.326 | 0.00120 mm |
| Σ(xᵢ−x̄)² | — | 0.0005976 |
| s_overall | √(0.0005976/124) | 0.00220 mm |
| R_stab | 0.00220 / 0.00120 | 1.83 ⚠ |
| σ̂_between | √(0.00220² − 0.00120²) = √(4.84e-6 − 1.44e-6) | 0.00184 mm |
R_stab 1.83,红灯。而且组间标准差 0.00184 比组内 0.00120 还大——波动的大头根本不在加工本身。
第二步:算四个指数(总均值 x̄ = 52.0118)
| 指数 | 计算 | 结果 |
|---|---|---|
| Cp | 0.025 / (6 × 0.00120) | 3.47 |
| Cpk | min[(52.025−52.0118), (52.0118−52.000)] / (3×0.00120) = 0.0118/0.0036 | 3.28(下侧更紧:0.0118 vs 0.0132) |
| Pp | 0.025 / (6 × 0.00220) | 1.89 |
| Ppk | 0.0118 / (3 × 0.00220) = 0.0118/0.0066 | 1.79 |
有意思的是这个案例 Ppk 1.79 其实已经达标了。但 R_stab 1.83 这个信号不能放过——今天余量够,明天漂移再大一点就不够了。
第三步:画子组均值时间序列
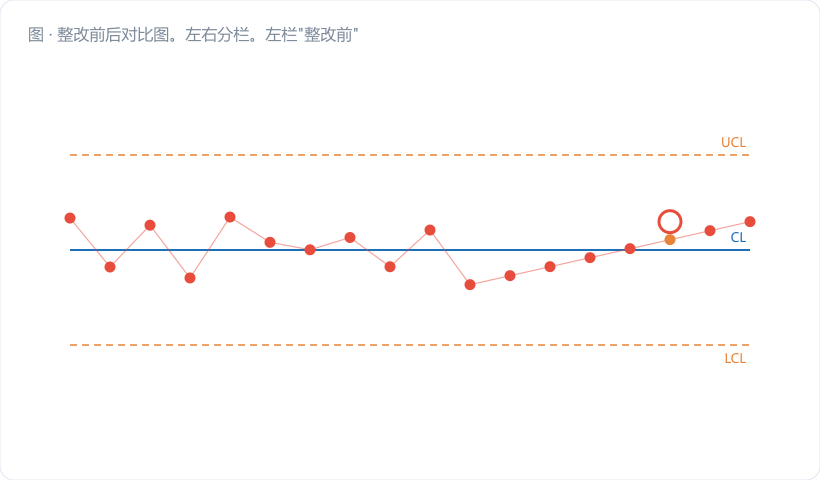
25 个子组均值一画出来,形态是标准的三段台阶:1–8 组均值约 52.0098,9–17 组约 52.0121,18–25 组约 52.0136。三段之间干脆利落的跳变。
对照诊断表,"一段一段的台阶"指向换料批/换班。查生产记录:这三段正好对应三个不同炉号的锻件毛坯,硬度分别是 HB 187、HB 203、HB 216。硬度高,镗刀让刀量小,孔径偏大——三个台阶完美对应。
第四步:整改与复测
措施不是换设备(设备 Cp 3.47,好得离谱),而是:进料按炉号分区存放、每换炉号做首件确认并微调镗刀补偿、把毛坯硬度纳入来料检验的关键项。
复测结果:
| 项目 | 整改前 | 整改后 |
|---|---|---|
| σ̂_within | 0.00120 | 0.00118 |
| s_overall | 0.00220 | 0.00125 |
| R_stab | 1.83 | 1.06 ✔ |
| Cpk | 3.28 | 3.31 |
| Ppk | 1.79 | 3.02 |
Cpk 几乎没动(本来就没病),Ppk 从 1.79 跳到 3.02。一分钱设备投资没有,全靠把"设备之外的事"管住了。
四、常见误区提醒
- 看到 Ppk 低就想换设备。 这是最贵的误判。先算 R_stab:比值大,问题在组间管理(料、班、刀、温),几乎不用花钱;比值接近 1 而 Ppk 仍低,那才轮到考虑设备和工艺。 顺序搞反,几十万可能白扔。
- 为了让 Ppk 好看,把"异常"子组悄悄删掉。 删掉数据 Ppk 是上去了,可那个特殊原因还在过程里躺着,下次照样发作。异常点是线索不是脏东西,要做的是找到它、消除它、然后重新取样,而不是让它从表格里消失。
- 只看 R_stab 数值不看形态。 同样是 R_stab 1.8,缓慢漂移和三段台阶的根因、对策完全不同。比值告诉你"有多严重",时间序列图才告诉你"是什么病",两个必须一起看。
五、小结 & 互动提问
Cpk 和 Ppk 之间那道缝,是整个过程能力分析里性价比最高的一条线索。它不需要额外取样、不需要额外成本,就是把已有数据换个算法,就能告诉你"你的过程有没有被外部因素牵着鼻子走"。
咱们车间人得把这个动作变成肌肉记忆:报能力指数,必附 R_stab;R_stab 超 1.3,必画子组均值时间序列。
互动提问:算一下你手上工序的 R_stab。如果超过 1.3,把子组均值按时间画出来——你看到的是缓坡、是台阶、是波浪,还是孤零零一个尖峰?对着上面那张诊断表,你觉得根因会是料、班、刀、温里的哪一个?
如需配套互动练习、培训课件或软件试用,可搜索「东方大易」或访问大易官网 www.eastdayi.com(苏州东方大易管理咨询有限公司,电话 0512-65561989)联系客服获取。